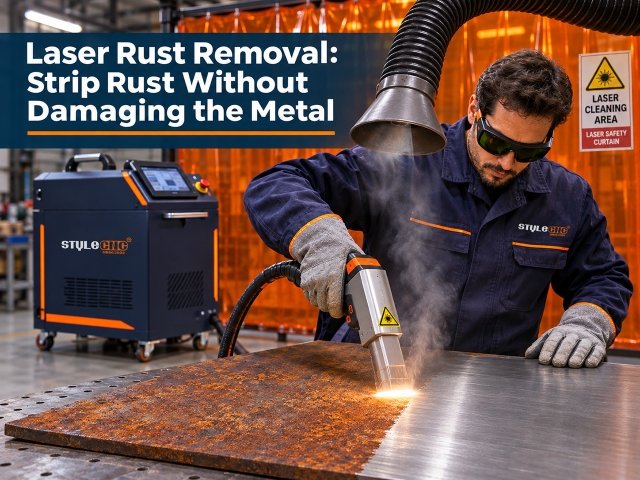
Stroj na laserové odstraňování rzi: Jak funguje laserové čištění
2026-11-065minutové čteníBy Carrie

Stroj na laserové odstraňování rzi: Jak funguje laserové čištění

Laserový odstraňovač rzi odstraňuje rez vysíláním laserových pulzů, které tmavá oxidová vrstva absorbuje a odpařuje, zatímco světlejší základní kov pod ní odráží většinu paprsku a zůstává nedotčený. Proces nepoužívá písek, chemikálie ani vodu, takže není nutné kupovat ani čistit žádné tryskací médium. Pulzní stroje čistí přesné díly šetrně; stroje s kontinuální vlnou odstraňují silnou rez a barvu nejrychleji za dolar.
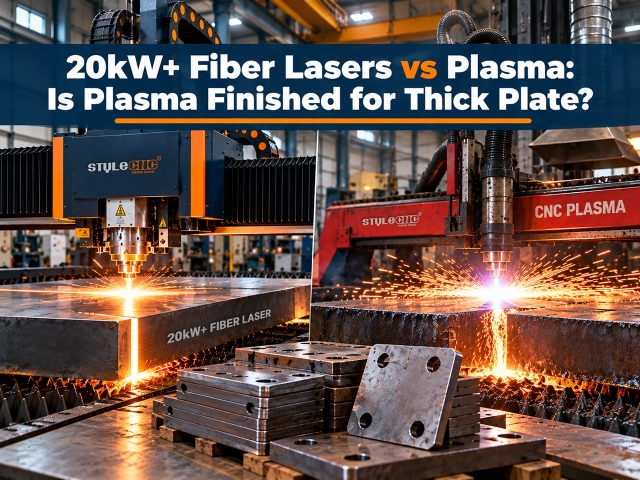
Vláknový laser s výkonem 20 kW+ vs. plazma pro silné plechy
2026-11-046minutové čteníBy Charles

Vláknový laser s výkonem 20 kW+ vs. plazma pro silné plechy

Plazma sice ještě není u konce, ale její oblast působnosti se zmenšila. Vláknový laser o výkonu 20 kW nyní řeže uhlíkovou a nerezovou ocel do tloušťky přibližně 20 mm lépe než plazmový systém s proudem 300 A a lasery o výkonu 30 až 40 kW zmenšují mezeru v rozsahu 20 až 50 mm díky čistším okrajům a menšímu množství sekundární práce. Plazma stále vítězí z hlediska investičních nákladů, u velmi silných plechů a v dílnách, kde je na hrubém strukturálním řezání a nízkých počátečních investicích více než na přesnosti.

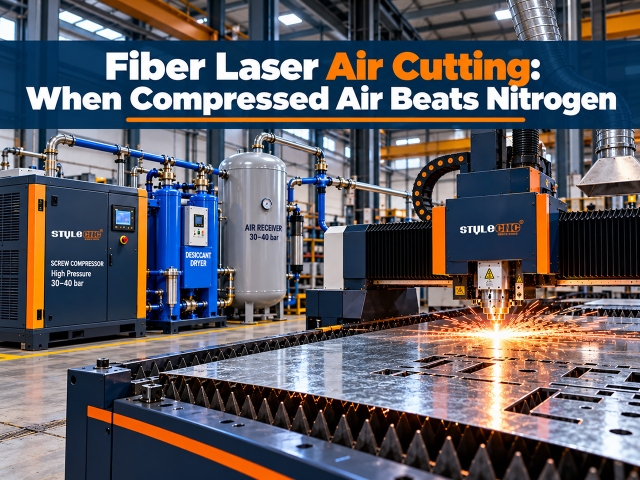
Řezání vláknovým laserem vzduchem vs. dusíkem: Náklady a nastavení
2026-11-026minutové čteníBy Jimmy

Řezání vláknovým laserem vzduchem vs. dusíkem: Náklady a nastavení

Řezání vzduchem vláknovým laserem používá jako pomocný plyn namísto dusíku v lahvích sušený, filtrovaný stlačený vzduch, obvykle dodávaný o tlaku až 16 barů. Řeže tenkou až středně tvrdou měkkou ocel, pozinkované plechy a tenký hliník s náklady na plyn zhruba 0.01 až 0.03 dolaru za minutu řezání oproti 0.20 až 0.40 dolaru u dusíku. Nevýhodou je mírný oxidový nádech na nerezových hranách, takže vzduch vítězí z hlediska nákladů a dusík stále vítězí tam, kde je požadována lesklá hrana připravená ke svařování.

Vlastní vláknový laser vs. outsourcing: Průvodce návratností
2026-10-315minutové čteníBy Charles

Vlastní vláknový laser vs. outsourcing: Průvodce návratností

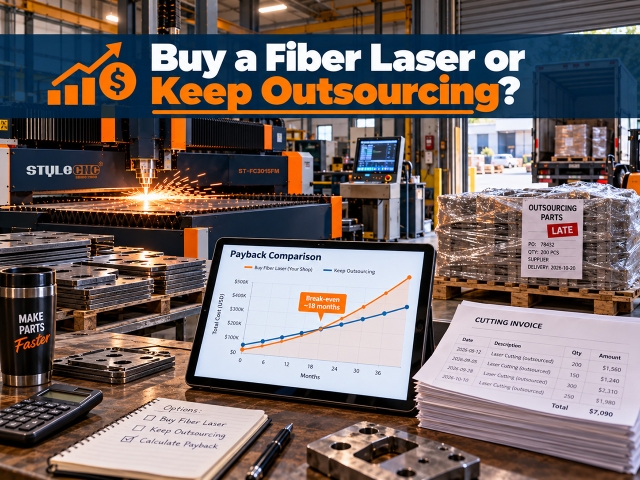
Zavedení laserového řezání do vlastních prostor se obvykle vyplatí, jakmile dílna utratí přibližně $51 000 dolarů nebo více měsíčně na externí řezání. Na této úrovni je vláknový laser instalován přibližně $9Investice do 0,000 2 se obvykle vrátí za jeden až dva a půl roku, protože provozní náklady v rámci firmy často představují čtvrtinu toho, co si laserové řezací služby účtují za hodinu. $2Za 1 000 dolarů měsíčně je outsourcing obvykle levnější.

Laserové zkosení: Vysvětlení zkosení V, Y, X a K
2026-10-296minutové čteníBy Jimmy

Laserové zkosení: Vysvětlení zkosení V, Y, X a K

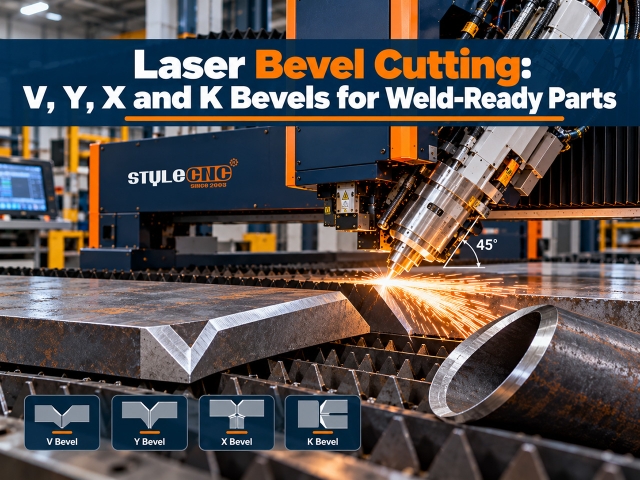
Laserové zkosené řezání naklání laserový paprsek, obvykle až o ±45 stupňů, takže hrana dílu je oříznuta pod úhlem připraveným ke svařování. 3D Úkosová hlava dokáže vytvářet úkosy ve tvaru V, Y, X a K ve stejné operaci jako konturový řez, což eliminuje samostatný krok broušení nebo frézování, který se obvykle používá pro přípravu svaru. Nejlépe funguje na plechech o tloušťce přibližně 25 až 40 mm a na koncích trubek pro potrubní a konstrukční spoje.

Cena řezání vláknovým laserem za hodinu: Skutečné provozní náklady
2026-10-296minutové čteníBy Hattie

Cena řezání vláknovým laserem za hodinu: Skutečné provozní náklady

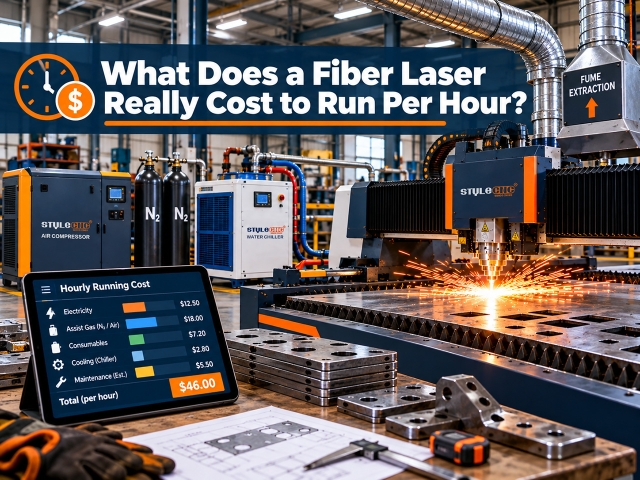
Řezací stroj na vláknový laser obvykle stojí kolem $30 na $65 za hodinu provozu paprsku, včetně operátora. Bez práce, elektřiny, pomocného plynu, spotřebního materiálu a údržby činí zhruba $6 na $40 za hodinu v závislosti na výkonu laseru a plynu. Elektřina je nejmenší vedení, často $2 na $7 za hodinu; dusík a práce jsou největší.

Kolik si účtovat za řezání kovu laserem
2026-11-026minutové čteníBy Stephen

Kolik si účtovat za řezání kovu laserem

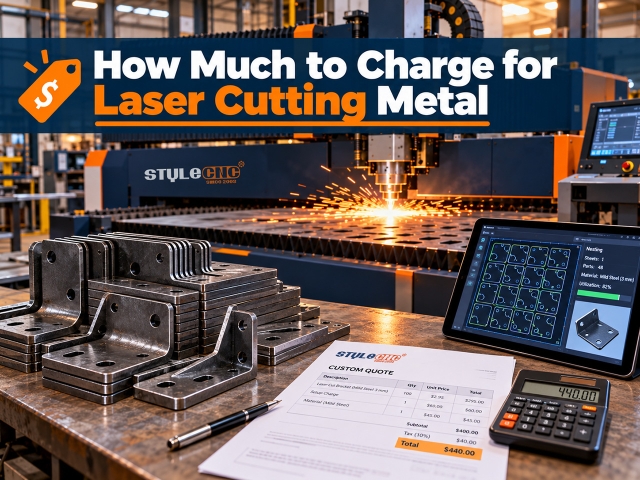
Pro stanovení ceny laserového řezání kovu se účtuje: (čas obrábění stroje × sazba vaší dílny) + (cena materiálu × přirážka) + poplatek za nastavení, přičemž minimální poplatek za objednávku je spodní hranicí. Sestavte si dílenskou sazbu z vlastních nákladů, místo abyste kopírovali cenu konkurence: typická malá dílna na vláknové lasery dosahuje bodu rentability někde kolem ... $60 na $70 za strojní hodinu a cenové nabídky $90 nebo více po přidání marže.

Ceny CNC soustruhů na dřevo: Jednoosé, dvouosé a čtyřosé
2026-10-295minutové čteníBy Jimmy

Ceny CNC soustruhů na dřevo: Jednoosé, dvouosé a čtyřosé

Ceny CNC soustruhů na dřevo se pohybují od cca $200 pro mini hobby stroje a $1,200 až $3600 pro midi soustruhy $2,800 až $11,180 4 pro automatické jednoosé a dvouosé výrobní stroje, přičemž plnohodnotné čtyřosé řezbářské modely dosahují $13 000. Cena se odvíjí od počtu os, kapacity lůžka a automatizace a pravé pásmo se odvíjí od vašeho denního počtu dílů.

Jak funguje ohýbačka plechů
2026-10-295minutové čteníBy Hattie

Jak funguje ohýbačka plechů

Ohýbačka plechů tvaruje plochý kov do úhlových profilů vtlačením razníku do matrice nebo ohýbáním plechu kolem upnuté hrany. Ve výrobě je ohýbání druhou polovinou pracovního postupu typu „řezání a ohýbání“: laserový nebo plazmový stroj nejprve vyřeže přesné ploché polotovary a poté je ohýbačka tvaruje do hotových dílů.

Průvodce soustružením nohou stolu: Nohy v objemu
2026-10-295minutové čteníBy Nicole

Průvodce soustružením nohou stolu: Nohy v objemu

Soustruh na nohy stolu je CNC soustruh na dřevo konfigurovaný pro výrobu nábytkových nohou: z tvrdého dřeva obrábí čtvercové polotovary na odpovídající zúžené, profilované nebo vyřezávané nohy podle nakresleného obrysu, přičemž každých několik minut vyrábí jednu nohu, přičemž každá noha v sadě je identická. Obyčejné zúžení se provádí na jednoosých strojích, soustružené profily na jedno- nebo dvouosých a drážkované nebo lanovité nohy vyžadují čtyřosý stroj s řezbářským vřetenem.

Jak používat CNC soustruh na dřevo: Nastavení a 1. řez
2026-10-295minutové čteníBy Christina

Jak používat CNC soustruh na dřevo: Nastavení a 1. řez

Použití CNC soustruhu na dřevo: připravte si rovný, čtvercový polotovar o něco delší než je díl, upněte jej mezi sklíčidlo a střed koníku, umístěte lunetu pod jakýkoli štíhlý úsek, vložte nebo nakreslete poloviční profil v řídicí jednotce, proveďte hrubovací průchod pro zaoblení polotovaru a poté dokončovací průchod podél naprogramované křivky. Většina problémů souvisí spíše s kvalitou polotovaru, jeho oporou nebo stavem čepele než s programem.

Průvodce laserovou vzduchovou asistencí: Co to je, nastavení a asistenční plyny
2026-09-075minutové čteníBy Carrie

Průvodce laserovou vzduchovou asistencí: Co to je, nastavení a asistenční plyny

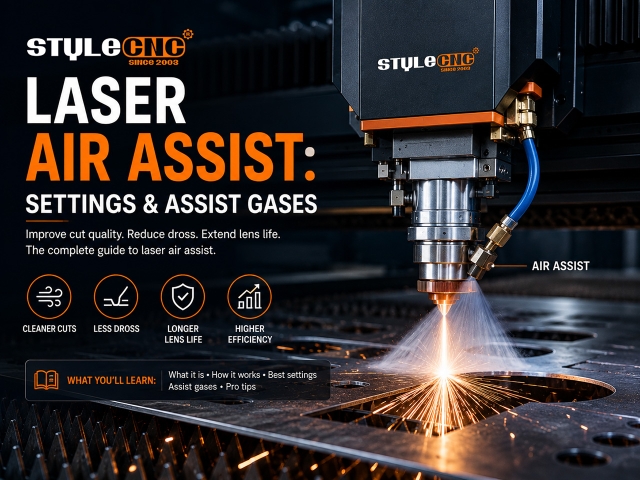
Vzduchová asistence vhání proud plynu skrz laserovou trysku na řezný bod. Odstraňuje kouř a roztavené nečistoty, chrání čočku, potlačuje plameny a zlepšuje kvalitu hran. Typické počáteční tlaky: 0.2 až 1 bar pro gravírování, 1 až 3 bary pro CO2 řezání a 6 až 16 barů pro plyny pro řezání kovových vláken.

Průvodce CNC ohraňovacími lisy: Hydraulický vs. servoelektrický
2026-10-296minutové čteníBy Stephen

Průvodce CNC ohraňovacími lisy: Hydraulický vs. servoelektrický

CNC ohýbací lis ohýbá plech vtlačením horního razníku do spodní matrice pod počítačem. Hydraulické modely jsou vhodné pro silné plechy a vysokou hmotnost, zatímco servoelektrické modely poskytují vyšší přesnost a o 50 až 70 procent nižší spotřebu energie u tenkých plechů. Typ pohonu přizpůsobte tloušťce materiálu, toleranci dílu a dennímu objemu ohýbání.

Průvodce CNC soustruhem na dřevo: Počet os a možnosti vřetena
2026-10-296minutové čteníBy Jimmy

Průvodce CNC soustruhem na dřevo: Počet os a možnosti vřetena

CNC soustruh na dřevo automaticky obrábí čtvercové nebo kulaté polotovary do hotových profilů, přičemž obkresluje výkres CAD namísto ručního dláta nebo fyzické šablony. Počet os určuje kapacitu: jednoosé a dvouosé stroje vyrábějí kulatá vřetena rychle, zatímco čtyřosé stroje s řezbářským vřetenem přidávají drážky, spirály a plošné řezby ve stejném cyklu.

Potřebují laserové gravírky ventilaci? Průvodce odsáváním výparů
2026-08-265minutové čteníBy Evelyn

Potřebují laserové gravírky ventilaci? Průvodce odsáváním výparů

Ano. Při každé laserové práci se uvolňují jemné částice a plyny, takže větrání je povinné, nikoli volitelné. Buď vyveďte kryt ven utěsněným potrubím, nebo recirkulujte přes filtrovaný odsávač výparů s HEPA filtrem a aktivním uhlím. Dimenzujte průtok vzduchu z objemu krytu: zhruba 150 CFM pro stolní počítače a 300 až 500 CFM pro rozvaděče. CO2 strojů.

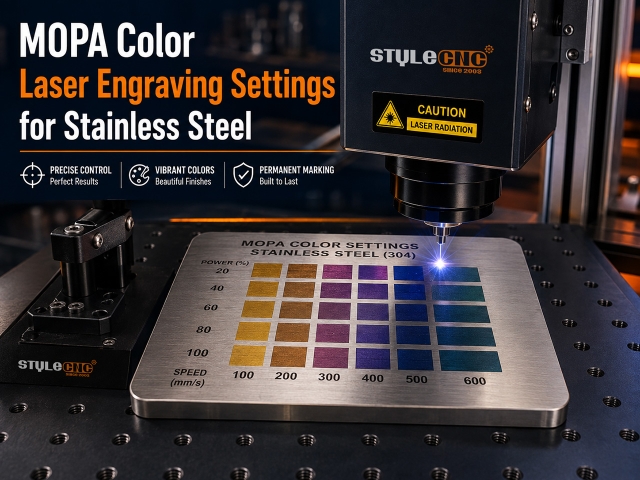
Nastavení barevného laserového gravírování MOPA pro nerezovou ocel
2026-08-245minutové čteníBy Charles

Nastavení barevného laserového gravírování MOPA pro nerezovou ocel

Vláknové lasery MOPA barví nerezovou ocel vytvořením tenkého oxidového filmu, jehož tloušťka ohýbá světlo do odstínu. Na 20W Zdroj, zlatá začíná s krátkými pulzy kolem 550 mm/s při 230 kHz, zatímco tmavě modrá se s dlouhými pulzy pohybuje kolem 250 mm/s při 80 kHz. Přesné hodnoty závisí na konkrétním zařízení, proto nejprve spusťte testovací matici barev.

Materiály, které byste nikdy neměli řezat laserem (použijte místo nich tyto)
2026-08-216minutové čteníBy Charles

Materiály, které byste nikdy neměli řezat laserem (použijte místo nich tyto)

Nikdy neřezejte laserem: PVC a vinyl (uvolňují plynný chlór, který se mění na kyselinu chlorovodíkovou), ABS (uvolňuje kyanovodík), HDPE (vznítí se a taví), silný polykarbonát (zbarvuje se a hoří), PTFE/teflon (toxické sloučeniny fluoru), kompozity ze skelných vláken a epoxidů (výpary toxické pryskyřice), chromem činěnou kůži (karcinogenní výpary chromu) a jakýkoli neidentifikovaný plast. Bezpečné náhrady existují pro každého, v čele s litým akrylem a rostlinně činěnou kůží.

Laserové gravírování práškově lakovaných sklenic: Nastavení a kroky
2026-08-215minutové čteníBy Stephen

Laserové gravírování práškově lakovaných sklenic: Nastavení a kroky

Práškově lakované sklenice se gravírují ablací povlaku, čímž se odhaluje lesklý nerezový povrch pod nimi. Výchozí body: a 30W vlákno se pohybuje rychlostí 600 až 900 mm/s při 50 až 70 procentech, a 60W CO2 běží rychlostí 300 až 400 mm/s při 20 až 35 procentech, vždy na rotační ose s ohniskem nastaveným na vrchol křivky.

Laserové žíhání vs. gravírování na nerezové oceli
2026-08-215minutové čteníBy Carrie

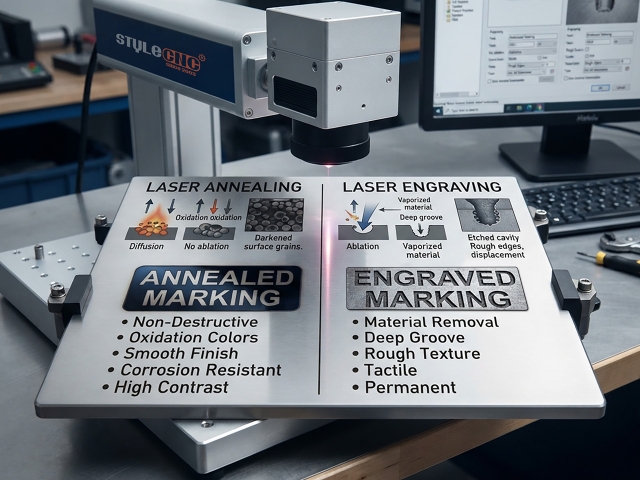
Laserové žíhání vs. gravírování na nerezové oceli

Žíhání laserem zahřívá nerezovou ocel, dokud se nevytvoří hladký tmavý oxid, čímž se nic neodstraní a zachová se odolnost proti korozi, zatímco gravírování řeže měřitelnou hloubku a leptání se nachází mezi nimi. Na 30W U zdroje vlákna začíná žíhání rychlostí okolo 150 mm/s při 50 až 70 procentech, 40 až 60 kHz, s rozostřením paprsku o 1 až 3 mm.

Tabulka nastavení rychlosti a výkonu laserového gravírování podle materiálu
2026-08-205minutové čteníBy Evelyn

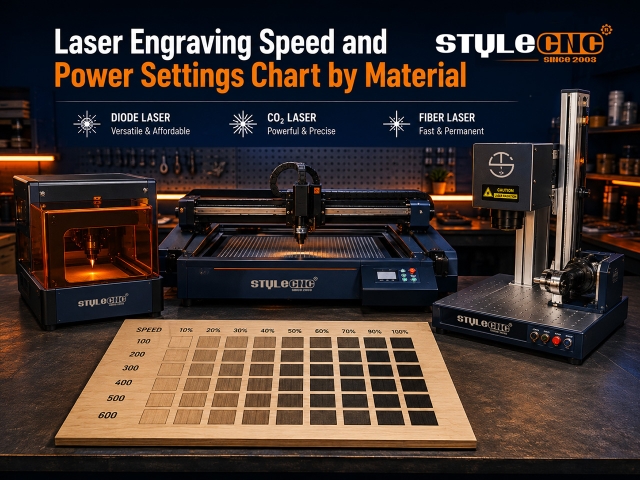
Tabulka nastavení rychlosti a výkonu laserového gravírování podle materiálu

Nastavení laserového gravírování závisí na typu laseru, jmenovitém výkonu a materiálu. Typické výchozí body: diodové lasery gravírují dřevo rychlostí 3000 až 6000 mm/min a 40 až 70 procenty výkonu, CO2 Lasery pracují rychlostí 300 až 500 mm/s při 12 až 25 procentech a vláknové lasery značí kov rychlostí 300 až 900 mm/s. Před výrobou vždy ověřte hodnoty pomocí malé testovací mřížky.

  • 1
  • 2
  • 3
  • >
  • Zobrazeno 222 Položky zapnuté 12 stránky