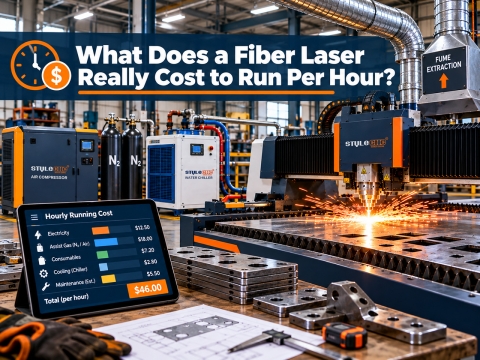
Asistenční plyn je jednou z největších položek při provozu vláknového laseru a pro mnoho dílen nenápadně převyšuje spotřebu elektřiny, která paprsek pohání. Proto se otázka přesunula z toho, zda řezání vzduchem funguje, na to, jak jej správně nastavit. Tato příručka se zaměřuje na aspekt rozhodování týkající se vzduchu: jak se asistenční vzduch chová v řezné spáře, jak dimenzovat a upravovat stlačený vzduch, jaký vliv má na kvalitu hran a kolik skutečně stojí za hodinu.

Jak funguje vzduchová asistence v řezné spárě
Každé řezání vláknovým laserem potřebuje plynový paprsek. Paprsek roztaví úzký kanál skrz plech a koaxiální proud plynu vycházející z trysky vyfoukne roztavený kov ze dna řezné spáry, než může znovu ztuhnout. Bez tohoto paprsku se řez za paprskem vyplní.
Vzduch se skládá zhruba ze 78 procent dusíku a 21 procent kyslíku, takže se chová jako směs těchto dvou klasických plynů. Dusíkatá frakce vykonává většinu mechanické ejekční práce, zatímco malý podíl kyslíku přidává trochu exotermické energie a zanechává na řezné ploše lehkou vrstvu oxidu. Na měkké oceli a pozinkovaném plechu je tento oxid obvykle kosmetický a připravený k lakování; na nerezové oceli se projevuje jako slabý odstín.
Dvě věci učinily použití vzduchu praktickým ve výrobním měřítku. Zdroje s vyšším výkonem vtlačí do řezné spáry dostatek energie pro rychlé řezání s méně reaktivním plynem a dílny zjistily, že kompresor, který instalují, je jednorázový nákup, nikoli měsíční faktura. Výrobci, kteří na něj přešli vysoce výkonné vláknové laserové řezací stroje na kov často uvádějí nejvýraznější úspory plynu, protože vyšší výkon znamená rychlejší řezání a méně plynu na metr.
Které materiály se dobře řežou vzduchem
⦿ Měkká ocel, zhruba 1 až 6 mm: běžné vzduchové okno, obvykle začínající na 8 až 12 barech a nastavené na nejnižší tlak, který drží hranu.
⦿ Pozinkovaný plech: čistě se řeže vzduchem a je jedním z nejodolnějších případů použití pro vytápění, větrání a klimatizaci a práce s kryty.
⦿ Tenký hliník: vzduch často funguje stejně dobře jako dusík a několik dílen hlásí čistší hliníkové hrany po výměně.
⦿ Nerezová ocel: řeže se vzduchem rychle, ale počítejte s oxidovým odstínem; vhodná pro skryté nebo lakované části, nikoli pro viditelné kartáčované povrchy.
Operátoři se obvykle ptají přímo: budou mé 3mm pozinkované panely na vzduchu stejně čisté jako na dusíku? U většiny dílů rozvaděčů a potrubí je odpověď ano. Díly, které ospravedlňují použití dusíku, jsou ty, které zákazník uvidí, svaří bez přípravy nebo zkontroluje pod jasným světlem. Typické tloušťky a rychlostní obálky podle zdroje napájení jsou mapovány v vláknový laserový řezací stroj, tloušťka kovu, rychlost a výkonový vodič, což pomáhá stanovit realistická očekávání před laděním parametrů vzduchu.
Dimenzování kompresoru: tlak, průtok a sušení
O tom, zda bude řezání vzduchem úspěšné, rozhoduje kompresorová jednotka. Standardní dílenský kompresor pracující s tlakem 7 až 8 barů je určen pro nástroje, nikoli pro řezací trysku, a poddimenzovaný systém se projeví jako struska a nekonzistentní hrany dlouho předtím, než si kdokoli uvědomí zdroj vzduchu.
| Požadavek | Typický cíl | Proč to záleží | a) Měření dodržování pokynů |
|---|---|---|---|
| Tlak dodávky | Tlak do 16 barů u stroje, 8 až 12 barů běžný u trysky pro tenkou měkkou ocel | Tlak odstraňuje roztavený kov z řezné spáry; kapky způsobují strusku | Manometrický tlak na řezací hlavě během plného tryskového proudu |
| Doprava letadlem zdarma | Přizpůsobeno trysce a výkonu; spotřeba přibližně 0.5 m³/min při práci se středním výkonem | Nedostatečný průtok snižuje dlouhé řezy a velké trysky | Naměřená spotřeba oproti jmenovitému dodávce při pracovním tlaku |
| Suchost | Rosný bod tlaku od -40 do -60 °C | Vlhkost zamlžuje a praská ochrannou čočku | Hodnota rosného bodu za sušičkou |
| Olej a částice | Bez oleje nebo olej odstraněný koalescencí a uhlíkovou filtrací | Olejové páry se připalují k optice a kontaminují hrany | Interval kontroly diferenciálního tlaku filtru a čočky |
| Vyrovnávací paměť | Sběrná nádrž dimenzovaná tak, aby absorbovala špičky poptávky | Laserové regulátory nemají rády kolísání tlaku | Kolísání tlaku během propichování a rychlé změny kontur |
Tlak a průtok
Určete kompresor s tlakem, který tryska potřebuje, plus ztráty přes sušičky, filtry a potrubí. Průtok je závislý na průměru trysky a na tom, kolik minut za hodinu je paprsek zapnutý. Jako referenční bod lze uvést jedno publikované uspořádání, které kombinuje 16barový kompresor s výkonem přibližně 1.27 m³/min při vstupním výkonu 13.4 kW se skutečnou spotřebou řezání blízkou 0.5 m³/min, což ponechává prostor pro propalování a větší trysky.
Sušení a filtrace
Toto je krok, který dílny přeskakují a později litují. Stlačený vzduch nese vlhkost a olejové páry a obojí končí na ochranné čočce v řezací hlavě. Zamlžená nebo kontaminovaná čočka rozptyluje paprsek, zeslabuje řez a může prasknout vlivem tepla. Dodavatelé úprav vzduchu obvykle specifikují tlakový rosný bod mezi -40 a -60 °C, což znamená použití vysoušecího prostředku nebo vysoce výkonného sušiče za kompresorem, následovaného koalescenčním filtrem a filtrem s aktivním uhlím. Pochopení umístění ochranné čočky v hlavě, které je popsáno v průvodci Hlavní části řezacího stroje s vláknovým laserem, je zřejmé, proč kvalita ovzduší chrání nejdražší spotřební materiál v systému.
Potrubí, umístění a údržba
Umístěte kompresor blízko laseru, aby vysokotlaká trasa byla krátká, a použijte potrubí dimenzované na plný pracovní tlak, nikoli běžné dílenské potrubí. Každé koleno, rychlospojka a dlouhý úsek hadice spotřebovává tlak u trysky, a proto mnoho instalací vyhrazuje samostatné vysokotlaké potrubí pro řezací hlavu, zatímco regulátor dodává nízkotlaký vzduch do zbytku dílny.
S vzduchovým agregátem zacházejte jako se součástí laseru, ne jako s technikou budovy. Denně vypusťte sběrnou nádobu a kontrolujte automatické odvodnění, týdně zaznamenávejte rosný bod a filtrační vložky měňte na základě diferenčního tlaku, nikoli na základě odhadů. Jediné mokré ráno po vynechání odvodnění může stát více ochranných čoček než rok používání filtračních vložek.
Kompromisy v kvalitě hran
Řezání vzduchem není bezvýhradná záměna; je to záměrný kompromis mezi cenou plynu a vzhledem hrany. Případové studie z oboru uvádějí, že kvalita řezané hrany vzduchem se u mnoha dílů blíží kyslíku nebo dusíku, ale rozdíl, který přetrvává, je předvídatelný:
⦿ Měkká ocel: lehký oxid na řezné ploše, po běžné předúpravě obvykle vhodná pro lakování a práškové lakování.
⦿ Nerezová ocel: slabý žlutý až šedý odstín a méně lesklý povrch než dusík; před svařováním nebo leštěním může být nutné očistit.
⦿ Hliník: na tenkém plechu často stejný nebo lepší než dusík, s nízkým množstvím strusky při nastavení tlaku.
⦿ Silnější sekce: riziko vzniku strusky se zvyšuje s rostoucí tloušťkou, což je oblast, kde se do programu obvykle vrací dusík nebo kyslík.
Propalování si zaslouží vlastní zmínku. Mnoho vzduchových zařízení propaluje při nižším tlaku a poté se pro řezání zvyšuje, protože proud vzduchu s plným tlakem během propalování může rozstříknout roztavený kov zpět k trysce. Nechte řídicí jednotku ovládat tlakový spínač, místo abyste nastavovali jednu pevnou hodnotu na celý obrys.
Praktickým pravidlem je třídit objednávkovou knihu podle toho, co zákazník vidí. Skryté konzoly, lakované panely a ocelové díly pro výrobu Materiály určené k povlakování jsou ideálními kandidáty na vzduch. Architektonické nerezové a potravinářské díly obvykle zůstávají na dusíku a udržování obou plynů v potrubí do laserový řezací stroj umožňuje řezacímu programu vybírat pro každou úlohu.
Přepnutí obvykle znamená přeladění, ne jen výměnu plynového potrubí. Počítejte s úpravou velikosti trysky, polohy zaostření a tlaku pro každý materiál a tloušťku a poté uložte parametry vzduchu jako vlastní knihovnu řezání. Většina dílen používá týdenní testovací kupóny na šrotu, než přesune zakázky z provozu, a tento týden obvykle odpovídá na otázku kvality hran lépe než jakýkoli specifikační list.
Cena za hodinu ve srovnání s dusíkem
Cena plynu se liší v závislosti na době svícení paprsku, velikosti trysky a tlaku a cena dusíku prudce roste s každým dalším barem. Vzduch mění strukturu účtu: místo placení za dodaný metr krychlový platí dílna jednou za kompresor a poté hlavně za elektřinu pro jeho provoz. Při dvousměnném provozu se tento rozdíl rychle nahromadí.
| Faktor | Stlačený vzduch | generátory dusíku | a) Měření dodržování pokynů |
|---|---|---|---|
| Cena plynu za minutu řezání | Asi 0.01 až 0.03 dolaru, většinou elektřina | Přibližně 0.20 až 0.40 USD, při vysokém tlaku vyšší | Spotřeba plynu dělená počtem minut zapnutého paprsku |
| Cena za metr krychlový | Výchozí stav | Nejméně trojnásobek vzduchu, v některých oblastech až desetinásobek | Dodaná cena za m³ včetně pronájmu a dopravy |
| Logistika zásobování | Generováno na místě, na vyžádání | Lahve, Dewarovy nádoby nebo velkoobjemové nádrže se ztrátami způsobenými odpařováním | Prostoje v době čekání na dodávku plynu |
| Vstupní investice | Vysokotlaký kompresor, sušička, filtry, sběrná nádoba | Pronájem nádrže nebo generátoru plus průběžný plyn | Měsíce návratnosti leteckého balíčku |
| Výsledek hran na nerezové oceli | Mírný oxidový nádech na okraji | Lesklý okraj bez oxidů | Zda je nutné díl po řezání očistit |
Případové studie konkretizují čísla:
⦿ Jeden australský výrobce utratil více než $91 000 dolarů měsíčně za lahvový dusík, nainstaloval kompresorový agregát o výkonu 22 kW a tlaku 16 barů a hlásil přibližně $9Roční úspora 6 000, a to i po odečtení provozních a servisních nákladů.
⦿ Výrobce táců uvedl zhruba $4Úspora 2 000 ročně, přičemž systém stlačeného vzduchu se zaplatí během jednoho roku.
⦿ Americký smluvní výrobce snížil provozní náklady vláknového laseru pod $4 za hodinu, což je asi o 90 procent levnější než u základního dusíku, a zároveň se snižuje většina práce s nerezovou ocelí na výrobním vzduchu.
Váš vlastní výpočet návratnosti investice vyžaduje 3 čísla: aktuální měsíční spotřebu dusíku, počet hodin provozu paprsku za měsíc a cenu instalace správně dimenzovaného kompresoru a úpravny. Odečtěte náklady na elektřinu a servis kompresoru od účtu za dusík a zbývající číslo vám ukáže, za kolik měsíců se zařízení zaplatí. Dílny, které řežou převážně povlakovanou nízkouhlíkovou ocel a hliníkové díly mívají nejrychlejší návratnost, protože kompromis v oblasti oxidu je nic nestojí.

Kontrolní seznam před přechodem
✔ Vyžádejte si faktury za dusík za dvanáct měsíců, včetně poplatků za pronájem a dopravu nádrží.
✔ Roztřiďte směs dílů na viditelnou nerezovou ocel, potaženou ocel, pozink a hliník a odhadněte podíl vzduchu, který může směs pojmout.
✔ Specifikujte kompresor s ohledem na tlak v trysce a ztráty v potrubí s průtokem odpovídajícím vaší největší trysce.
✔ Sušičku, koalescenční a uhlíkové filtry a sběrnou nádrž započítávejte do rozpočtu jako součást balení, nikoli jako doplňky.
✔ Pro viditelné nerezové a silné profily mějte k dispozici dusík a nechte řezací program volit plyn pro každou úlohu.
Nakonfigurujte si vláknový laser pro řezání vzduchem
Porovnejte úrovně výkonu a velikosti lůžek v celém rozsahu vláknové laserové řezací strojea vyžádejte si bezplatnou cenovou nabídku, která zahrnuje odpovídající vysokotlaký kompresor a sadu pro úpravu vzduchu pro vaše materiály.