Pochopení dvoufázového pracovního postupu je nejrychlejší způsob, jak pochopit samotný stroj, protože každá specifikace na ohýbací stroj existuje k proměně přesného plochého polotovaru v přesný trojrozměrný díl. Tato vysvětlující příručka vás provede celým procesem: co zahrnuje řada strojů, jak se polotovary přesouvají od řezání k tváření, jak se liší 3 metody ohýbání, matematika, která předpovídá, kde se kov ohýbá, a jak se běžné materiály chovají pod razníkem.
Co se počítá jako ohýbačka plechů
Tento termín zahrnuje spíše rodinu než jeden stroj. Ohraňovací lis je tahoun, který vtlačuje razník do V-formy podél dlouhého lože. Skládací stroje a skládačky plechů upínají polotovar a vychylují nosník, aby ohnuly okraj nahoru, což udržuje plech na stole rovně a je vhodné pro manipulaci s velkými panely jedním operátorem.
Brzda krabice a pánve přidává k upínacímu nosníku segmentované prsty, takže tvarované strany mohou volně procházet nástrojem, což umožňuje tvarovat všechny 4 stěny krabice nebo zásobníku. Ohýbačky plechů zvolit zcela jiný přístup, ohýbat silný plech mezi válci, místo aby ho přehýbat v linii.
Pro který stroj dílna sáhne, závisí na dílu. Dlouhé ohýbané profily upřednostňují ohraňovací lis, nadrozměrné panely skládací lis, kryty segmentované nástroje a válce válce. Většina výrobních závodů nakonec nejprve zvolí ohraňovací lis, protože pokrývá největší podíl ohýbaných dílů s jednou investicí.
Volba ohraňovacího lisu versus skládacího lisu si zaslouží ještě jednu větu o nuanci, protože oba typy lisů zacházejí s archem opačným způsobem. zmáčkni brzdu požádá obsluhu, aby podepřela polotovar, zatímco se příruba vyklápí nahoru, což se u velkých tenkých panelů, které se ohýbají pod vlastní vahou, stává prací pro dva. Skládačka drží panel naplocho na stole a pohybuje pouze ohýbacím nosníkem, takže jeden obsluha může tvarovat panely, s nimiž by se ohraňovací tým potýkal. Dílny, které provádějí architektonické obklady nebo potrubí pro vytápění, větrání a klimatizaci, často ospravedlňují skládačku čistě kvůli pracovní aritmetice.
Pracovní postup řezání a ohýbání
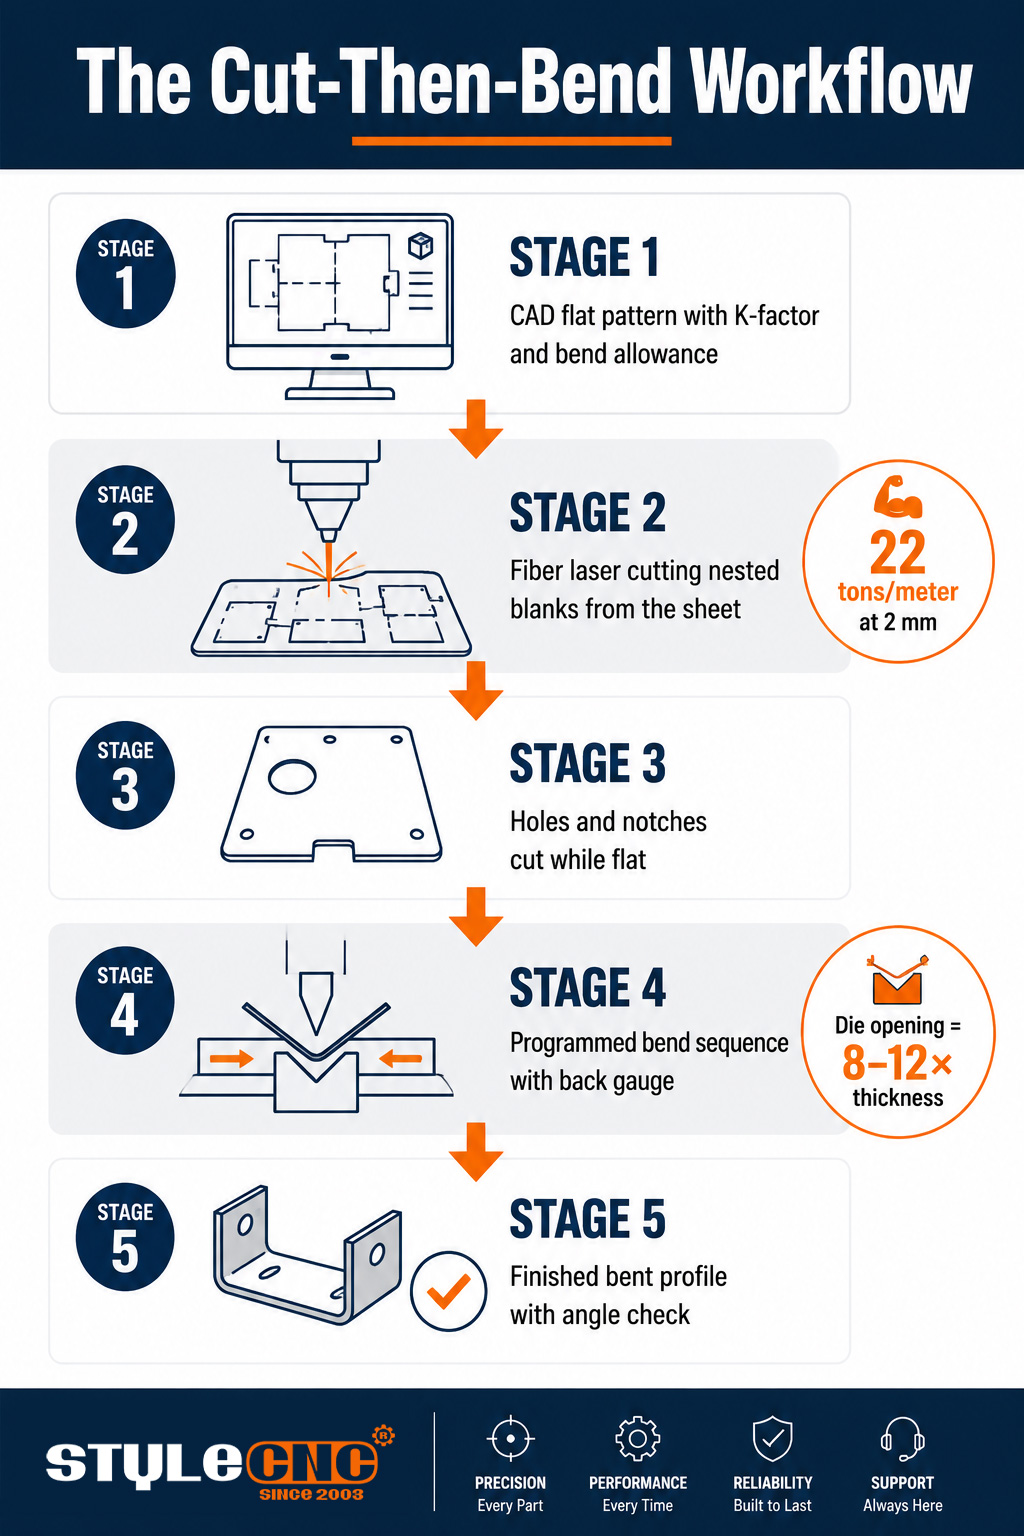
Ohýbání ve výrobě začíná před ohýbačkou. Plochý polotovar se nařeže na vypočítanou rozvinutou délku, otvory a zářezy se vyříznou, dokud je plech ještě plochý, a teprve poté se díl dostane k ohraňovacímu lisování. Řezání plochých prvků je výrazně levnější a přesnější než jejich přidání po tváření.
Přesnost slepých střel stanovuje strop pro přesnost ohybu. vláknový laserový řezací stroj napájející ohýbací linku dodává polotovary s kvalitou hran a rozměrovou konzistencí, na kterou může ohýbačka důvěřovat, a proto se tolik problémů s ohýbáním ve skutečnosti maskuje jako problémy s řezáním. Dílny pracující s tlustšími plechy často... laserové řezací stroje na kov pro přípravu polotovarů nebo CNC plazmová řezačka proti proudu, přičemž na těžkých úsecích vyměnil trochu úpravy hran za rychlost.
Operátoři rámují předání do praktických otázek: bude otřepová strana tohoto polotovaru směřovat k raznici a označí díl, nebo řezací program zohlednil směr vláken, takže ohyb nepraská? Tyto detaily se pohybují s polotovarem a dílny, které je ve fázi řezání spravují, ohýbají s mnohem menším množstvím zmetku.
Dávkový tok ekonomicky propojuje obě fáze. Nestingový software nabaluje desítky vyvinutých rozvinutých vzorů na každý plech před řezáním, takže ohýbací buňka přijímá polotovary v pořadí zakázky s minimálním plýtváním materiálem. Pokud řezací a ohýbací programy pocházejí ze stejného CAD modelu, vyvinuté délky, polohy otvorů a linie ohybu se konstrukčně shodují a první výrobek obvykle projde kontrolou na první pokus.
Samotná fáze ohýbání se řídí naprogramovanou sekvencí. Řídicí jednotka nařizuje ohyby tak, aby se dřívější příruby nikdy nekolidovaly s nástroji, zadní doraz polohuje polotovar pro každý zdvih a operátor převrací nebo otáčí díl mezi ohyby podle pokynů simulace. Ohýbání se 4 ohyby může u dobře naplánovaného programu trvat méně než minutu a u špatně naplánovaného programu třikrát déle.
Ohýbání vzduchem vs. dolování vs. ražení
Všechny 3 metody používají stejnou geometrii razníku a matrice; mění se pouze hloubka pohybu razníku a velikost vyvíjené síly. Volba ovlivňuje požadavky na hmotnost, náklady na nástroje a míru odpružení, které musí řídicí jednotka přechytračit:
| Faktor | Ohýbání vzduchem | Dno | Těžba | a) Měření dodržování pokynů |
|---|---|---|---|---|
| Cesta úderu | Zastaví se před dnem matrice | Plně vtlačí plech do matrice | Razítka se zařezávají hrotem do materiálu | Hloubka razníku vzhledem k otvoru matrice V |
| Požadovaná tonáž | Nejnižší ze 3 metod | Zhruba 3 až 5krát ohýbání vzduchu | Až 10násobné ohýbání vzduchu | Tuny na metr podle tloušťky a šířky raznice |
| Odpružení | Největší; regulátor se pro kompenzaci přehne | Snížený; kontakt matrice nastavuje úhel | Téměř eliminováno působením lisovací síly | Stupně elastického zotavení po zdvihu úderu |
| Flexibilita nástrojů | Jedna sada nástrojů tvoří mnoho úhlů | Jedna kostka na cílový úhel | Vyhrazené nástroje pro každý díl | Počet výměn nástrojů v rámci vašeho sortimentu dílů |
| Nejlepší využití | Obecná výroba, smíšené série | Opakované díly s přesnou tolerancí | Kritické úhly na tenkém plechu | Podíl dílů, které potřebují méně než půl stupně |
Pružení je chování, které je základem celého srovnání. Každý kov se při zvednutí razníku elasticky vrátí do původního stavu a mírně otevře ohyb. Ohýbání vzduchem toto zotavení akceptuje a pro kompenzaci se přehne, a proto dominuje moderním dílnám: jedna sada nástrojů, střední hmotnost a řídicí jednotka, která provádí kompenzační výpočty pro každý materiál.
Přídavek na ohyb, K-faktor a zpracovaný příklad
Kov se na vnější straně ohybu natahuje a na vnitřní straně stlačuje a někde mezi těmito dvěma povrchy se nachází neutrální osa, která si zachovává svou původní délku. K-faktor určuje tuto osu jako zlomek tloušťky, obvykle kolem 0.3 až 0.5, a přídavek na ohyb jej používá k výpočtu, kolik plochého materiálu se spotřebuje na každý ohyb.
Praktická čísla, která z této matematiky vyplývají:
• Přídavek na ohyb určuje rozvinutou délku plochého materiálu, takže řezací program na něm závisí ještě předtím, než se brzda dotkne dílu.
• Běžné pravidlo stanoví minimální vnitřní poloměr ohybu na přibližně jednu tloušťku materiálu pro nízkouhlíkovou ocel, aby se zabránilo praskání.
• Šířka otvoru matrice je obvykle 8 až 12krát větší než tloušťka materiálu a rozšíření matrice snižuje potřebnou hmotnost.
Příklad opracované hmotnosti tento vztah konkretizuje. Ohýbání 2mm nízkouhlíkové oceli přes 16mm V-formu vyžaduje zhruba 22 tun na metr délky ohybu, takže příruba o délce 1.2 metru potřebuje asi 27 tun. Pokud přejdete na 3 mm přes 24mm formu, požadavek se vyšplhá na téměř 33 tun na metr. Vzor, který je třeba si zapamatovat: hmotnost roste s druhou mocninou tloušťky, a proto stroj dimenzovaný pro 2mm obrábění nemůže jen tak bezdůvodně zpracovávat 6mm plech.
Vytištěné tabulky hmotnostních rozměrů na rámu stroje přesně kódují tyto matematické údaje pro každý standardní otvor nástroje a zkušení operátoři je kontrolují spíše ze zvyku než z paměti. Tabulka také odhaluje únikovou cestu, když zakázka překročí možnosti stroje: rozšíření nástroje podstatně snižuje požadovanou hmotnostní rozměr, a to na úkor většího vnitřního poloměru a širší minimální příruby. Zda je tato změna přijatelná, závisí na výkresu, a proto se diskuse o hmotnostních rozměrech vždy vrací k tisku dílu.
Jak se chovají běžné materiály
Měkká ocel
Základní hodnotou, kterou předpokládají hmotnostní tabulky, je nízkouhlíková ocel: předvídatelné pružné zkrácení o jeden nebo dva stupně, tolerantní k malým poloměrům a konzistentní od plechu k plechu. Většina aplikace ve výrobě oceli ohýbání bez dramatu, když je blank čistý a je respektován směr vláken.
Nerez
Nerezová ocel vyžaduje zhruba o 50 procent větší tunáž než nízkouhlíková ocel při stejné tloušťce a více se pružně vrací zpět, často o 2 až 3 stupně. Při tvarování se také zpevňuje, takže dvojitý pokus o ohyb na stejném místě riskuje praskliny. Naprogramujte ohyb správně hned napoprvé. U nerezové oceli, která je kritická pro povrchovou úpravu, si ochranná fólie a leštěné raznice vynakládají své náklady, protože stopy po razidlech, které by se z nízkouhlíkové oceli obrousily, se na kartáčovaném povrchu změní na trvalé jizvy.
Hliník
Hliník se tváří s menší silou, ale je problematický při malých poloměrech, zejména v tvrdších stavech, kde poloměr menší než 1.5násobek tloušťky vede k praskání podél linie ohybu. Pružina je větší než u měkké oceli i přes nižší sílu. Slitiny běžné v aplikace ve výrobě hliníku každá má svůj vlastní minimální poloměr a měkké vlastnosti se ohýbají mnohem tolerantněji než ty strukturální.
Běžné vady ohýbání a jejich příčiny
⦿ Praskání podél linie ohybu: poloměr příliš malý pro daný materiál nebo ohyb umístěn rovnoběžně se směrem vláken.
⦿ Nekonzistentní úhly napříč dávkou: rozdíly v tloušťce materiálu mezi plechy, nikoli chyba stroje.
⦿ Nedotvarovaný střed u dlouhých ohybů: vychýlení beranu bez kompenzace zaoblení.
⦿ Stopy po razidlech na viditelných površích: opotřebované nástroje nebo chybějící ochranná fólie na dílech kritických pro povrchovou úpravu.
⦿ Příruby mimo rozměr: přídavek na ohyb byl vypočítán s nesprávným K-faktorem, takže polotovar byl nařezán na nesprávnou rozvinutou délku.
Kontrolní seznam pracovního postupu před prvním ohybem
☑ Ověřte, zda byla rozvinutá délka v plochém stavu vypočítána s K-faktorem, který váš materiál skutečně vykazuje.
☑ Všechny otvory a zářezy vyřízněte, dokud je plech rovný, a kritické otvory udržujte alespoň 2.5násobek tloušťky plechu od linií ohybu.
☑ Orientujte ohyby napříč směrem vláken, kde to součástka umožňuje.
☑ Ověřte, zda je otvor matrice 8 až 12krát větší než tloušťka a zda je hmotnost v pohodlném rozsahu stroje.
☑ Před odesláním dávky spusťte první článek a změřte úhel a délku příruby.
Začněte pracovní postup u řezacího stolu
Přesné ohýbání začíná s přesnými polotovary. Prozkoumejte vláknové laserové řezací stroje určené pro napájení ohýbacích linek a získejte bezplatnou cenovou nabídku přizpůsobenou vašim materiálům, tloušťkám a dennímu objemu dílů.