Skromné čerpadlo a délka hadice rozhodují o kvalitě řezu více než většina vylepšení výkonu. Tato příručka vysvětluje, co dělá proudění vzduchu, který plyn je vhodný pro který materiál a s jakým tlakem začít.
Co vlastně Air Assist dělá
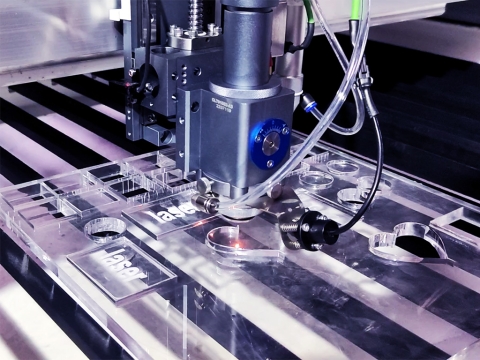
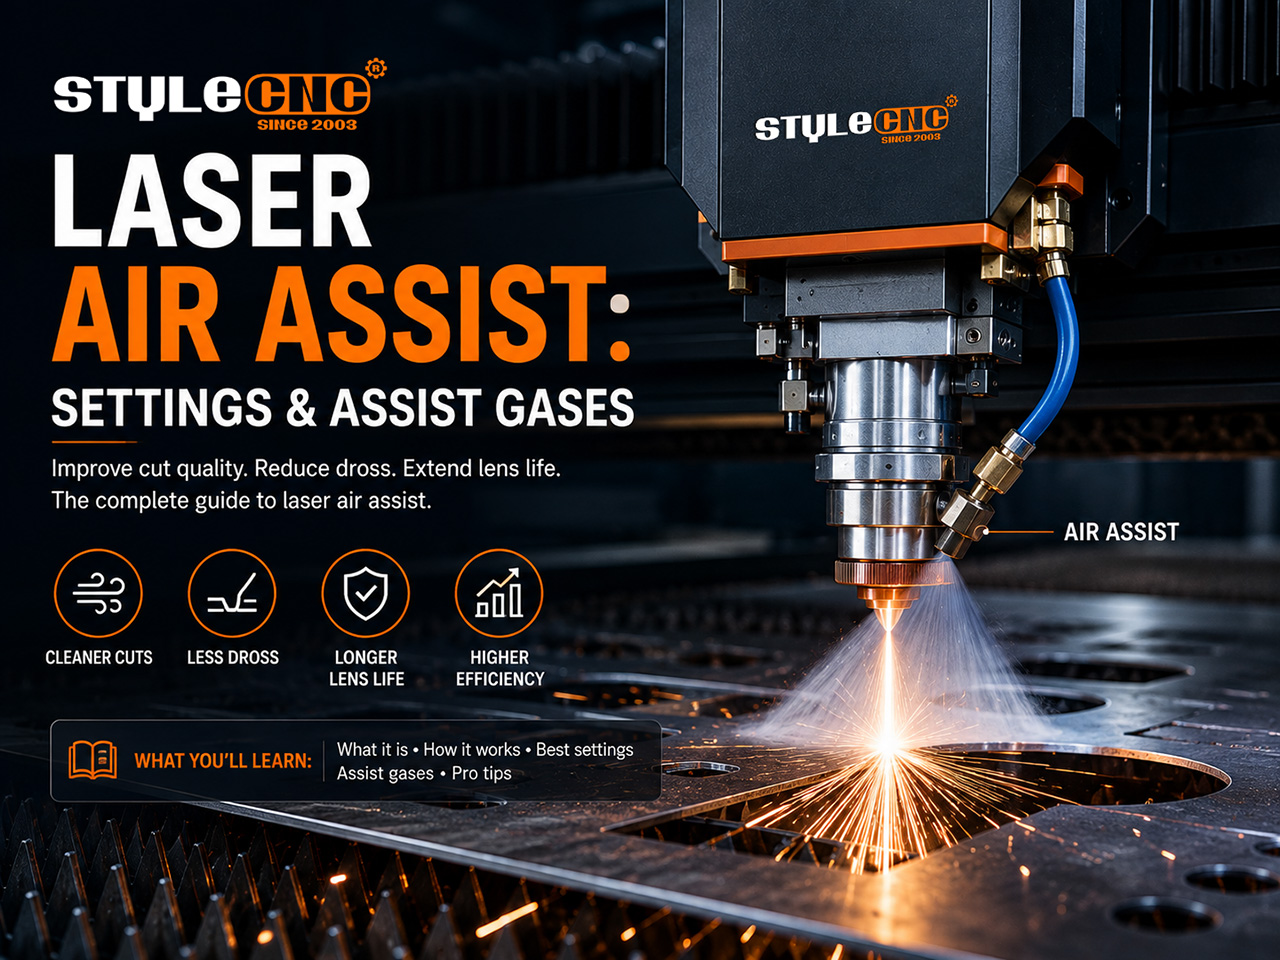
Tryska plní 4 úkoly najednou. Vyfukuje kouř a roztavené nečistoty z řezné spáry, aby paprsek nebyl absorbován ve vzduchu, a uhasí malé plameny dříve, než se z nich stanou velké.
Také vytváří pohyblivý štít před optikou. Zbytky, které by se připečly na horké čočce, se odrážejí, a proto je asistenční funkce standardně součástí každého seriózního fotoaparátu. CO2 Laserový řezací stroj.
I lehká práce laserové gravírovací stroje výhoda. Jemný tok zabraňuje opětovnému usazování šedého závoje na hotové gravírování a několikanásobně prodlužuje intervaly čištění čoček.
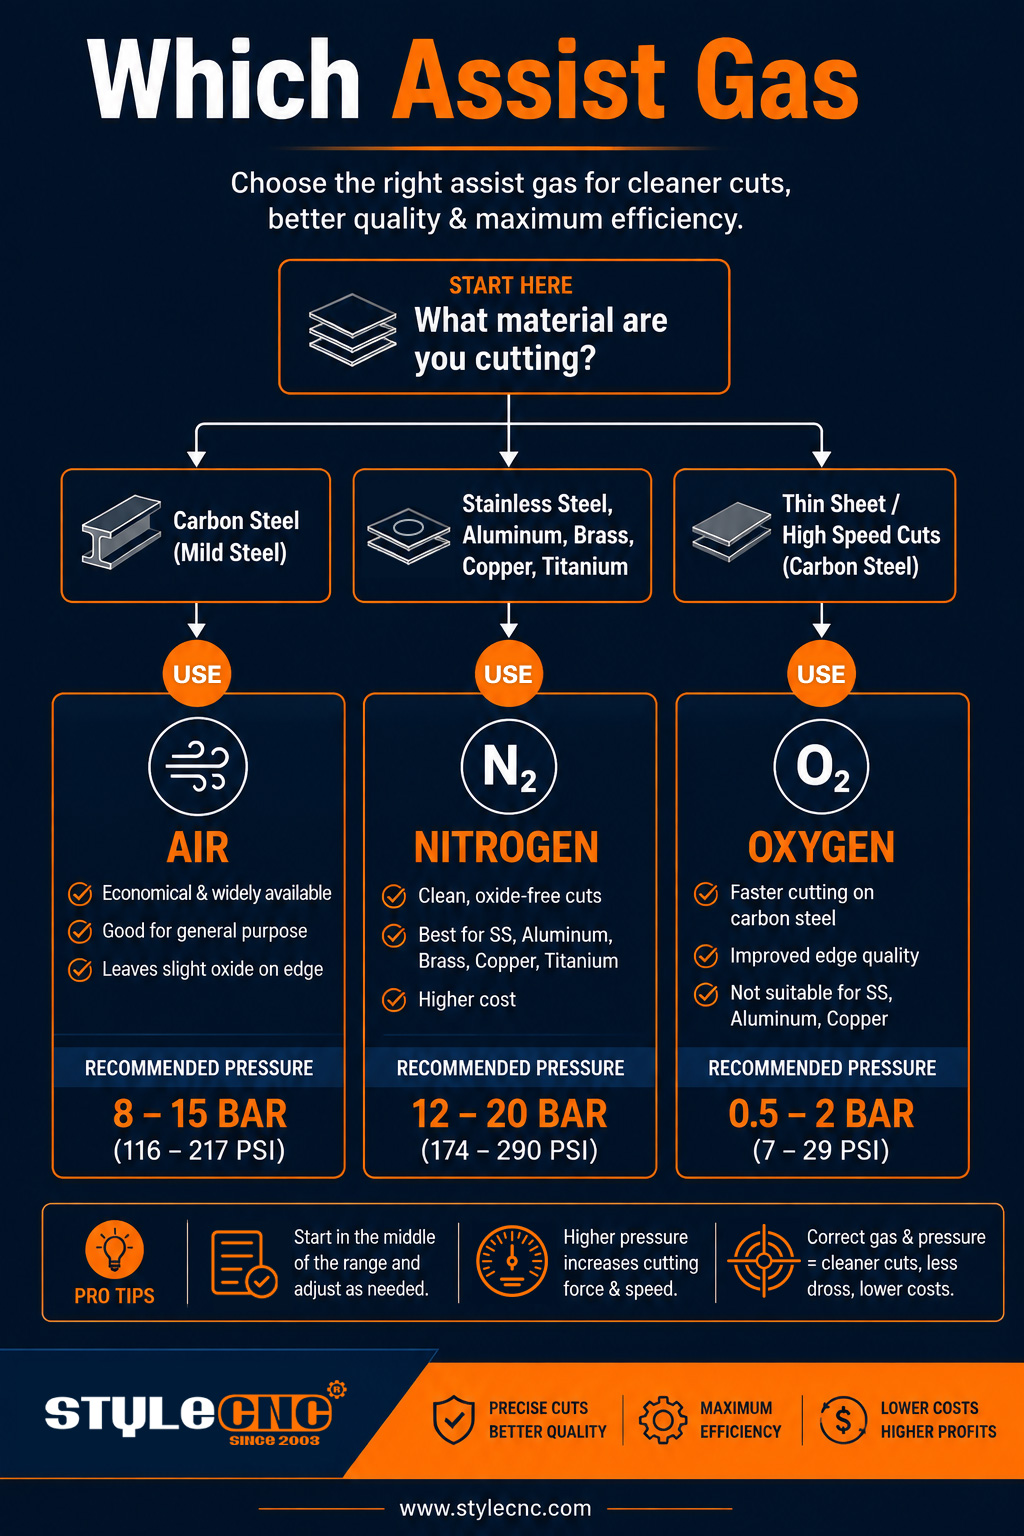
Vzduch, dusík nebo kyslík: Výběr pomocného plynu
Kyslík vyvolává u nízkouhlíkové oceli exotermickou reakci, takže plamen provádí část řezání. Je to volba pro tlusté plechy, ale za cenu oxidové hrany, kterou je třeba před svařováním nebo práškovým lakováním očistit.
Dusík je inertní a zanechává lesklý, holý okraj na nerezové oceli a hliníku. Pracuje za vysokého tlaku a za vysoké náklady, což je přesně ta mezera, kterou nyní zaplňuje sušený stlačený vzduch. vláknové laserové řezací stroje.
Vzduch se již zhruba ze 78 procent skládá z dusíku. Analýza v oboru v časopise The Fabricator hodnotí vzduchem řezané hrany kolem 8 oproti 10 u dusíku, což je pro většinu dílů více než přijatelné za zlomek ceny za plyn.
Tabulka nastavení tlaku podle materiálu
Začněte od okének níže a poté upravujte tlak po malých krocích a zároveň sledujte řeznou spáru. Tlak by se měl měřit na řezací hlavě, nikoli na kompresoru na druhé straně dílny.
| Materiál a provoz | Plyn | Startovací tlak | Praktický efekt |
| a) Měření dodržování pokynů | druh plynu | bar (1 bar je asi 14.5 psi) | co dělá tryska v řezné spárě |
| Rytina do dřeva | Vzduch, nízký průtok | 0.2-0.5 | Zabraňuje vnikání kouře do čočky bez rozfoukávání popela |
| Řezání překližky a MDF | vzduch | 1-2.5 | Odstraňuje kouř z pryskyřice a hasí vzplanutí |
| Řezání akrylu | Vzduch, minimální | 0.1-0.3 | Zachovává plamenem leštěnou hranu |
| Práce s kůží a látkami | Vzduch, nízký průtok | 0.2-0.4 | Zabraňuje vzniku halo spálení kolem vzoru |
| Řezání měkké oceli | Kyslík | 0.4-0.8 | Exotermické zvýšení rychlosti a hustoty |
| Řezání nerezové oceli | generátory dusíku | 10-16 | Lesklá hrana bez oxidů, připravená ke svařování |
| Řezání hliníku | Dusík nebo suchý vzduch | 8-14 | Kontroluje otřepy a oxidaci hran |
| Tenká měkká ocel, rychlořezná | Suchý stlačený vzduch | 6-10 | Téměř dusíková kvalita za zlomek ceny |
Diodová čerpadla s hobby diodou jsou dimenzována spíše na průtok než na tlak; 10 až 30 l/min pokrývá většinu stolních prací. Průměr trysky ovlivňuje vše, proto jej při ladění udržujte konstantní.
Klíčová čísla, která stojí za to si zapamatovat
• Stlačený vzduch obsahuje asi 78 procent dusíku, což je důvod, proč se sušený dílenský vzduch co do kvality tak blíží lahvovému plynu.
• Stolní čerpadla průtokují 10 až 30 l/min; na diodové úrovni je stabilní průtok důležitější než přetlak.
• Řezání nerezové oceli dusíkem obvykle probíhá pod tlakem 10 až 16 barů, proto musí být armatury a hadice dimenzovány odpovídajícím způsobem.
• Tlak kyslíku se na nízkouhlíkové oceli udržuje pod 1 bar; dodatečný tlak rozšiřuje řeznou spáru, místo aby urychloval řez.
• Třídy čistoty vzduchu publikované organizací CAGI poskytují společný jazyk pro to, jak suchý a bezolejový je zdroj vzduchu.
• Špatně nastavená tryska může promrhat polovinu proudu dříve, než jakýkoli ukazatel ukáže problém.
Správné nastavení letecké společnosti
Pracujte od trysky v opačném směru. Na stroj namontujte regulátor a manometr, koalescenční filtr pro zachycení olejové mlhy a před oba umístěte chladicí sušičku; voda a olej jsou dva nejrychlejší způsoby, jak zničit optiku.
Po jakémkoli nárazu hlavice nebo práci se zrcadlem vycentrujte paprsek v otvoru trysky pomocí páskového snímku. Tryska, která tlačí taveninu do strany, zanechává jednu čistou stěnu a jednu stěnu zatíženou struskou.
Asistent vytlačuje kouř z řezné spáry, ale něco ho stále musí odstraňovat ze skříně. Spárujte vzduchový kanál s filtrem. odsávač kouře zejména u plastů; otázka zda je řezání akrylu toxické jde přesně o tuto extrakci.
Mějte po ruce hasicí přístroj vhodný pro vaše materiály a před ponecháním jakéhokoli laseru bez dozoru se řiďte pokyny NFPA pro případ požáru; proudění vzduchu snižuje vzplanutí, ale neodstraňuje je.
Otázky, které operátoři skutečně kladou
Opravdu potřebuji čerpadlo? 10W diodový gravír?
Při gravírování se bez něj obejdete, ale čočka za to platí zbytky a riziko požáru na pryskyřičném dřevě. Malá pumpička stojí méně než jedna náhradní čočka a okamžitě zlepšuje řezné vlastnosti.
Proč se mi po upgradu čerpadla zakalil akrylový okraj?
Silný tok ochlazuje taveninu dříve, než se může samovyleštit, a zanechává námrazu. Pro čirý plech snižte tlak na 0.1 až 0.3 baru, stejný přístup s nízkým tlakem vzduchu a specializovaný akrylový laserový řezací stroj profil se používá pro leštění.
Může řezačka vláken běžet na provozní vzduch místo dusíku?
Pro nízkouhlíkovou ocel a mnoho hliníkových prací ano, za předpokladu, že je materiál vysušený a filtrovaný přes olej. Pro kosmetické nerezové a svařovatelné hrany se stále používá dusík, takže většina dílen provádí instalaci obou typů a střídá je podle zakázky.
Časté chyby, které podkopávají trysku
• Pro každý materiál a operaci se používá jeden tlak.
• Tryskání akrylátu vysokým průtokem a ztráta plamenem leštěné hrany.
• Přímé přivádění vlhkého, olejovitého vzduchu do řezací hlavy.
• Ignorování centrování trysky, takže proud tlačí taveninu do jedné stěny řezné spáry.
• Volba kyslíku pro nerezovou ocel a přemýšlení, proč hrana ztmavla.
• Poddimenzování kompresoru, takže tlak klesá v polovině desky.
• Vypnutí asistence pro gravírování a ponechání zbytků na čočce.
• Tlak se odečítá na kompresoru místo na řezací hlavě.
Kontrolní seznam nastavení vzduchového asistenta
✓ Před každou prací přizpůsobte plyn a počáteční tlak materiálu.
✓ Před hlavu namontujte chladicí sušičku a koalescenční filtr.
✓ Po jakékoli nehodě ověřte vystředění trysky pomocí snímku pásky.
✓ Ověřte si odstupovou vzdálenost uvedenou v návodu k obsluze stroje.
✓ Sledujte první řez nového materiálu s hasicím přístrojem po ruce.
✓ Zaznamenejte tlak vedle rychlosti a výkonu na listu nastavení.
✓ Vypusťte nádrž kompresoru a vyměňte filtrační vložky podle plánu.
Často kladené dotazy
Je větší kompresor vždy lepší?
Ne. Hlava propustí pouze to, co tryska dovolí, takže nadrozměrný kompresor se většinou méně často cykluje. Navrhněte tak, aby dodával stabilní tlak při nejvyšším pracovním tlaku plus určitou rezervu, a pak ušetřené peníze vynaložte na sušení a filtraci, což je u objektivu mnohem důležitější.
Jaký tlak je vhodný pro řezání 3mm překližky?
Přibližně 1 až 2 takty na CO2 Stroj zvládne většinu překližky, což je dostatečné množství k odstranění kouře z pryskyřice bez rozdmýchávání uhlíků. Pokud se okraje stále zuhelnatějí, zvyšte před spuštěním proudění vzduchu o jeden stupeň a zkontrolujte, zda tryska skutečně dopadne do řezné spáry.
Proč se mi čočka zamlžuje i při použití asistenčního vzduchu?
Zamlžená optika obvykle znamená, že samotný vzduch je znečištěný. Mlha a vlhkost z kompresorového oleje se připalují na horké sklo, proto přidejte koalescenční filtr a sušičku a ověřte, zda proudění vzduchu u trysky proudí pozitivní, a ne uniká z volného spoje proti proudu.
O kolik rychlejší je kyslík na měkké oceli než vzduch?
U silnějších plechů je exotermické zvýšení značné, což často umožňuje při stejném výkonu řezat znatelně rychleji nebo zvládat těžší profily. U tenkých plechů se mezera zmenšuje, a proto mnoho dílen používá suchý vzduch pod několik milimetrů a pro těžkou práci šetří kyslík.
Mění asistence vzduchu kvalitu gravírování fotografií?
Ano, v obou směrech. Jemný proud zabraňuje opětovnému usazování šedého oparu kouře na snímku, ale silný proud může nerovnoměrně rozptýlit jemný popel. Mnoho operátorů sníží pro fotografie na nejnižší stabilní proud a silný tlak si vyhrazuje pro řezy.
Jak suchý musí být vzduch pro řezačku vláken?
Zaměřte se na sušení srovnatelné s přístrojem: minimálně na chlazenou sušičku s vysoušecím zařízením ve vlhkém podnebí. Voda, která se dostane k horkému ochrannému okénku, ho praská a mikrokapičky rozptýlí paprsek uprostřed řezu. Pokud při každodenním vypouštění nádrže prskají vody, není zásoba vody dostatečně suchá.
Může jeden kompresor napájet laser a další dílenské nástroje?
Může, ale izoluje laserovou linii vlastním regulátorem, sušičkou a filtrem a kontroluje udržení tlaku, zatímco ostatní nástroje kreslí. Bruska, která kope uprostřed řezu, může linii prohnout tak dlouho, aby se v polovině plechu opálila hrana.
Co je to testovací páska pro zarovnání trysek?
Nalepte maskovací pásku na špičku trysky a vyšlete jeden nízkoenergetický puls. Značka hoření ukazuje, kde se paprsek nachází uvnitř otvoru; střed znamená, že proud plynu a paprsek se pohybují společně. Nastavte zrcadla nebo hlavu, dokud se tečka nedostane do středu.
Vyplatí se někdy výroba dusíku na místě?
Pro dílny, které denně řežou nerezovou ocel, membránový nebo PSA generátor často během několika let překoná plyn v lahvích, zejména v kombinaci s vysokotlakým přepouštěčem. Občasní uživatelé zřídkakdy získají zpět náklady; sušený stlačený vzduch a pronajaté lahve pokrývají špičky ekonomičtěji.