Pokud hledáte černé značení na nerezové oceli, výsledky se vzájemně rozcházejí, protože tmavý výsledek vzniká u 3 různých procesů. Tato příručka odděluje žíhání, leptání a gravírování a poté popisuje nastavení vláken, která firemní vysvětlující materiály opomíjejí.
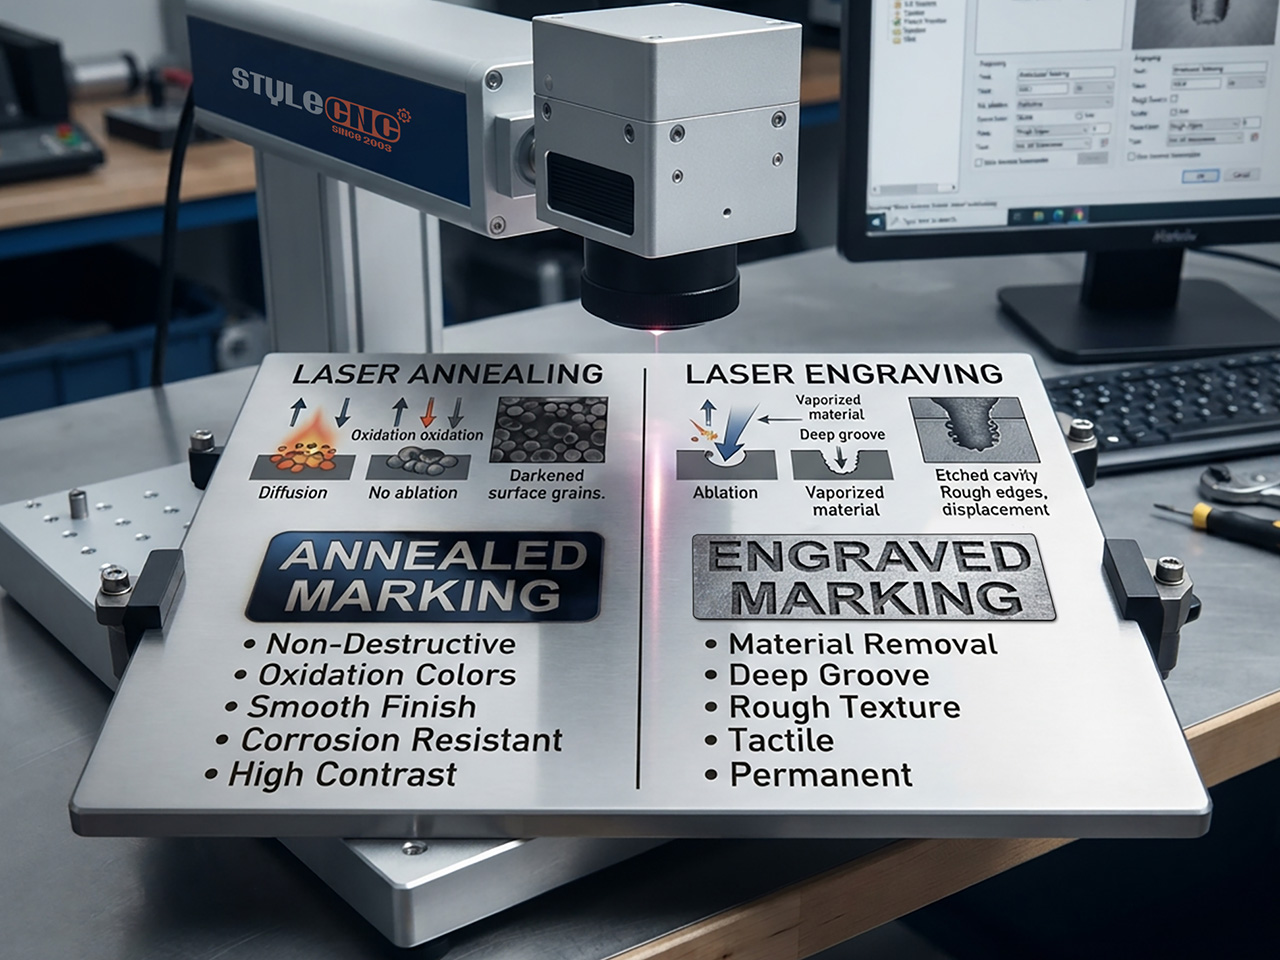
3 značky, 3 hloubky
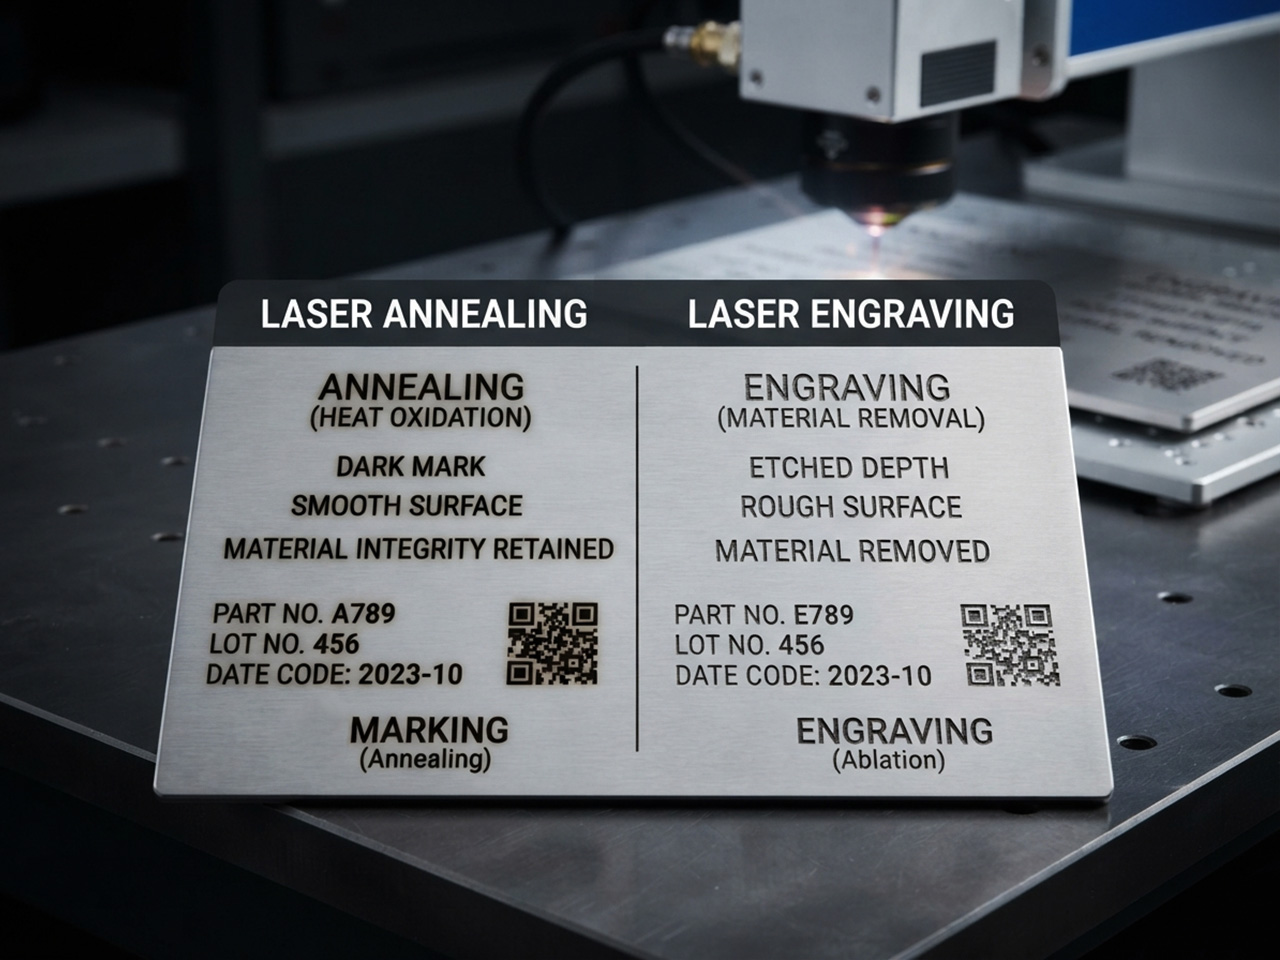
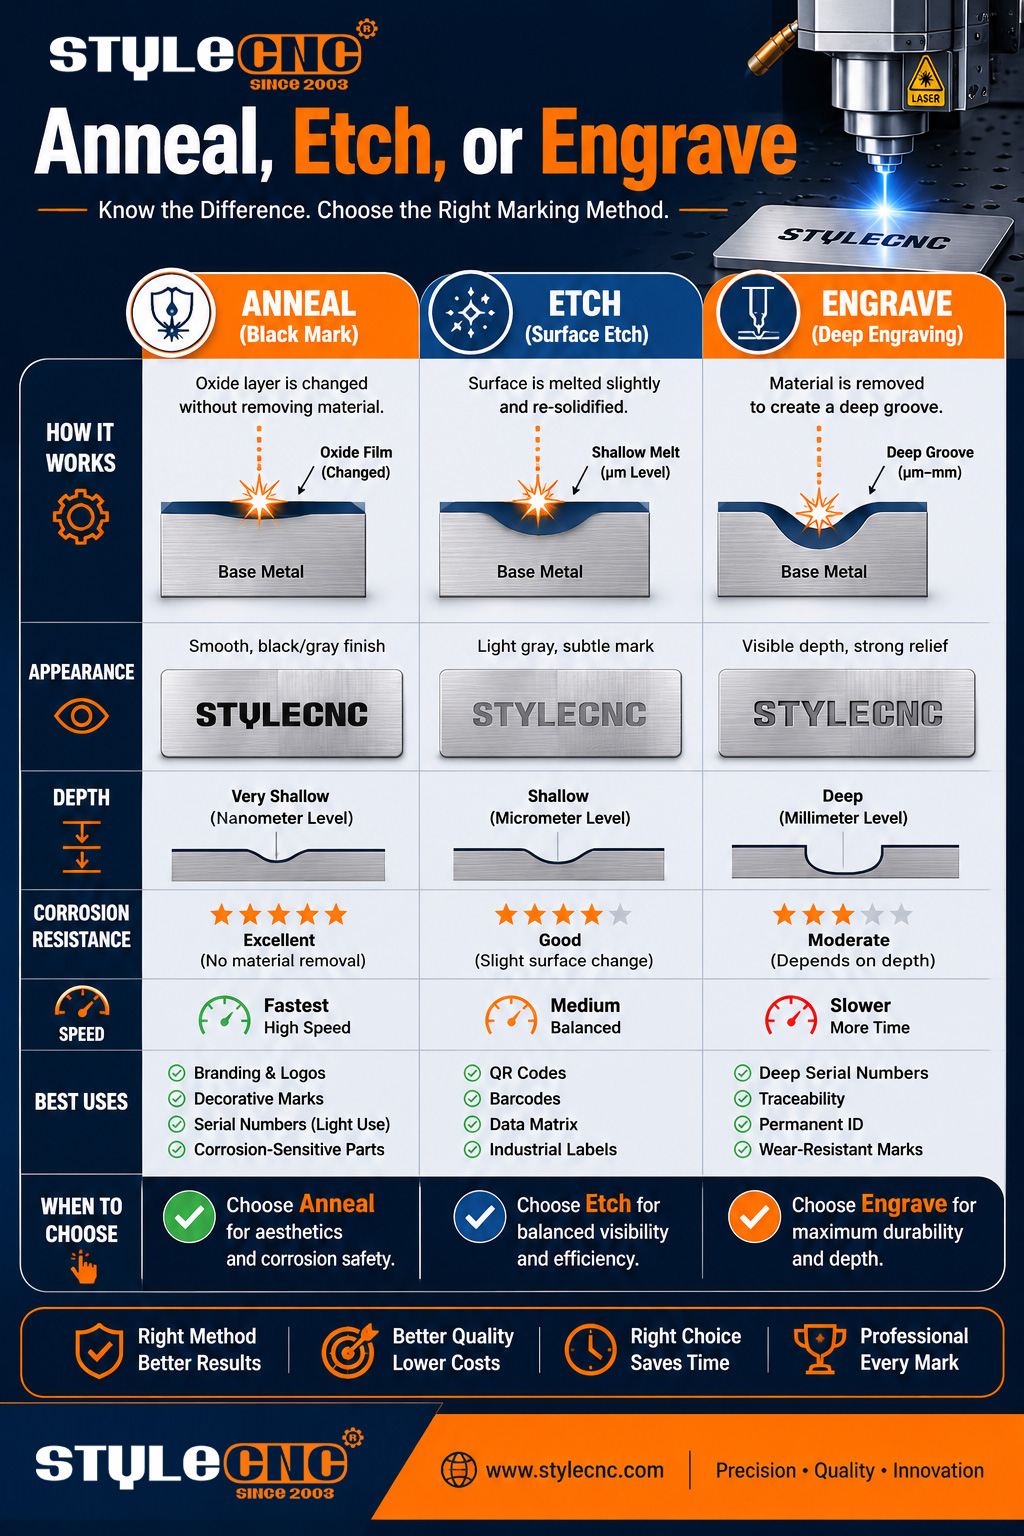
Žíhání je čisté teplo. Paprsek zahřívá povrch, dokud v něm nedojde k řízenému růstu oxidu, který mění barvu, aniž by se odstranil jediný mikron, takže povrch zůstává hladký.
Leptání roztaví tenkou vrstvu, která znovu ztuhne s nepatrnou texturou, čímž se vymění malá změna povrchu za skutečnou rychlost. Gravírování jde ještě dál a dosahuje měřitelné hloubky, což je jediná cesta k sériovým číslům regulační kvality, jako jsou ty, které ATF specifikuje pro střelné zbraně.
Všechny 3 běží na stejném laserové značící zařízení hardware; mění se pouze receptura. Proto je důležité srovnání před nákupem, nikoli po něm.
Otázka koroze
Nerezová ocel odolává korozi díky samoopravitelné vrstvě oxidu chromu. Gravírování prořezává tuto vrstvu přímo a čerstvé drážky korodují nejprve ve vlhkém nebo slaném prostředí, pokud není součást znovu pasivována podle norem, jako jsou ty publikované A.STM International.
Žíhání působí s pokožkou, nikoli proti ní. Vypěstovaný oxid je v ochranné vrstvě nepřetržitý, a proto stopy přežívají v nezměněné podobě autoklávy, čisticí prostředky a venkovní prostředí.
Tato jediná vlastnost vede zdravotnický a potravinářský sektor k používání žíhaných identifikátorů, včetně kódů zařízení sledovaných podle pravidel FDA pro zdravotnické prostředky.
Žíhání vs. leptání vs. gravírování v kostce
| Atribut | žíhání | Leptání | Rytina |
| a) Měření dodržování pokynů | Oxidový film, desítky nanometrů | Vrstva taveniny, pod 25 mikronů | Hloubka odstranění, 10 až 500 mikronů |
| Povrch po značení | Hladká, textura nezměněna | Mírně zvýšená textura | Zapuštěné drážky a hřebeny |
| Pasivní vrstva chromu | Zachováno | Většinou zachovalé | Odstraněno uvnitř značky |
| Korozní chování | Nezměněno oproti obecnému kovu | Téměř originál | Pro mokrý provoz je nutná repasivace |
| Relativní rychlost | Nejpomalejší | nejrychlejší | Pomalu, množí se s hloubkou |
| Typická použití | Lékařské nástroje, potravinářské vybavení, dekorativní černé | Loga, kódy, ID svazku | Sériové čísla, formy, brusné služby |
Porovnání rychlosti předpokládá identická kresba na stejném 30W zdroj vláken. Textura leptání se mění s frekvencí a při vysokých nastaveních se může blížit hladkosti žíhání.
Praktické nastavení vláken pro každou značku
Okna níže se hodí k 30W zdroj vláken na desce 304 a převést teorii na čísla z prvního pokusu. Vláknové laserové značkovací stroje v celé této výkonové třídě se chovají podobně, jakmile je nastaveno zaostření.
| Cílový výsledek | Rychlost | Výkon | Frekvence | Soustředit | Průkazy |
| a) Měření dodržování pokynů | mm / s | procento jmenovitého výkonu | kHz | posun od ostrého zaostření | počítat |
| Tmavé žíhání | 100-250 | 50-70 | 40-60 | Plus 1 až 3 mm | 1 |
| Kontrastní lept | 500-800 | 35-50 | 30-50 | Sharp | 1 |
| Hluboké gravírování | 400-600 | 80-100 | 20-30 | Ostré, stupňovité s každou vrstvou | 10-40 |
Hodnoty předpokládají zrcadlový nebo matný povrch 304. Povrchy tryskané perličkami, kartáčované a povrchy 316 mění vzhled každého okna, proto před výrobou proveďte test na náběhové rampě.
Rozostření je páka žíhání, kterou většina specifikací přeskakuje. Zvednutí hlavy o 1 až 3 mm nad úroveň ostrého zaostření rozprostře skvrnu, sníží intenzitu pod ablační práh a umožní vstřebávání tepla; pulzní řízení, Rozdíl mezi MOPA a Q-spínanými zdroji, určuje, jak jemně každý puls dopadne.
Práce s hloubkou obrací všechny priority: ostré zaměření, maximální výkon, nízká frekvence a trpělivost. Specializované platformy, jako například 50W vláknový hluboký gravírovací stroj na kov s rostoucí dutinou snižujte ohniskovou rovinu.
Klíčová čísla, která stojí za to si zapamatovat
• Žíhané oxidové filmy měří desítky nanometrů; gravírování odstraňuje 10 až 500 mikronů.
• Rozostření 1 až 3 mm stačí k posunutí většiny 20W na 50W zdroje z ablace na čisté vytápění.
• Leptání obvykle dokončí stejné umělecké dílo několikanásobně rychleji než žíhání.
• Hluboké gravírování vyžaduje 10 až 40 průchodů, takže se vyhnete minutám tam, kde leptání trvá sekundy.
• Žíhané datové maticové kódy zůstávají čitelné po stovky cyklů autoklávování, což je důvod, proč je nemocnice specifikují.
• STYLECNCgalerie uživatele výsledky značení na oceli zobrazuje žíhané, leptané a ryté vzorky vedle sebe.
Otázky, které operátoři skutečně kladou
Jaký proces mám nabídnout pro chirurgické svorky?
Žíhání, téměř bez výjimky. Značka odolá cyklům autoklávování, nezanechává žádné štěrbiny pro kontaminaci a udržuje identifikátor čitelný po celou dobu životnosti přístroje.
Proč hloubka trvá mnohem déle než kontrast?
Gravírování zvedá pouze několik mikronů kovu na jeden průchod, takže sériový tisk o tloušťce 0.2 mm může nahromadit desítky průchodů. Kontrast je tepelný průchod; hloubka je rytí.
Opravdu dokáže jeden stroj zpracovat všechny 3 značky?
Ano. Jeden zdroj vláken přepíná mezi žíháním, leptáním a gravírováním čistě podle receptury a s... Zdroj barev MOPA stejná platforma dosahuje i zlaté a modré barvy.
Časté chyby, které stírají hranici
• Jakákoli černá značka se nazývá žíháním; jejím znakem je textura povrchu.
• Žíhání za ostrého ohniska a místo toho tichá ablace.
• Přeskočení testu rozostření po změně objektivu nebo zdroje.
• Gravírování nerezové oceli a její přeprava do mokrého provozu bez opětovné pasivace.
• Opětovné použití receptur pro zrcadlovou desku na kartáčovaných nebo tryskaných površích.
• Očekávání, že žíhání přežije broušení nebo silné oděrky.
• Spuštění jedné frekvence pro žíhání, leptání a gravírování.
• Značení před svařováním nebo ohýbáním místo po něm.
Kontrolní seznam pro výběr procesu
✓ Nejprve ověřte požadavek: pouze kontrast nebo měřitelná hloubka.
✓ Ověřte slitinu; žíhání vyžaduje železné nebo titanové povrchy.
✓ Spusťte rozostřovací rampu z ostrého zaostření na plus 3 mm na odpadu.
✓ Před stanovením objemu si změřte čas obou procesů na skutečném uměleckém díle.
✓ Žíhání provádějte pomalu při jednotlivých vrstvách; odolejte stohovacímu teplu.
✓ Pro mokrý provoz znovu pasivujte veškeré ryté nerezové spoje.
✓ U každé úlohy zaznamenávejte recepturu, odsazení zaostření a kvalitu povrchu.
Často kladené dotazy
Proč mi černá skvrna po několika týdnech rezaví?
Protože to pravděpodobně byla leptání nebo lehká rytina, ne žíhání. Přejeďte po tom nehtem: jakákoli textura znamená, že materiál opustil povrch a pasivní vrstva s ním odešla. Skutečné žíhání se na dotek shoduje s okolní ocelí a odolává stejným povětrnostním vlivům.
Jak velké rozostření potřebuje žíhání?
Začněte 1 mm nad bodem ostrosti a zvyšujte po 0.5 mm krocích až na přibližně 3 mm. Větší odsazení rozprostírá energii a zpomaluje růst oxidu; příliš velké odsazení a značka zešedne. Zkouška na šrotu najde ideální místo během několika minut.
Může a CO2 laserové žíhání nerezové oceli?
Ne. Holý kov odráží dlouhou CO2 vlnová délka, takže povrch nikdy neabsorbuje dostatek tepla k růstu oxidu. CO2 Stroje značí nerezovou ocel pouze pomocí pojiva, které se nejprve nastříká. Žíhání patří ke zdrojům vláken při 1064 nm.
Přežijí žíhané stopy autoklávy a myčky nádobí?
Ano. Značka je oxid vnesený do povrchu, nikoli povlak na povrchu, takže opakované cykly páry, čisticí prostředky a dezinfekční prostředky ji nechávají nedotčenou. Tato odolnost a povrch bez štěrbin jsou přesně důvodem, proč se identifikátory zdravotnických prostředků na tento proces spoléhají.
Proč mi žíhání vyšlo šedé místo černého?
Šedá znamená, že oxid se zastavil. Snižte rychlost o 20 procent, utáhněte rozostření o jeden krok nebo mírně zvyšte výkon změnou jedné proměnné na cyklus. Kartáčované a tryskané povrchy jsou také při stejných číslech světlejší než zrcadlové desky, takže posuďte podle skutečného povrchu.
Deformuje nebo zeslabuje žíhání součást?
Zahřívaná zóna je mělká a lokalizovaná, takže strukturální změna na běžných tloušťkách je zanedbatelná. Výjimkou jsou tenké fólie: dostatečné teplo může zabarvit rubovou stranu nebo způsobit mírné prohnutí. U čehokoli pod 0.5 mm snižte výkon a přidejte rychlost, než se pustíte do jízdy.
Který proces je vhodný pro čárové kódy a kódy Data Matrix?
Žíhání, ve většině případů. Hladké tmavé pole skenuje čistě, nezakrývá žádné bakterie a nikdy se nezaplňuje nečistotami. Vysokoobjemové linky někdy akceptují leptané kódy kvůli rychlosti, ale všude, kde záleží na hygieně nebo dlouhé životnosti, vítězí v soutěži o čitelnost žíhaná verze.
Jak hluboké musí být regulované sériové číslo?
Pravidla pro hloubku gravírování jsou specifická pro dané odvětví a jurisdikci a povrchové žíhání nemůže splňovat žádná z nich. Například sériové značky střelných zbraní ve Spojených státech musí být gravírovány do stanovené minimální hloubky, a proto je v této kategorii hluboké gravírování stále povinné.
Může žíháním vzniknout barva místo černé?
Ano, pokud zdroj umožňuje řízení šířky pulzu. Nastavitelné pulzy způsobují, že oxid naroste do různých tloušťek a každá tloušťka odráží jiný odstín, od zlaté přes fialovou až po modrou. Zdroje s pevnými pulzy většinou dosahují černých nebo slámových tónů bez ohledu na recepturu.