Po celá desetiletí byla debata chápána jako soutěž: 3D tisk versus CNC obrábění, sčítání versus odčítání, vrstva po vrstvě versus čip po čipu. Odvětví, která pohybují nejvíce materiálem, včetně leteckého průmyslu, energetiky a lékařství, tuto debatu z velké části vyřešila kombinací obou. Hybridní výroba znamená společné využití aditivních a subtraktivních procesů, někdy v rámci jednoho stroje, k výrobě dílů, které by žádný z procesů nedokázal vyrobit samostatně. Tato příručka se zabývá tím, co hybridní výroba vlastně je, jak se srovnává s čistě aditivními a čistě subtraktivními pracovními postupy, vertikálami, kde si získala největší oporu a kde... STYLECNC schopnost frézování forem se hodí. Pro podklad 3D základní nátěr pro tisk versus CNC řezbu, viz 3D tiskárna vs. 3D Porovnání CNC routerů.
Co je hybridní výroba?
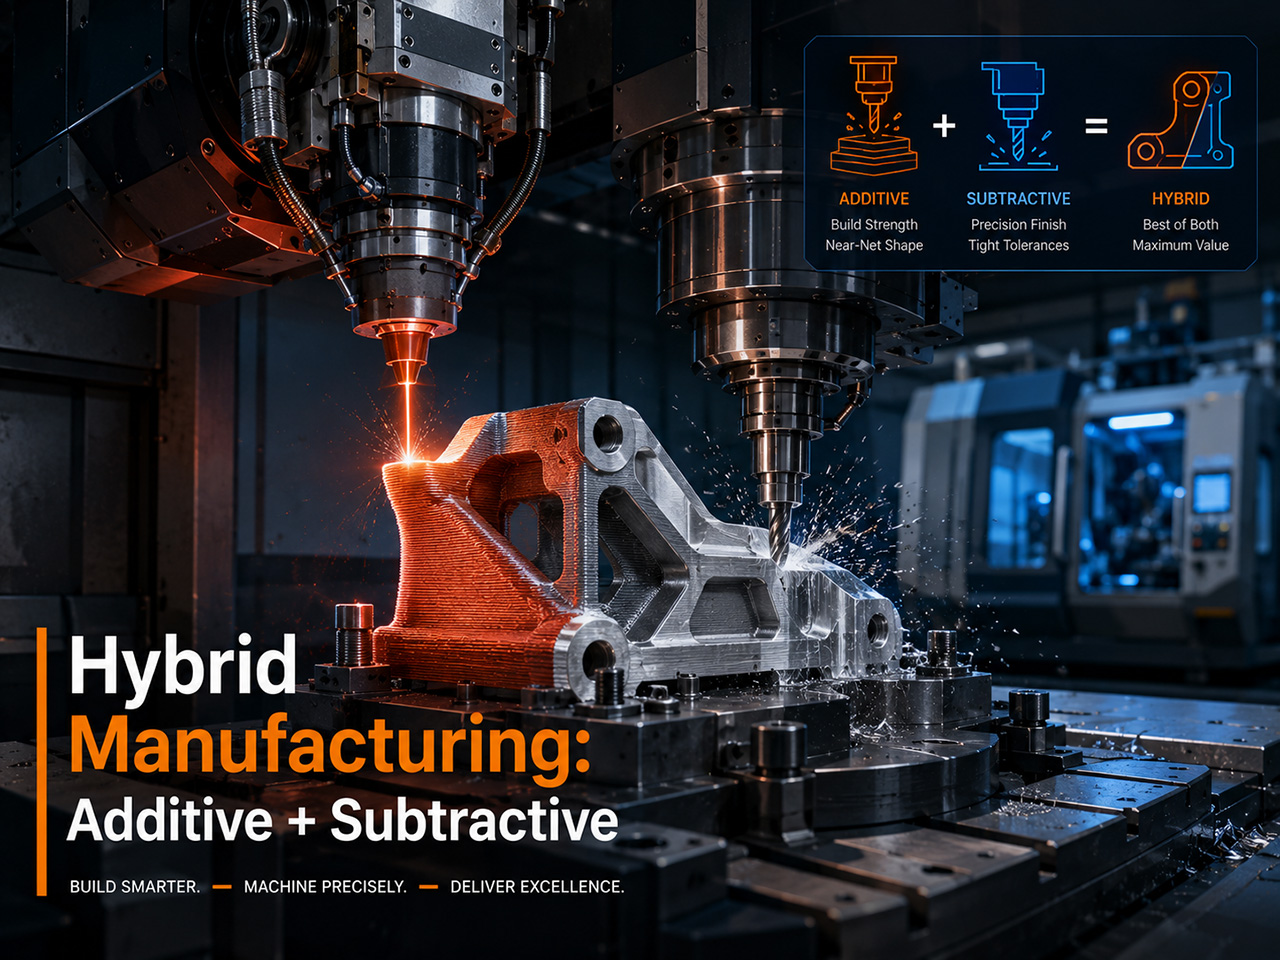
Hybridní výroba kombinuje aditivní (3D (tisk nebo nanášení kovů) a subtraktivní (CNC obrábění) procesy do jednoho pracovního postupu nebo jednoho stroje. Aditivní krok vytváří z kovového prášku nebo drátu geometrii téměř čistého tvaru a subtraktivní krok dokončuje kritické povrchy, vnitřní prvky a rozměry s přesnou tolerancí ve stejném nastavení.
Hybridní výroba existuje ve dvou hlavních formách. První je hybridní výroba na jednom stroji, kde aditivní nanášecí hlavy a CNC frézovací vřetena sdílejí stejný kryt, stejné osy a stejný pracovní prostor. DMG MORI Lasertec 65 3D, Mazak Integrex i-400AM a Okuma LASER EX jsou nejčastěji uváděnými příklady. Druhým je hybridní systém pracovního postupu, kde 3D Tiskárna vyrobí díl a samostatný CNC stroj jej dokončí, přičemž oba procesy jsou řízeny jako kontinuální proces. Obě formy jsou v oborové literatuře kvalifikovány jako hybridní výroba.
Rozlišovacím znakem je záměr. Obchod provozující 3D Tiskárna v jednom rohu a mlýn v druhém nemusí nutně provádět hybridní výrobu. Dílna, která navrhuje díly s vědomím, že některé prvky budou vytištěny v téměř čistém tvaru a jiné budou obrobeny s tolerancí, provádí hybridní výrobu bez ohledu na to, zda oba procesy sdílejí jeden stroj.
Aditivní vs. subtraktivní vs. hybridní: Definitivní srovnání
Níže uvedená tabulka porovnává 3 přístupy napříč faktory, které ovlivňují výběr procesů v produkčním prostředí. Srovnání slouží jako úryvek pro kupující, kteří zkoumají své možnosti.
| Faktor | Přísada (3D Tisk) | Subtraktivní (CNC) | Hybridní |
|---|---|---|---|
| Přístup k sestavení | Nanášení kovu nebo polymeru po vrstvách | Odebírání materiálu z plného bloku polotovaru | Navařování téměř čistého tvaru a dokončovací obrábění |
| Geometrická svoboda | Nejvyšší, včetně vnitřních mříží a kanálů | Omezeno přístupem k nástroji a geometrií polotovaru | Kombinuje volnost odvádění s přesností obrábění |
| Plýtvání materiálem (koupit za účelem prodeje) | Téměř 1:1 pro většinu dílů | Až 20:1 pro složité letecké díly | Blíží se poměru 1:1 i u leteckých slitin |
| povrchová úprava | Obvykle je nutné následné zpracování | Ra 1.6 až 3.2 přímo ze stroje | Obrobená povrchová úprava na kritických površích |
| Objem produkce (ideální hodnota) | 1 až 50 dílů na návrh | Více než 100 dílů, kde se nástroje vyplatí | Nízkoobjemové, složité, vysoce hodnotné díly |
| Náklady na nástroje | Nevyplněno | Vysoká záloha na příslušenství a nářadí | Mírné, stále je vyžadováno příslušenství |
| Doba cyklu na díl | 5 až 15 hodin typicky pro kov | 30 až 90 minut typicky pro kov | Rychlejší než čistá přísada na hotových dílech |
| Kapitálové investice | 10 000 až 1 milion $v závislosti na technologii | 30 000 až 500 000 $pro průmyslové CNC | 1 až 2 miliony $pro hybridní systémy s jedním strojem |
| Nejlépe sedí | Prototypy, složitá geometrie, zakázková lékařská výroba | Výrobní série, úzké tolerance, tvrdé kovy | Letectví a kosmonautika, energetika, MRO, konformní chlazení forem |
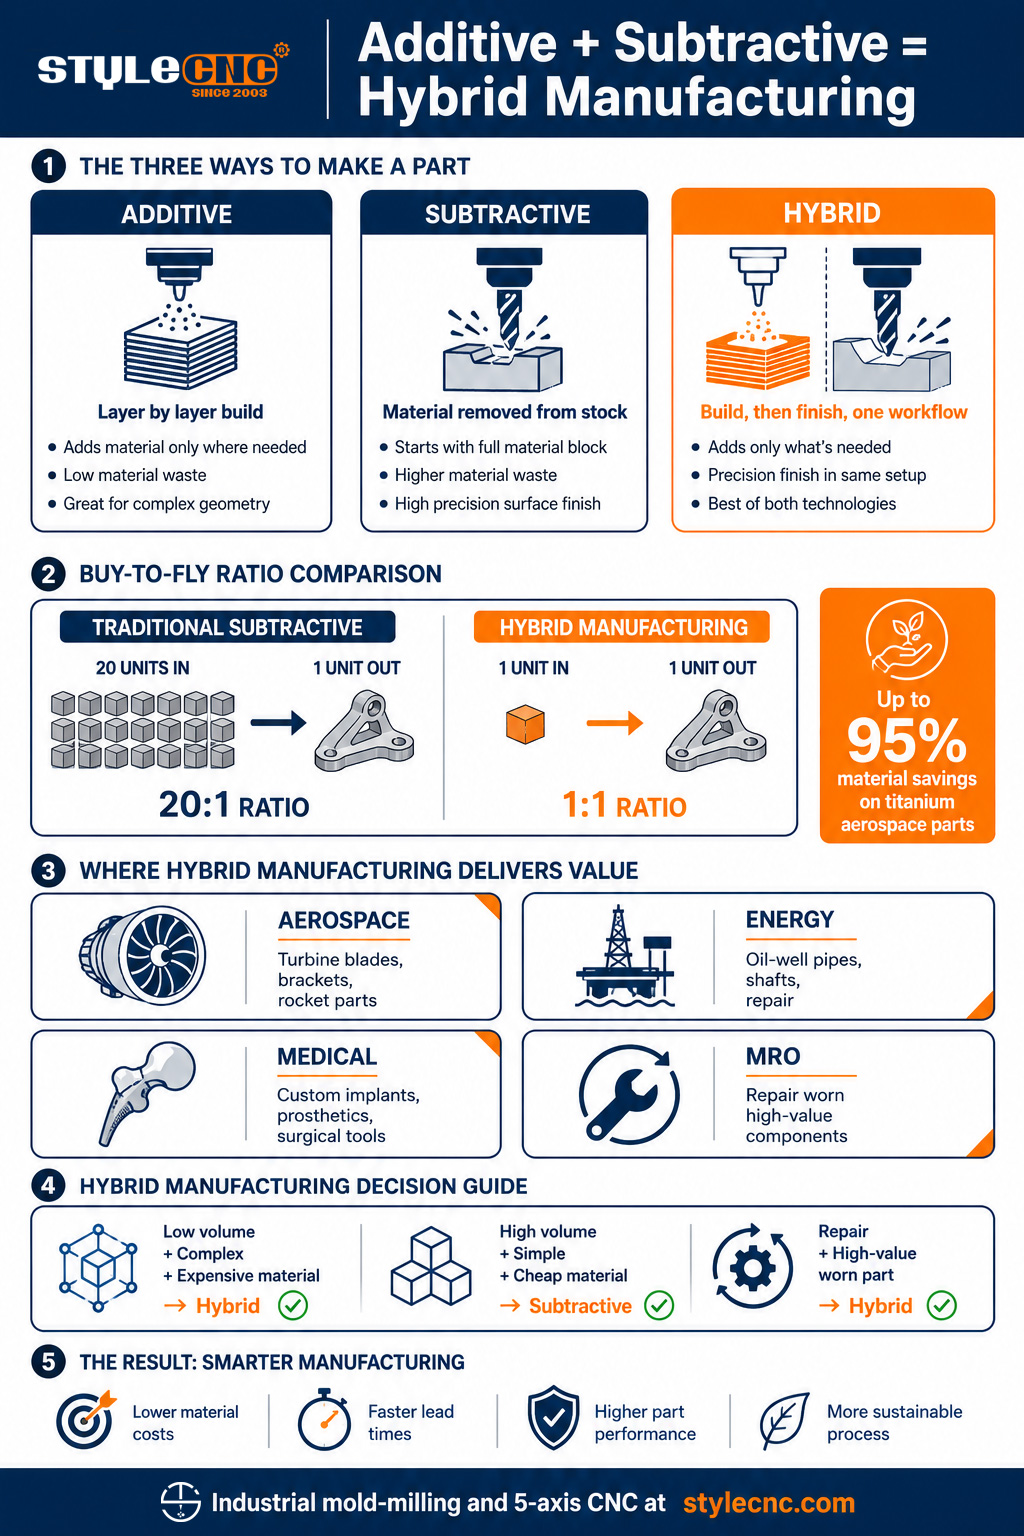
Nejvýraznějším rozdílem je poměr „koupit k koupi“. Tradiční subtraktivní obrábění titanových leteckých konzol často odstraňuje 95 procent výchozího materiálu ve formě třísek, což vede k poměrům až 20:1. Hybridní výroba nejprve vytváří tvary téměř čistého tvaru, poté obrábí pouze kritické povrchy, čímž se poměr blíží 1:1. U niklových superslitin a titanu, které stojí stovky dolarů za kilogram, tato úspora materiálu sama o sobě ospravedlňuje kapitálové investice mnoha výrobců v leteckém a energetickém průmyslu.
Jak funguje hybridní výroba
Hybridní výroba kombinuje 3 základní technologie: systém nanášení, CNC obráběcí systém a integrovaný CAD/CAM software, který programuje oba procesy na stejném modelu dílu.
Řízené ukládání energie plus 5osé frézování
Dominantním průmyslovým modelem je řízené nanášení energie (DED) v kombinaci s 5osým frézováním. Laserový nebo elektronový paprsek taví kovový prášek nebo drát, který je přiváděn koaxiální tryskou, a vytváří tak vrstvu po vrstvě prvky téměř síťového tvaru. Stejný stroj se poté mění z nanášecí hlavy na frézovací vřeteno a dokončuje kritické povrchy s přesností na toleranci. DMG MORI Lasertec 65 3D a Mazak Integrex i-400AM jsou referenční implementace. Podle informací z oboru je Lasertec 65 3D Zvládá díly o průměru až 500 mm a kombinuje 5osé nanášení materiálu s kompletním 5osým frézováním v jednom pouzdře.
Práškové lože Fúze Plus Subtraktivní Finishing
Druhý vzor využívá k tisku dílu technologii práškového lože (PBF) v jednom stroji a poté jej přenáší do CNC fréza pro dokončování. Tento pracovní postup je běžnější v malých dílnách, protože se vyhýbá kapitálovým nákladům na integrovaný stroj. Nevýhodou je manipulace s díly a jejich opětovné upínání mezi procesy. Platformy Matsuura Lumex a Sodick OPM komprimují tento pracovní postup do jednoho stroje pro menší a složitější díly.
Aditivní obloukové drátěné frézování s CNC frézováním
Aditivní výroba drátem (WAAM) využívá svařovací hlavu k nanášení materiálu mnohem vyšší rychlostí než práškové metody, často v kombinaci s 5osým frézováním pro konečnou úpravu. Tento přístup využívá Mazak Variaxis j-600AM. WAAM je preferován pro velké konstrukce v leteckém a kosmickém průmyslu a energetice, kde je rychlost nanášení důležitější než jemné rozlišení. Každý vzor sdílí stejnou základní filozofii designu: efektivně vytvořit téměř čistý tvar a poté přesně obrábět.
Výběr mezi 3 vzory závisí na velikosti dílu, materiálu a požadavcích na přesnost. DED s 5osým frézováním dominuje v leteckém průmyslu a velkých energetických součástech, kde průměr dílu přesahuje 200 mm a jedná se o titanové nebo niklové superslitiny. PBF se subtraktivním dokončováním zvládá menší složité díly do 200 mm, kde detaily povrchu důležitější než rychlost výroby. WAAM s CNC frézováním se věnuje velmi rozsáhlým strukturálním pracím, kde je rychlost nanášení rozhodujícím faktorem a požadavky na povrchovou úpravu jsou mírné. Většina hybridních dílen produkční třídy nakonec nasadí více než jeden z těchto vzorů, čímž se proces přizpůsobí dílu, spíše než aby se každý díl nutil procházet stejným strojem.
Průmyslové aplikace: Letectví a kosmonautika, energetika, lékařství a údržba, opravy a renovace
Hybridní výroba si získala nejsilnější oporu ve 4 vertikálech, z nichž každá má specifické ekonomické nebo technické faktory.
Letecký a vesmírný průmysl
Letecký a kosmický průmysl byl prvním odvětvím, které zavedlo hybridní výrobu ve velkém měřítku. Typickými aplikacemi jsou konzole motorů, lopatky turbín, konstrukční armatury a součásti raketových motorů, zejména u titanových a niklových superslitin. Výzkum Centra výrobních technologií dokumentoval snížení výrobních nákladů v rozmezí 23 až 47 procent u složitých leteckých součástí oproti tradičním subtraktivním metodám. Hybridní obráběcí centrum DMG MORI Lasertec 6600 DED je určeno speciálně pro velké obrobky, včetně součástí raketových motorů.
Energie
Výrobci energie využívají hybridní výrobu pro potrubí ropných vrtů, lopatky turbín, tělesa ventilů a velké hřídele, kde lze na levnější základní materiál nanést prvky odolné proti opotřebení a poté je obrábět. Opravy potrubí a vrtných nástrojů se staly hlavním případem použití: opotřebované vysoce hodnotné součásti se metodou DED obrábějí novým materiálem a poté se obrábějí zpět na původní specifikace. Ekonomická výhodnost je přesvědčivá, když náhradní díl stojí 50 000 $nebo více a oprava pomocí hybridní technologie stojí zlomek této částky.
Zdravotnictví
Lékařská výroba využívá hybridní pracovní postupy pro implantáty specifické pro pacienta, chirurgické nástroje a zubní protetiku. Titanové kyčelní a kolenní implantáty těží z porézních aditivních struktur, které podporují integraci s kostí, v kombinaci s obráběnými kontaktními plochami broušenými do zrcadlového lesku. Hybridní výroba také podporuje rychlou individuální úpravu v oblasti lebeční a maxilofaciální práce, kde je každý případ pacienta jedinečný a tradiční ekonomika výroby se hroutí.
Údržba, opravy a generální opravy (MRO)
MRO je nejrychleji rostoucí hybridní aplikace, protože řeší dlouhodobý problém ekonomiky oprav. Opotřebované lopatky proudových motorů, skříně převodovek, dutiny forem a součásti čerpadel lze obnovit nanesením nového materiálu na poškozené oblasti a následným obráběním opraveného povrchu zpět na původní tolerance. Pro tuto práci je určen stroj Mazak Variaxis j-600AM, který kombinuje aditivní drátové obrábění s 5osým subtraktivním obráběním v jednom nastavení, zejména pro letecké díly, formy, matrice a součásti pro vrtání ropy.
Ve všech čtyřech vertikálech je typický trend, že hybridní výroba uspěje tam, kde je hodnota dílů vysoká a tradiční přístupy selhávají. Letecký a energetický průmysl má nejvyšší náklady na materiál, zdravotnictví má největší nároky na přizpůsobení a MRO má nejdražší alternativy k výměně dílů. Odvětví, která tyto vlastnosti nesdílejí, včetně běžného spotřebního zboží, komoditních automobilových dílů a velkoobjemové výroby hliníku, hybridní výrobu nezavedla stejným tempem. Ekonomika jí jednoduše nepřeje, když je materiál levný, objemy vysoké a díly zaměnitelné.
Rozhodovací matice: Kdy má hybridní výroba smysl
Použijte níže uvedenou matici jako výchozí rámec při hodnocení, zda daný scénář dílu nebo výroby ospravedlňuje hybridní výrobu oproti čistě aditivnímu nebo čistě subtraktivnímu přístupu.
| Scénář výroby | Doporučený přístup | zdůvodnění |
|---|---|---|
| Nízký objem, složitá geometrie, drahý materiál | Hybridní | Běžné navařování v poměru 1:1; kritické prvky obráběné s přesností na toleranci |
| Vysoký objem, jednoduchá geometrie, běžný materiál | Subtraktivní | CNC cyklus 30 až 90 minut, aditivní obrábění 5 až 15 hodin na díl |
| Prototyp, komplexní vnitřní kanály, polymer | přísady | 3D tisk zvládá mřížky a konformní kanály, které nelze frézovat |
| Oprava opotřebovaného vysoce hodnotného komponentu | Hybridní | Navařování obnovuje materiál; obrábění ho vrací do původní tolerance |
| Lékařský implantát na míru, titanový | Hybridní | Geometrie specifická pro pacienta z aditivní metody; hotové povrchy z obrábění |
| Dutina formy s konformními chladicími kanály | Hybridní | Chladicí kanály vytištěny uvnitř; čelní strana z nástrojové oceli obrobená do zrcadlového lesku |
| Výrobní série 500+ hliníkových dílů | Subtraktivní | Náklady na nástroje a cykly se amortizují; hybridní kapitálové náklady nejsou opodstatněné |
| Jednodávkové přípravky a upínací přípravky | přísady | 3D tištěné měkké čelisti a upínací přípravky stojí zlomek obráběných ekvivalentů |
Matice je výchozím rámcem, nikoli konečným řešením. Ekonomika jednotlivých dílů závisí na dostupnosti stroje, odbornosti programátora, nákladech na materiál v době nákupu a specifických požadavcích zákazníka na kvalitu. Vzor, který platí napříč scénáři, je, že hybridní řešení vítězí, když je materiál drahý, geometrie složitá a objem je nízký až střední.
Výroba forem a zápustek: Kde se setkává hybrid STYLECNC Schopnost
Výroba forem a zápustek se nachází v průsečíku všech hybridních výrobních procesů. Dutiny forem jsou geometricky složité, materiály jsou drahé nástrojové oceli, objemy jsou nízké (jedna až několik forem na konstrukci) a zákazníci požadují povrchové úpravy, které lze dosáhnout pouze obráběním. Konformní chladicí kanály, které se proplétají formou a řídí tepelné chování během vstřikování, jsou učebnicovou hybridní aplikací: nelze je konvenčně vrtat, snadno se tisknou aditivně a dokončují se pouze přesným frézováním.
STYLECNC Průmyslová frézovací kapacita forem je postavena na subtraktivní polovině této rovnice. Kategorie CNC strojů na výrobu forem zahrnuje plně automatické frézky forem pro kalené nástrojové oceli, hliníkové nástroje pro formy a velké vícedutinové výrobní formy. Pro dílny, které již formy vyrábějí tradičně a zkoumají hybridní pracovní postupy, STYLECNC plně automatický CNC frézovací stroj pro výrobu forem zvládá dokončovací průchod dutin forem téměř čistého tvaru, vyrobených pomocí externích aditivních systémů.
Jedno Kategorie 5osých CNC strojů rozšiřuje tuto schopnost pro víceosé opracování povrchů, které vyžaduje hybridní dokončování forem, zejména na konformně chlazených čelních plochách nástrojů a složité geometrii dutin. STYLECNC CNC frézky s automatickými měniči nástrojů doplňují obraz pro výrobní prostředí, kde se v jednom nastavení provádí postupné obsluhování více nástrojů a operací, čímž se snižuje manipulace, která tradičně odděluje aditivní a subtraktivní kroky procesu.
Pro provozy v leteckém, energetickém, lékařském a renovačním průmyslu, které přecházejí z čistě subtraktivních na hybridní pracovní postupy, je praktickým vstupním bodem nejprve modernizace subtraktivní části. Výkonná 5osá obráběcí centra s automatickými měniči nástrojů a ověřenými postprocesory se čistě integrují s aditivními systémy od třetích stran, což umožňuje provozovně testovat hybridní pracovní postupy, aniž by musela hned první den investovat 1 až 2 miliony $do integrovaného systému s jedním strojem.
Postupné zavádění obvykle probíhá ve 3 fázích. První fáze představuje 3D- tištěné přípravky, upínací přípravky a měkké čelisti spolu s konvenčním CNC frézováním forem, čímž se dosahuje úspory času a nákladů na nástroje bez změny procesu výroby dílů. Fáze 2 přidává samostatný systém kovových aditiv pro prototypy a nízkosériové díly se stávajícím CNC stroje zpracování dokončovacích operací pomocí ručního přenosu. Fáze 3 se buď zaváže k integrovanému hybridnímu systému s jedním strojem, nebo formalizuje pracovní postup se dvěma stroji do výrobního kanálu se sdíleným programováním, plánováním a kontrolou kvality. Každá fáze má měřitelné výnosy a dílny, které se touto cestou vydávají, mají tendenci činit lepší investiční rozhodnutí do hybridních systémů než dílny, které si pořídí hybridní systém s jedním strojem dříve, než pochopí, které díly ho skutečně potřebují.
Slovník: Pojmy hybridní výroby
Tuto referenci použijte při porovnávání hybridních strojů, rozhovorech s dodavateli nebo při prohlížení technické dokumentace v oboru.
| Období | Definice |
|---|---|
| Hybridní výroba | Výrobní přístup kombinující aditivní a subtraktivní procesy, v jednom stroji nebo v kontinuálním pracovním postupu. |
| Řízená depozice energie (DED) | Aditivní proces, který taví kovový prášek nebo drát laserem, elektronovým paprskem nebo obloukem během jeho nanášení. |
| Svařování v práškovém loži (PBF) | Aditivní proces, který selektivně taví vrstvy kovového prášku pomocí laserového nebo elektronového paprsku. |
| Aditivní výroba drátěného oblouku (WAAM) | Aditivní proces využívající svařovací hlavu k nanášení kovového drátu vysokou rychlostí, upřednostňovaný pro velké konstrukce. |
| Tvar téměř sítě | Geometrie dílu blízká konečnému tvaru, ale vyžaduje dokončovací obrábění kritických ploch a tolerancí. |
| Poměr nákupů a prodejů | Poměr zakoupené suroviny k materiálu v hotovém dílu. Nižší je lepší; hybridní se blíží 1:1. |
| Konformní chlazení | Chladicí kanály formy, které sledují obrys dutiny, obvykle vytvořené nanášením aditiv a obrobené pro utěsnění. |
| Obkladová hlava | Tryska pro aditivní nanášení, která souose s laserovým paprskem dodává kovový prášek pro nanášení materiálu. |
| Ovládání s uzavřenou smyčkou | Monitorování a úprava parametrů depozice v reálném čase během aditivní výroby pro zajištění konzistence kvality. |
| Multifunkční stroj | CNC platforma, která kombinuje soustružení, frézování, vrtání a často aditivní operace v jednom nastavení. |
Často kladené dotazy
Nahradí hybridní výroba tradiční CNC obrábění?
Ne. Diskuse ve vlákně „Dopad aditivní výroby na subtraktivní výrobu“ na webu Practical Machinist odrážejí širší konsenzus v oboru: hybridní obrábění nenahrazuje subtraktivní obrábění pro velkoobjemovou výrobu běžných materiálů. Doplňuje subtraktivní obrábění tím, že zvládá díly, které pouhé obrábění nemůže ekonomicky vyrobit, včetně složitých geometrií, drahých slitin a oprav vysoce hodnotných součástí. Většina výrobních závodů bude i nadále provozovat specializované CNC stroje vedle jakékoli hybridní kapacity, kterou přidají.
Kolik stojí hybridní výrobní stroj?
Hybridní systémy pro jeden stroj, jako je DMG MORI Lasertec 65 3D a Mazak Integrex i-400AM se v průmyslových zprávách od VoxelMatters a Modern Machine Shop uvádí v ceně 1 až 2 miliony $za stroj. Hybridní pracovní postupy, kde samostatný aditivní systém napájí samostatný CNC stroj, jsou výrazně levnější na postupnou výrobu, ale vyžadují pečlivé plánování procesů pro řízení předávání dílů mezi stroji.
Které materiály se nejlépe hodí pro hybridní výrobu?
Titan, niklové superslitiny (Inconel 625 a 718), nástrojové oceli (H13, P20) a nerezové oceli jsou nejvíce zdokumentovány v literatuře o hybridní výrobě. Ekonomické hlediska dávají přednost drahým materiálům, protože vylepšení „buy-to-fly“ díky aditivnímu nanášení téměř čistého tvaru je nejcennější, když každý kilogram stojí stovky dolarů. Hybridní obrábění hliníku je méně běžné, protože hliník je dostatečně levný, takže konvenční obrábění zůstává ekonomické.
Může hybridní výroba opravit opotřebované díly?
Ano, a MRO je jedním z nejrychleji rostoucích případů použití hybridních systémů. Zprávy z oboru od malých a středních podniků a Modern Machine Shop dokumentují platformy Mazak Variaxis používané k nanášení nového materiálu na opotřebované lopatky proudových motorů, dutiny forem a součásti ropných vrtů a následnému obrábění opraveného povrchu zpět na původní tolerance. Ekonomika funguje, protože náklady na opravu pomocí hybridu jsou obvykle zlomkem nákladů na výměnu původního dílu.
Jaký software potřebuji pro hybridní výrobu?
Jsou vyžadovány platformy CAD/CAM, které zvládají aditivní i subtraktivní programování ve stejném modelu. Trhu dominují Siemens NX Hybrid CAD/CAM, Autodesk PowerMill s aditivními moduly a proprietární software od výrobců strojů, jako je DMG MORI CELOS. Programování hybridních strojů vyžaduje odborné znalosti jak v parametrech aditivního nanášení, tak v tradičním CAM, což je jedna z hlavních výzev pro pracovní sílu, které jsou uváděny ve studiích o přijetí v průmyslu.
Vyplatí se hybridní výroba pro dílnu?
Záleží na skladbě pracovních sil. Zdroje z oboru, včetně publikací o malých a středních podnicích a aditivní výrobě, naznačují, že hybridní technologie se nejrychleji vyplatí v dílnách, které se zabývají leteckým, energetickým, lékařským nebo údržbářským průmyslem (MRO) a drahými materiály v nízkých až středních objemech. Dílny zaměřené na velkoobjemovou výrobu běžných kovů, jako je hliník a měkká ocel, si kapitálové náklady jen zřídka odůvodňují. Běžnou vstupní strategií je použití... 3D-tištěné upínací prvky a měkké čelisti vedle konvenčních CNC před investicí do integrovaného hybridního hardwaru.