Může vláknový laser řezat mosaz a měď?
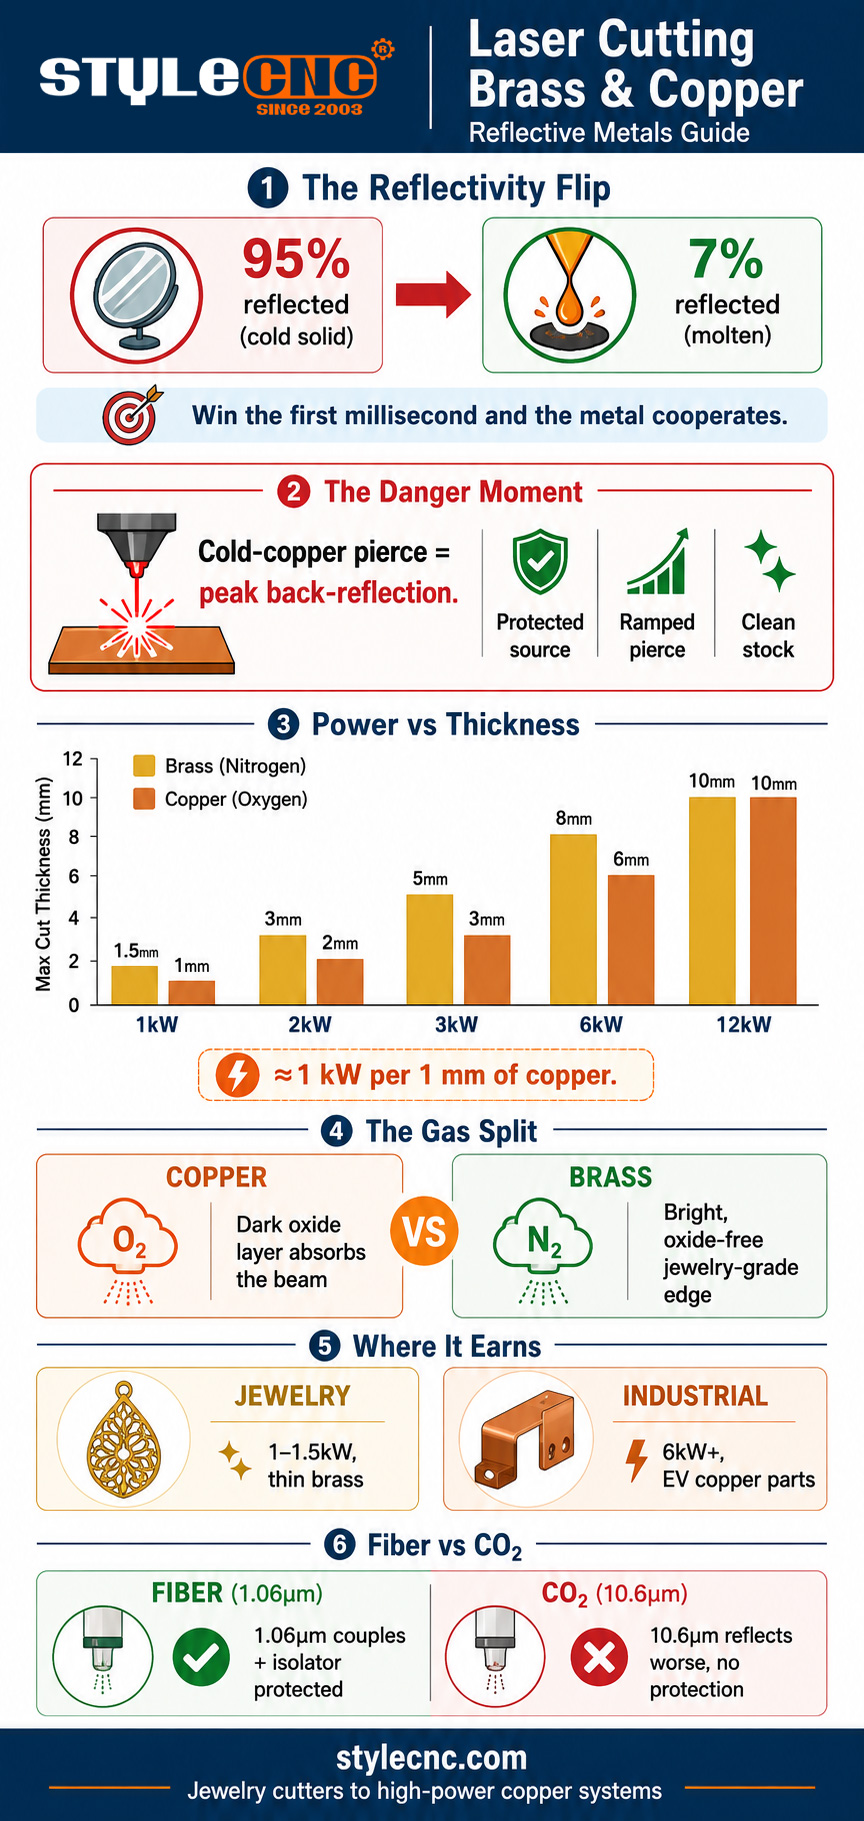
Ano. Moderní vláknové lasery běžně řeže mosaz a měď, protože jejich vlnová délka 1064 nm se do těchto kovů propojuje mnohem lépe než CO2 Laserový paprsek o délce 10.6 mikronu a zdroje proudu jsou dodávány s ochranou proti zpětnému odrazu. Počítejte s výkonem zhruba 1 kW na 1 mm mědi, pro měď vysokotlaký kyslík, pro mosaz dusík a pro spolehlivou výrobní práci 2 kW a více.
Fyzika, která to umožňuje, je teplotní trik. Odrazivost mědi je za studena a v pevném stavu asi 95 procent, ale jakmile se kov roztaví, klesá zhruba na 7 procent. Vláknový laser vítězí hrubou silou tohoto přechodu: maximální hustota výkonu na malém místě roztaví povrch během milisekund a od tohoto okamžiku kov téměř úplně absorbuje paprsek a řezání probíhá normálně. Celá výzva reflexních kovů je stlačena do okamžiku, než vznikne tavenina.
Zpětná reflexe: Kde se skrývá skutečné riziko
Tento okamžik před tavením je propálení a je to událost s nejvyšším rizikem v celé sekvenci řezání. Plné propálení do studené, zrcadlově lesklé mědi vyšle maximální možnou odraženou energii přímo zpět do dráhy paprsku v prvním zlomku sekundy. U starších, nechráněných zdrojů by toto odražené světlo mohlo poškodit dodávací vlákno nebo samotný laserový modul, odkud pochází folklór o laserech a mědi.
3 věci, které byly folklórem vyřazeny. Moderní optické zdroje jsou dodávány s izolací zpětného odrazu a senzory, které detekují poruchu laseru před poškozením, často s podporou logiky vypnutí monitorující odraz. Postupy propichování se změnily: stupňovité nebo pulzní propichování udržuje fázi zrcadla na milisekundy, místo aby setrvávalo na plném výkonu na studeném kovu. A příprava povrchu se stala standardem, protože olej, oxidové filmy a vlhkost zvyšují odraz.
Důsledek nákupu je jednoduchý: u mosazných a měděných dílů písemně potvrďte, že zdroj, řezná hlava a ochranné systémy jsou dimenzovány pro reflexní kovy vaší tloušťky. Díly mohou vypadat dobře, zatímco nehodnocený stroj tiše absorbuje škodlivé odražené světlo.
Proč Fiber Beats CO2 na reflexních kovech
Vlnová mezera rozhoduje o tomto faktoru dříve než o jakékoli jiné specifikaci. Měď a mosaz odrážejí... CO2 laserový paprsek o délce 10.6 mikronu ještě silněji než paprsek vláknového laseru o délce 1.06 mikronu, takže a CO2 Stroj zahajuje boj s několikanásobně menší energetickou vazbou a horším problémem se zpětným odrazem, bez technologie ochranného izolátoru, která by to kompenzovala. CO2 Systémy si udržují své místo v nekovech a některých výklencích pro tlusté plechy, ale u mosazi a mědi je verdikt v oboru jasný: vlákno nebo nic.
Stejná výhoda vlnové délky je základem celé kategorie vláken, která je podrobně popsána v Průvodce technologií vláknových laserůU reflexních kovů se přímo převádí na nižší minimální výkon, rychlejší pronikání a bezpečnější optickou dráhu.
Minimální limity výkonu a tloušťky
Pracovní pravidlo pro měď je zhruba 1 000 W výkonu na milimetr tloušťky, přičemž mosaz je o něco tolerantnější, protože její obsah zinku lépe absorbuje energii. Níže uvedená tabulka to převádí do praktických oken.
| Výkon laseru | Mosaz (výroba) | Měď (výroba) | Typická práce |
|---|---|---|---|
| 1 kW | Až do 1.5 mm | Až do 1 mm | Šperky, visačky, tenký plech |
| 2 kW | 2 až 3 mm | 1.5 až 2 mm | Značení, dekorativní panely |
| 3 kW | 4 až 5 mm | 3 mm | Obecná výroba |
| 6 kW | 6 až 8 mm | 5 až 6 mm | Přípojnice, elektrické díly |
| 12 kW+ | 10 mm+ | 8 až 10 mm+ | Výroba měděných/mosazných plechů |
2 parametrické návyky udržují řezy v bezpečném okně. Používejte nejvyšší špičkový výkon, který zdroj umožňuje, protože hustota výkonu zkracuje fázi odrazu, poté snižte rychlost posuvu o 10 až 15 procent z maxima, které dělí, a zajistěte tak procesní rezervu. A udržujte zaostření na povrchu materiálu nebo velmi blízko něj jak pro propalování, tak pro řezání; reflexní kovy postihují rozostření rychleji než oceli.
Plynová strategie, která odděluje mosaz od mědi
Zde je ta neintuitivní část: oba kovy potřebují různé plyny a měděné řešení porušuje obvyklé pravidlo čistého řezu.
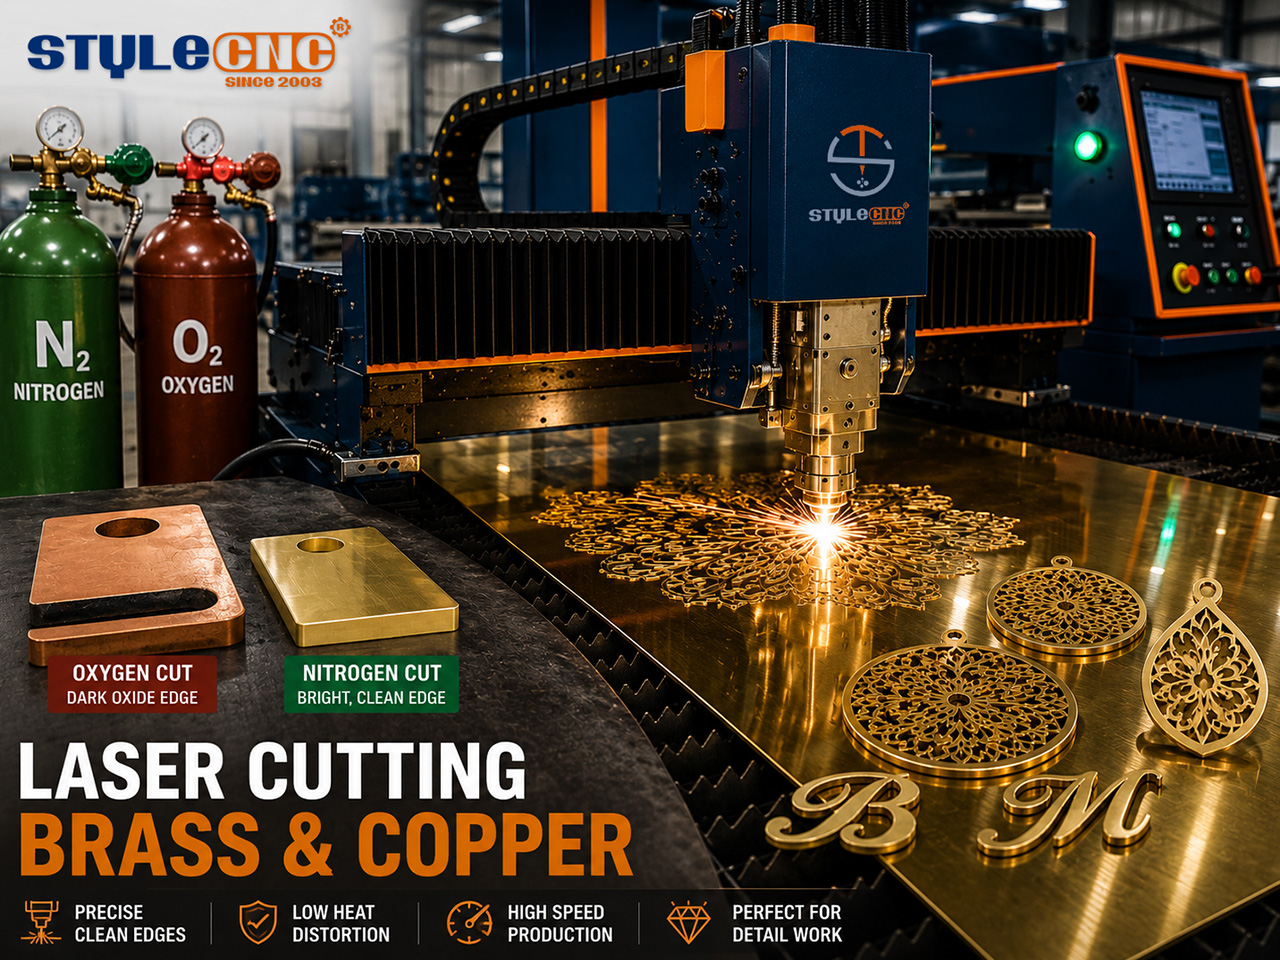
✓ Měď: kyslík pod vysokým tlakem. Kyslík reaguje s povrchem mědi a vytváří tmavou vrstvu oxidu a právě v této tmě spočívá smysl: oxid mědi absorbuje paprsek mnohem lépe, než ho odráží světlá měď. Od hloubky cca 2 mm se řezání mědi pouze dusíkem zastaví a kyslík se stává nezbytným pro spolehlivé propálení a řezání.
✓ Mosaz: dusík. Mosaz se díky obsahu zinku chová blíže konvenčnímu kovu, takže dusík poskytuje to, co vždy: lesklý a čistý okraj bez oxidů, který se hodí pro dekorativní a šperkařské práce přímo ze stolu. Složení slitiny mění chování, proto je nutné každou novou jakost mosazi parametricky otestovat.
✓ Obojí: nejprve očistěte materiál. Olej, oxidační filmy, povlaky a vlhkost zvyšují odrazivost povrchu. Otření materiálu před řezáním je nejlevnější dostupnou ochranou proti zpětnému odrazu.
Kde vydělává řezání mosazi a mědi
Šperky a drobné dekorační práce jsou přirozeným vstupním bodem: mosazné plechy o tloušťce do 1.5 mm se čistě řežou na kompaktních strojích o výkonu 1 až 1.5 kW a… laserový řezač kovových šperků je konfigurován přesně pro danou třídu práce s jemnou přesností prvků, kterou vyžadují přívěsky, náušnice a filigránové kousky. Druhou přirozenou volbou je značení: mosazná písmena, logové destičky a architektonické ozdoby se vyrábějí na lesklé hraně broušené dusíkem, která před leštěním nebo patinováním nevyžaduje žádnou další úpravu.
V průmyslu se měděné přípojnice, součástky transformátorů a elektrické konektory vyrábějí laserem ve velkém objemu a výroba baterií pro elektromobily znásobila poptávku. To je oblast s výkonem 6 kW a více, kde... vysoce výkonný vláknový laserový řezací stroj na kov třída má hustotu výkonu a dodávku plynu, které výroba mědi vyžaduje. Pro důkaz ve středním rozsahu, STYLECNC's Ukázka řezání mědi vláknovým laserem o výkonu 2000 W ukazuje proces probíhající na reálném materiálu.
Často kladené dotazy
Poškodí řezání mědi můj vláknový laser?
Ne na moderním, správně nakonfigurovaném stroji. Rizikovým oknem je proražení do studené mědi, kdy se odrazivost blíží 95 procentům a odrazové světlo dosahuje vrcholů. Zdroje proudu se dodávají s izolací zpětného odrazu a bezpečným monitorováním této poruchy a stupňovité proražení udržuje fázi zrcadla na milisekundy. Upozornění: vyžádejte si písemné potvrzení, že váš zdroj a hlava jsou dimenzovány pro měď při vaší tloušťce.
Proč se pro měď používá kyslík, ale pro mosaz dusík?
Protože problémem mědi je odrazivost a kyslík to chemicky řeší: oxidová vrstva, kterou vytváří, je tmavá a absorbuje paprsek výrazně lépe než lesklá měď. Pod tloušťkou asi 1 mm si poradí s dusíkem; od zhruba 2 mm se kyslík stává nezbytným. Mosaz, díky obsahu zinku, absorbuje dostatečně dobře, takže místo něj vítězí obvyklá výhoda dusíku: lesklá, bezoxidová hrana připravená k leštění, což je přesně to, co potřebují dekorativní a šperkařské práce.
Jaký výkon potřebuji k řezání mosazného plechu?
Pro šperky a tenké dekorativní mosazné plechy do tloušťky cca 1.5 mm stačí 1 kW a řeže čistě. Mosazné plechy pro plošné spoje o tloušťce 2 až 3 mm potřebují 2 kW. Běžná výroba o tloušťce 4 až 5 mm se pohybuje v pásmu 3 kW a tlusté mosazné plechy se pohybují kolem 6 kW a více. Mosaz je na všech výkonových úrovních o něco silnější než měď, protože lépe absorbuje vlnovou délku vlákna.
Může a CO2 mosaz nebo měď řezaná laserem?
V podstatě ne, a nemělo by se to zkoušet na strojích bez ochrany reflexním kovem. Oba kovy odrážejí 10.6 mikronu. CO2 vlnová délka ještě silnější než vlnová délka vlákna, takže vazba je horší a riziko zpětného odrazu vyšší, bez izolační technologie v optické dráze. Toto je jeden z nejzřetelnějších případů v řezání kovů, kde je vláknový laser nejen lepší, ale rozhodně ten správný nástroj.
Proč se mé mosazné výbrusy liší v závislosti na šarži materiálu?
Mosaz je skupina slitin mědi a zinku, nikoli jeden materiál, a podíl zinku, který napomáhá absorpci, se liší podle jakosti. Slitiny s vyšším obsahem zinku se řežou snadněji; olovnaté jakosti obrobitelné bez olova se chovají opět jinak. Druhou proměnnou přidává stav povrchu, protože oxidace a filmy mění odraz. Pracovní postup je stejný jako u hliníkových slitin: dodržujte parametry pro každou jakost a po dodání nové várky proveďte krátký zkušební řez.
Bottom Line
Mosaz a měď přestaly být zakázanými kovy v den, kdy vláknové zdroje získaly ochranu proti zpětnému odrazu a operátoři se naučili respektovat propálení. Recept je konzistentní: maximální hustota výkonu pro profouknutí reflexní fáze, zaměření těsně u povrchu, kyslík pro měď a dusík pro mosaz, čistý materiál a zhruba kilowatt na milimetr mědi jako pravidlo pro dimenzování.
STYLECNC konfiguruje vláknové lasery v celém rozsahu, od kovový řezák klenotnické třídy pro tenké mosazné práce vysoce výkonné systémy pro výrobu mědi. Pošlete STYLECNC Zkombinujte požadované kovy, tloušťky a objemy a vytvořte konfiguraci s reflexním kovem a doporučení pro plyn.