Pozinkovaná ocel se používá všude ve výrobě: v potrubí HVAC, skříních, zemědělských strojích, automobilových panelech. Její řezání je rutinní a bezpečný výrobní proces na správně vybaveném stroji a skutečné zdravotní riziko na stroji bez manipulace s výpary. Tato příručka se zabývá fyzikou, onemocněním, požadavky na odsávání, které rozhodují o otázce bezpečnosti, a detaily parametrů a koroze hran, které určují kvalitu řezu.
Co se stane, když laser zasáhne zinek
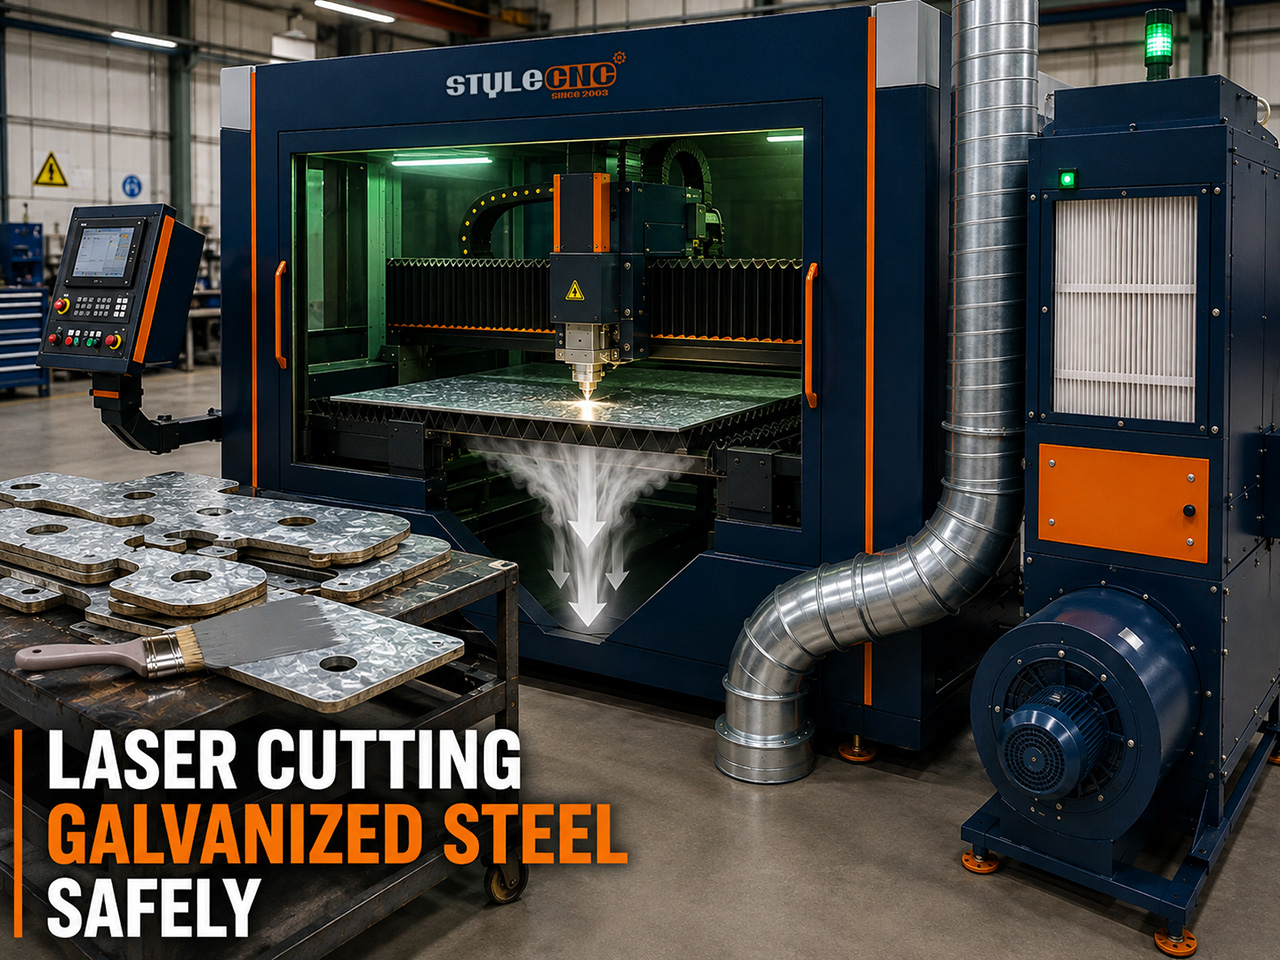
Pozinkovaná ocel je běžná uhlíková ocel s tenkým zinkovým pláštěm a oba kovy se od sebe oddělí v okamžiku, kdy paprsek dorazí. Zinek má teplotu varu zhruba 907 stupňů Celsia, což je hluboko pod teplotou, při které se ocel plně roztaví. Než tedy začne samotný řez, povlak kolem řezné spáry se odpaří, reaguje s kyslíkem a vybuchne jako oblak jemných bílých částic oxidu zinečnatého, které se s pomocným plynem dostanou z řezu ven.
Ten oblak výparů je celým příběhem o bezpečnosti. Ocel samotná se řeže jako jakákoli měkká ocel; odpařený povlak je to, co zaplňuje nevětranou dílnu bílým závojem a vystavuje obsluhu riziku. Vyřešte výpary a zinkování se stane rutinní prací.
Horečka z kovových výparů: Nebezpečí podle jména
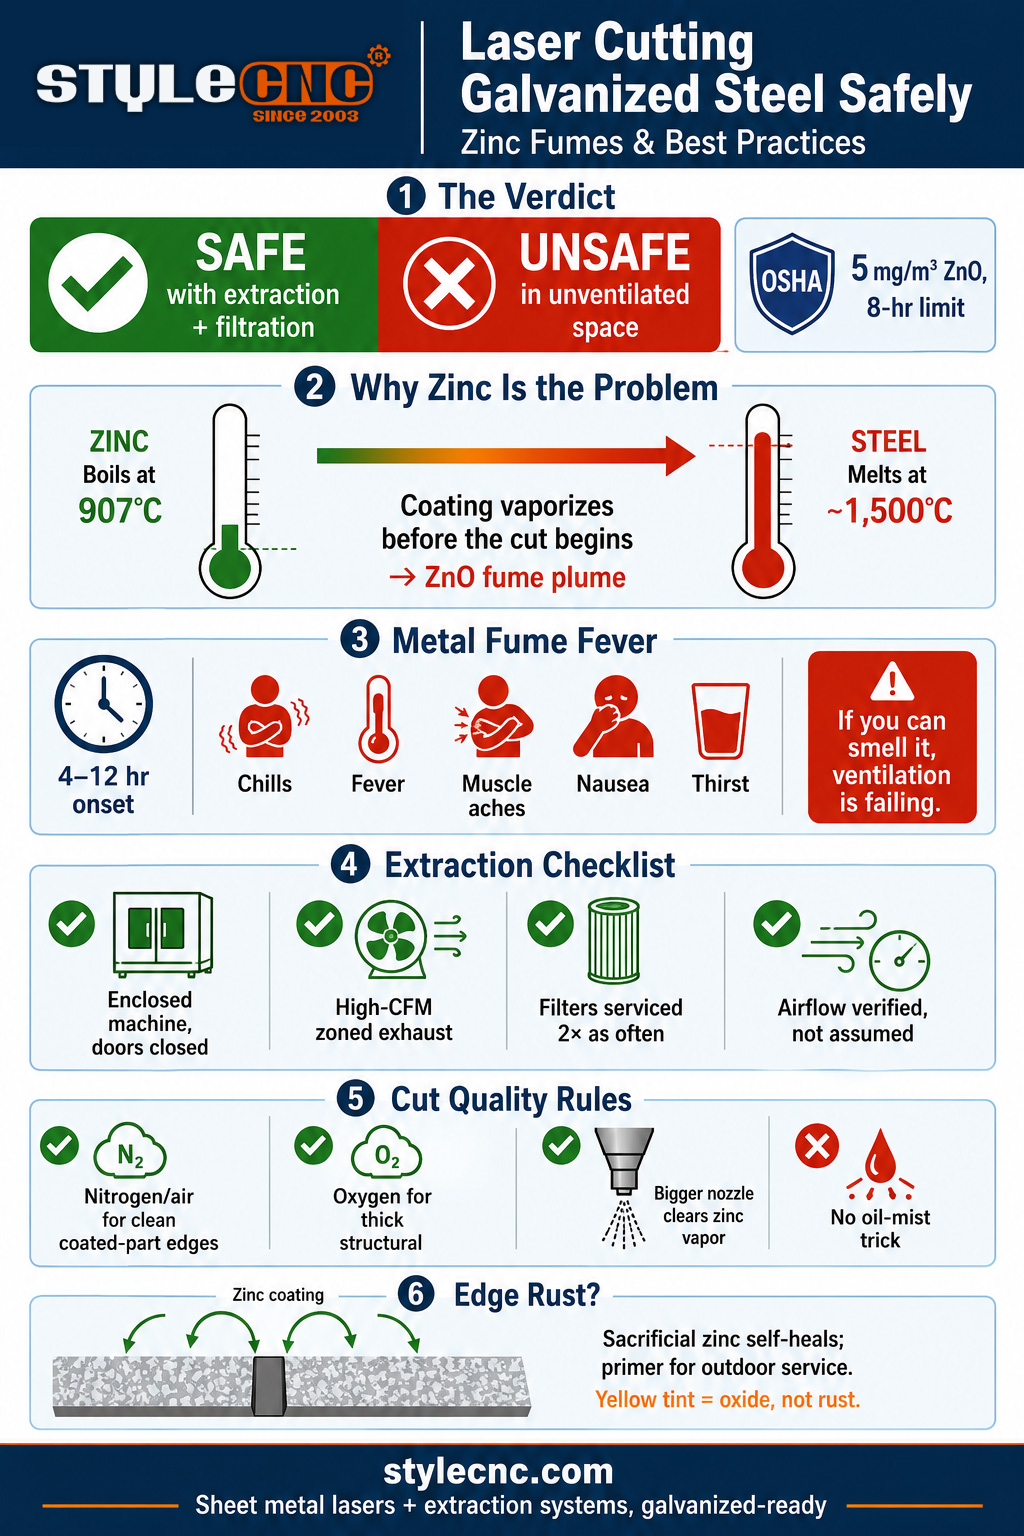
Vdechnutí výparů oxidu zinečnatého způsobuje horečku z kovových výparů, kterou svářeči nazývají zinkovým třesem nebo horečkou pondělního rána. Příznaky se objevují 4 až 12 hodin po expozici: zimnice, horečka, bolesti svalů, nevolnost a neobvyklá žízeň, které obvykle odezní přibližně do jednoho dne. Literatura NIOSH neuvádí žádné známé dlouhodobé účinky z ojedinělých epizod, ale opakovaná expozice je spojena s trvalými dýchacími problémy.
Regulační hranice je konkrétní: povolený expoziční limit pro výpary oxidu zinečnatého stanovený OSHA je 5 miligramů na metr krychlový, průměrně za 8hodinovou směnu, přičemž NIOSH stanovil stejný doporučený limit. Praktický výklad používaný v celém odvětví je stručný a užitečný: pokud cítíte výpary nebo vidíte ve vzduchu závan, je odsávání nedostatečné a limit je pravděpodobně překročen.
Odsávání výparů: Požadavek, který rozhoduje o řešení
Každá důvěryhodná odpověď na otázku bezpečnosti, od literatury o ochraně zdraví při práci až po výrobce strojů, se shoduje na stejném bodě: rozhodujícím faktorem je odsávání a filtrace. Pracovní kontrolní seznam:
✓ Uzavřený stroj, zavřené dveřeKryt mění problém s výpary v místnosti na problém s potrubím. Řezání pozinkovaných trubek s otevřeným rámem v interiéru je scénář, který vede k onemocněním obsluhy.
✓ Vysoce průtokový výfuk přizpůsobený ložiSpeciální odsávací ventilátor s vysokým výkonem CFM a lapač prachu stahují oblak prachu dolů a ven, než opustí kryt. Zónové nebo segmentované odsávání, které soustředí sání tam, kde řezá hlava, si nejlépe poradí s těžkými pozinkovanými díly.
✓ Filtrační servis probíhá ve zrychleném termínuČástice oxidu zinečnatého jsou jemné a lepkavé a zatěžují filtry zhruba dvakrát rychleji než prach z měkké oceli. Ucpaný filtr nenápadně promění systém, který vyhovuje předpisům, v systém, který nevyhovuje předpisům, takže intervaly kontrol u pozinkovaných konstrukcí by měly být kratší než u konstrukcí pouze z oceli.
✓ Průtok vzduchu ověřen, nepředpokládá seZkouška zápachu a zákalu je každodenní kontrolou; pravidelné monitorování ovzduší podle limitu 5 mg/m3 je formální kontrolou pro dílny provozující velkoobjemové pozinkování.
Na straně stroje, STYLECNC laserové systémy se spárují s odsávací ventilátor a odsávač prachu pro laserové řezací stroje přesně pro tuto povinnost a Bezpečnostní příručka pro laserové řezačky zahrnuje kompletní kontrolní seznam provozu, do kterého patří manipulace s výpary.
Další důvod, proč se odsávání vyplatí: zinkový prach je elektricky vodivý a abrazivní. Pokud se nezachytí, usazuje se v rozvaděčích a přemosťuje desky plošných spojů, pokrývá řeznou čočku, dokud ji absorbované teplo nepraská, a obrušuje pohyblivé součásti. Manipulace s výpary chrání stroj stejně jako obsluhu.
Parametry řezání a pomocný plyn pro pozinkovaný plech
Problémy s kvalitou pozinkovaného plechu pramení ze stejného nízkovroucího zinku: rozstřik v blízkosti řezné spáry, spodní struska a odlupování povlaku podél hrany. Protiopatření jsou na úrovni parametrů.
✓ Asistujte s plynem podle výsledkuDusík nebo vysokotlaký vzduch poskytuje nejčistší hranu s minimálním obsahem oxidů u dílů, které budou viditelné nebo práškově lakované; očekávejte normální žlutohnědý odstín na řezné ploše. Kyslík řeže silnější plech rychleji a levněji za cenu více oxidovaného okraje. Obojí je legitimní; vyberte si podle dalšího procesu dílu.
✓ Větší tryska pro dávkování páryTrysky o průměru přibližně 1.5 až 2.5 mm, zvětšené podle tloušťky, přepravují objem plynu potřebný k odstranění zinkových par z řezné spáry před jejich opětovným usazením jako rozstřik a struska.
✓ Rychlost je tvůj přítelVyšší výkon při řezání a rychlejším řezání dává teplu méně času na šíření, což přímo snižuje odlupování zinku a spálený povlak podél hrany. Rychlý a čistý průchod je u tohoto materiálu lepší než pomalý a pečlivý.
✗ Vyhněte se triku s olejovou mlhouNěkteří operátoři nanášejí olej na plech, aby zabránili ulpívání rozstřiku. Funguje to proti rozstřiku a zpětnému hoření všude jinde, což přidává kouř do výparů a kontaminuje čočku. Správné nastavení plynu a dobré trysky řeší stejný problém čistě.
Budou laserem řezané pozinkované hrany rezavět?
Řezná hrana je z holého ocelového plechu, kde paprsek odstranil povlak, ale chrání ji dvě věci. Zinek obětně koroduje, takže okolní neporušený povlak elektrochemicky chrání úzký obnažený pás a částečně se samoopravuje v linii řezu. Pro vnitřní a chráněné aplikace se hrana obvykle při řezání chová dobře a žlutohnědý oxidový nádech je kosmetický, nikoli znakem selhání.
Pro venkovní použití, v námořním prostředí nebo při provozu s vysokou vlhkostí obnovte ochrannou vrstvu: na řezné hrany naneste štětcem nebo stříkáním základní nátěr s vysokým obsahem zinku, případně v rámci konečné úpravy zadejte úpravu po řezání. Díly určené k práškovému lakování získají svou ochranu zpět samotným nátěrovým systémem, což je další důvod, proč se pro lakované práce vyplatí zvolit čistší dusík nebo vzduchový okraj.
Správné nastavení stroje pro práci s pozinkovaným plechem
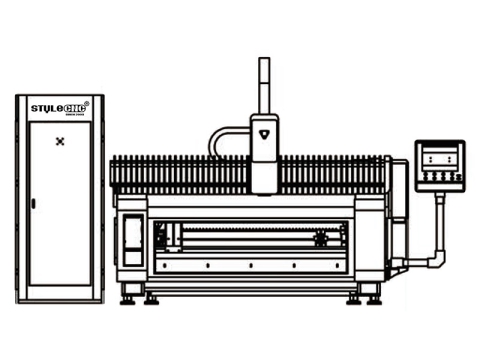
Pozinkovaný plech je klíčovou oblastí pro laserová řezačka plechu třída: uzavřené platformy pro vláknové lasery v rozsahu tenkých až středních tloušťek, kde jsou pod napětím potrubí, kryty a panely, konfigurované s výfukovým a filtračním obvodem, který zajišťuje bezpečnostní odpověď ano. Odešlete STYLECNC Spojte měřidla, měsíční objem a stav větrání dílny a vytvořte konfiguraci, která pokrývá jak kvalitu řezu, tak kvalitu ovzduší při výrobě pozinkovaného plechu.
Často kladené dotazy
Můžete řezat laserem pozinkovanou ocel?
Ano, běžně. Vláknové lasery řežou pozinkované plechy ve výrobě v oblasti HVAC, rozvodných skříní, automobilového průmyslu a zemědělské výroby. Ocelový substrát řeže jako běžná měkká ocel; zinkový povlak je komplikujícím faktorem, který se odpařuje na výpary oxidu zinečnatého, které musí být zachyceny odsávacím systémem stroje. U uzavřeného stroje s funkčním odvodem výparů se jedná o standardní práci. Bez odsávání je to jeden z běžných materiálů, který může obsluze způsobit vážné zdravotní problémy.
Co s vámi dělají zinkové výpary?
Vdechnutí oxidu zinečnatého způsobuje horečku z kovových výparů: zimnice, horečka, bolesti svalů, nevolnost a výrazná žízeň, která se dostaví 4 až 12 hodin po expozici a odezní zhruba do jednoho dne. Literatura NIOSH neuvádí žádné známé dlouhodobé poškození z izolované epizody, ale opakovaná expozice je spojena s chronickými dýchacími problémy. Expoziční limit OSHA je 5 mg/m3 výparů oxidu zinečnatého v průměru za 8 hodin a praktické pravidlo je přísnější: pokud cítíte zápach, opravte ventilaci.
Jaký pomocný plyn je nejlepší pro pozinkovanou ocel?
Vyberte podle místa určení dílu. Dusík nebo vysokotlaký stlačený vzduch poskytuje nejčistší hranu s minimálním oxidem, což je správná volba pro viditelné díly a vše, co je určeno k práškovému lakování; žlutohnědý odstín, který zanechává, je normální. Kyslík řeže silnější pozink rychleji a levněji s více oxidovaným ostřím, což je vhodné pro konstrukční práce. V každém případě použijte větší trysku, než by potřebovala obyčejná ocel, protože čištění zinkových par zabraňuje rozstřiku a strusce.
Rezaví laserem řezané pozinkované hrany?
Pomalejší, než naznačuje holá ocelová hrana. Zinek chrání obětně, takže neporušený povlak vedle řezu elektrochemicky chrání úzký obnažený pás a vnitřní nebo chráněné díly si při řezání obvykle vedou dobře. Pro venkovní nebo vlhké prostředí ošetřete řezné hrany základním nátěrem s obsahem zinku nebo se spolehněte na následný nátěrový systém. Žluté zbarvení při řezech dusíkem nebo vzduchem je povrchový oxid, nikoli rez a není to vada.
Je potřeba speciální větrání, nebo stačí vzduch z provozovny?
Standardní ventilace dílny obecně nestačí pro pozinkování ve výrobním objemu; výrobci a bezpečnostní literatura se shodují na specializovaném odsávacím a filtračním systému v uzavřeném stroji. Částice oxidu zinečnatého také ucpávají filtry asi dvakrát rychleji než prach z měkké oceli, takže dílny s vysokým obsahem pozinkování potřebují kratší intervaly údržby filtrů. Uzavřený prostor, odsávání zapnuté, filtry čerstvé, žádný zápach: to je provozní standard.
Bottom Line
Bezpečnost laserového řezání pozinkované oceli není vlastností materiálu, ale vlastností nastavení stroje. Zinek se pokaždé odpaří, horečka kovových výparů je reálná a limit OSHA je specifický. Uzavřený stroj s odsáváním s vysokým průtokem, čerstvou filtrací a standardem bez zápachu dělá z pozinkované oceli běžný materiál. Přidejte správný plyn, větší trysku, správnou rychlost a základní nátěr bohatý na zinek tam, kde to vyžaduje provozní prostředí, a jak obsluha, tak i díly budou v pořádku.
STYLECNC konfiguruje vláknové lasery na plech s systémy odsávání a sběru prachu pozinkované práce vyžadují. Požádejte tým o konfiguraci připravenou k pozinkování, která bude odpovídat vašim rozměrům a objemu.