Který pomocný plyn byste měli použít?
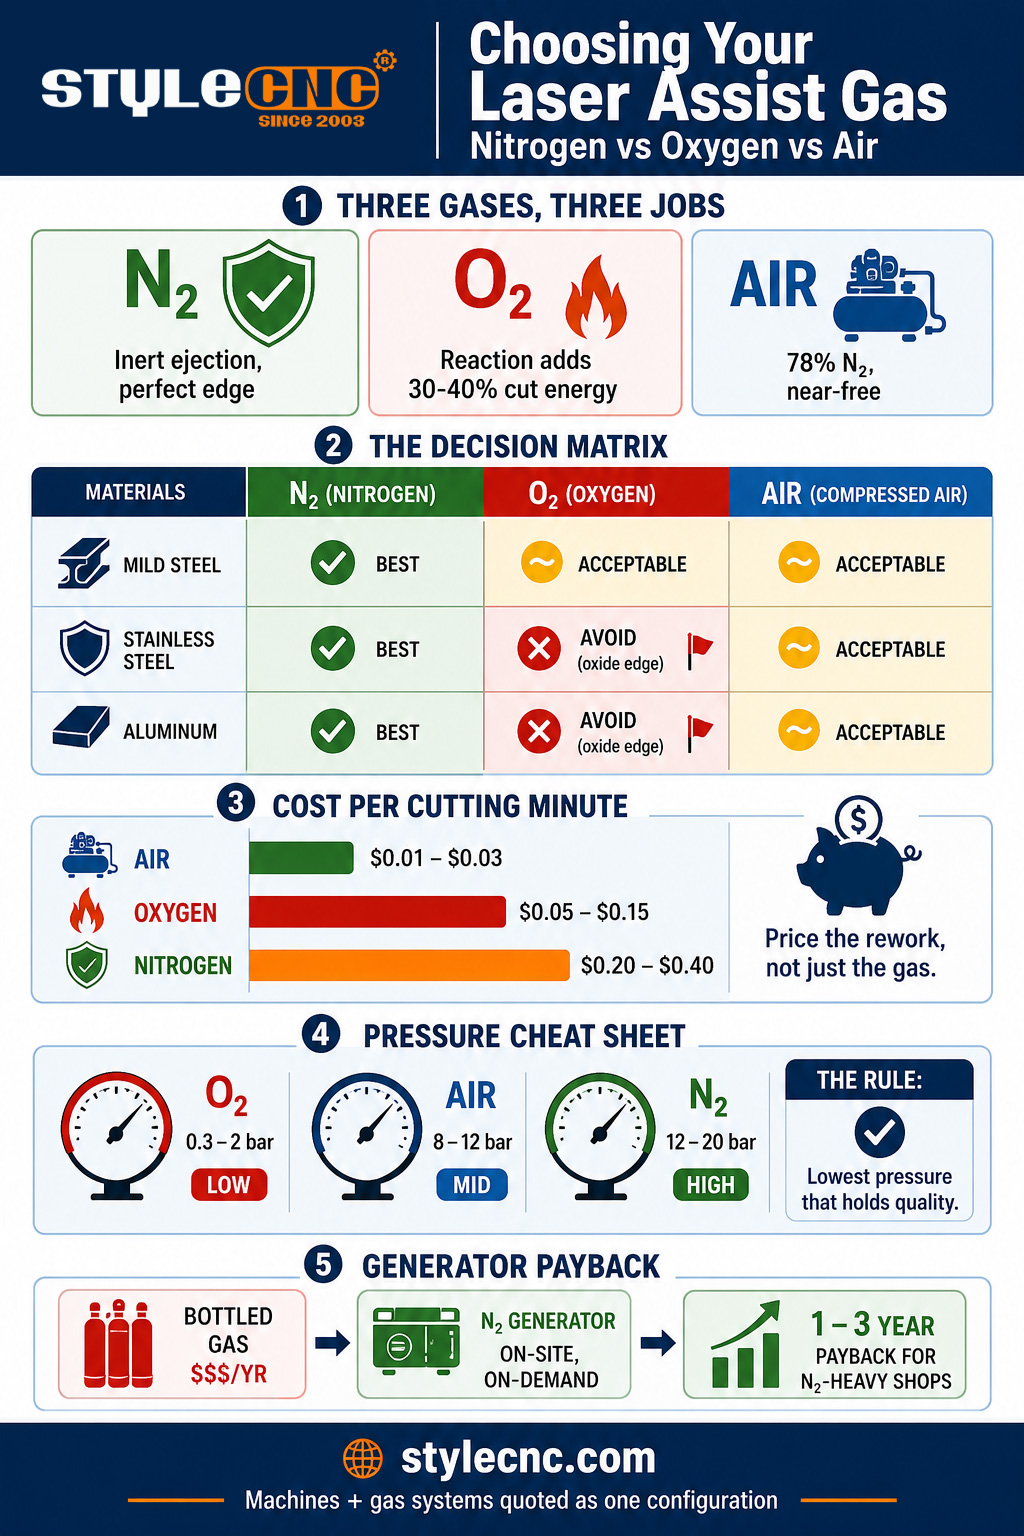
Pro uhlíkovou ocel nad 6 mm používejte kyslík, kde jeho exotermická reakce dodává řeznou energii při nízkém tlaku a nízkých nákladech. Pro nerezovou ocel, hliník a všechny hrany, které musí být bez oxidů a připravené ke svařování, používejte dusík při tlaku 12 až 20 barů. Pro tenkovrstvé až středně tvrdé nízkouhlíkové oceli a nekosmetické práce používejte sušený stlačený vzduch bez oleje, kde jeho téměř nulové náklady převyšují mírně oxidovanou hranu.
Asistent plynu plní dva úkoly. Mechanicky vyfukuje roztavený kov z řezné spáry před jeho opětovným ztuhnutím, na čemž závisí především kvalita ostří. Chemicky buď řez napájí, nebo jej chrání: kyslík reaguje s horkým železem a přispívá zhruba 30 až 40 procenty celkové řezné energie u uhlíkové oceli, zatímco dusík zůstává inertní a zanechává řeznou plochu přesně takovou, jaká ji paprsek vytvořil. Vzduch, který se skládá ze 78 procent dusíku a 21 procent kyslíku, vytváří zředěnou verzi obojího najednou. Každé rozhodnutí o výběru je kompromisem mezi těmito chemickými složkami a jejich velmi odlišnými náklady.
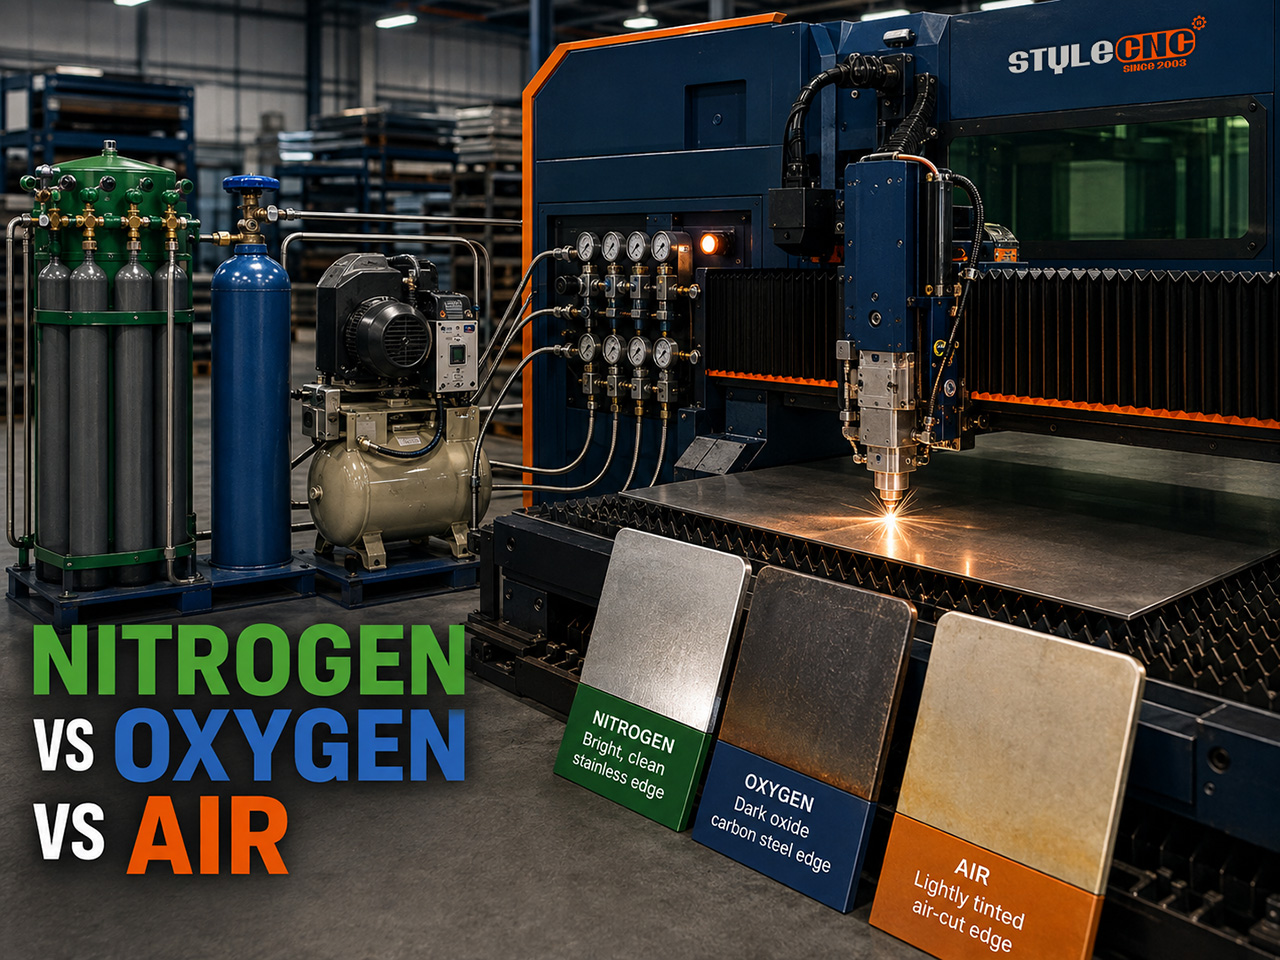
Srovnání: Kvalita hran, rychlost, tlak a cena
Níže uvedená tabulka porovnává 3 plyny napříč faktory, které rozhodují o skutečném nákupu a cenové nabídce. Řádek Měření uvádí základ, takže čísla jsou srovnatelná, nikoli vágní.
| Faktor | generátory dusíku | Kyslík | Stlačený vzduch |
|---|---|---|---|
| a) Měření dodržování pokynů | Typické nastavení pro výrobu vlákna 1 až 6 kW, plech 1 až 12 mm | Stejný základ, zaměření na uhlíkovou ocel | Stejný základ, bezolejový sušený vzduch |
| Řezací mechanismus | Pouze vyhazování inertní taveniny | Exotermická reakce přidá 30 k 40% energie řezu | Zředěné obojí (78 % N2, 21 % O2) |
| Provozní tlak | Bar 12 na 20 | Bar 0.3 na 2 | 8 až 12 barů (zvýšený na ~17) |
| Tok plynu | 300 až 500+ l/min | 20 až 60 l/min | Kompresorem dodávané, vysoký objem |
| Cena za minutu řezání | 0.20 až 0.40 $(0.60+ vysoký tlak) | $0.05 na 0.15 | 0.01 až 0.03 $(elektřina) |
| Ostří z měkké oceli | Lesklý, bez oxidů, připravený ke svařování | Rychlý řez, vrstva tmavého oxidu | Světlý oxidový odstín, dobrý za tu cenu |
| Nerezová hrana | Lesklý, připravený k lakování a svařování (standard) | Kontaminovaný okraj oxidu chromu; vyhněte se | Mírné žloutnutí; přijatelné, nekozmetické |
| Hliníková hrana | Čistý, připravený k eloxování (standard) | Tvrdý oxid, drsná hrana; vyhněte se | Přijatelný tenký plech s šedým odstínem |
| Rychlostní postava | Nejrychlejší na tenkém plechu, omezený výkon na silném plechu | Nejrychlejší na silné uhlíkové oceli | Téměř dusík na tenkých měřidlech |
| Nejlepší pro | Nerezové, hliníkové, kosmetické a přípravné práce pro svařování | Uhlíková ocel 6 mm a více | Tenkovrstvá až středně tvrdá nízkouhlíková ocel, velkoobjemová rozpočtová práce |
Řada nerezových ocelí si zaslouží vlastní varování. Při řezné teplotě reaguje i stopové množství kyslíku s chromem v nerezové oceli a zanechává kontaminovaný oxidový okraj, který odpuzuje barvu a poškozuje svary. Proto dusík není u nerezové oceli preferencí, ale standardem, a proto poctivé srovnání cen zahrnuje i opravy: drahý dusík je levný ve srovnání s výrobci, kteří brousí oxid z tisíce konzol.
Matematika nákladů na díl
Zpracujte čísla na betonovém dílu: konzola s dobou řezání 60 sekund v 2mm plechu, odhadovaná cena 1 000 kusů.
✓ KyslíkPři řezné rychlosti 0.05 až 0.15 $za minutu přidává plyn přibližně 0.05 až 0.15 $na díl, neboli 50 až 150 $na celou řeznou délku. Ostří nese vrstvu oxidu, kterou je nutné před svařováním nebo práškovým lakováním očistit.
✓ generátory dusíkuPři ceně 0.20 až 0.40 $za minutu přidává plyn 0.20 až 0.40 $na díl, což představuje 200 až 400 $na jeden řez. Hrana je upravena tak, jak je nařezána: žádný krok odjehlování a odmašťování, rovnou ke svařování nebo lakování. Pokud by odstranění oxidu stálo byť jen 20 sekund práce na díl, dusík vítězí v celkovém výpočtu i přes vyšší příkon plynu.
✓ Stlačený vzduchPři ceně elektřiny kompresoru 0.01 až 0.03 $za minutu přidává plyn 0.01 až 0.03 $na díl, tedy 10 až 30 $na běh, po jednorázové investici 5 000 až 20 000 $do bezolejového kompresoru, sušičky a filtrační linky. U dílů z měkké oceli, které se stejně lakují, se jedná o spodní hranici nákladů v tomto odvětví.
Měřítko opět mění odpověď. Dvousměnný provoz, který omezuje práci s vysokým obsahem dusíku, může ročně spálit šestimístnou částku plynu v lahvích nebo ve velkém, což je klasické zdůvodnění pro vlastní generátor dusíku; při této spotřebě se investice obvykle vrátí za 1 až 3 roky. A vyhněte se také pasti čistoty: pomocný plyn nepotřebuje pro práci s nízkouhlíkovou ocelí laboratorní čistotu 5-9 a jeho placení jsou peníze vyhazované přes trysku.
Tlak asistenčního plynu podle tloušťky
Nastavení tlaku se řídí materiálem a plynem, u dusíku se zvyšuje s tloušťkou a u kyslíku klesá s tloušťkou. Počáteční okna pro práci s vláknovým laserem:
| Materiál a tloušťka | Plyn | Startovací tlak |
|---|---|---|
| Měkká ocel 1 až 6 mm | Vzduch nebo dusík | 8 až 12 barů (vzduch) / 10 až 14 barů (N2) |
| Měkká ocel 6 až 20 mm | Kyslík | 0.5 až 2 bary, klesá s rostoucí tloušťkou |
| Nerezová ocel 1 až 6 mm | generátory dusíku | Bar 10 na 16 |
| Nerezová ocel 6 až 12 mm | generátory dusíku | 16 až 20 barů, větší tryska |
| Hliník 1 až 6 mm | Dusík (nebo vzduch, řídký) | Bar 12 na 16 |
| Hliník 6 až 12 mm | generátory dusíku | 16 až 20 barů, negativní fokus |
2 spotřebitelské návyky chrání rozpočet. Používejte nejnižší tlak, který zachovává kvalitu hran, protože průtok a náklady prudce rostou s tlakem a průměrem trysky. A udržujte trysky vystředěné a sladěné s tloušťkou: špatně zarovnaná nebo nadměrně velká tryska může způsobit dvouciferné výdaje za hodinu, aniž by se jakkoli zlepšil řez.
Plyn je jedním z několika vstupů, které určují konečnou kvalitu řezu; Průvodce faktory výkonu vláknového laseru zahrnuje interakci tlaku se zaostřením, vzdáleností trysky a rychlostí a také CO2 referenční parametry laserového řezání obsahuje podrobnosti o nastavení na úrovni CO2 platformy, kde platí stejné 3 plyny.
Přizpůsobení plynového systému stroji
Strategie plynu je rozhodnutí o konfiguraci, nikoli dodatečná myšlenka. Práce s nerezovou ocelí s vysokým obsahem dusíku vyžaduje vysokotlaký plynový okruh, proporcionální ventil a knihovnu trysek, které laserový řezací stroj z nerezové oceli konfigurace je postavena kolem. Dílny s primárním vzduchem potřebují kompresor, sušičku a filtraci specifikované se strojem, a ne dodatečně přišroubované. Řekněte to STYLECNC Spojte svůj mix materiálů a měsíční počet hodin řezání a plynový systém, doporučení pro generátor versus lahvový plyn a konfigurace stroje se vám vrátí jako jedna sladěná cenová nabídka.
Často kladené dotazy
Jaký je rozdíl mezi dusíkem a kyslíkem při řezání laserem?
Kyslík se podílí na řezu: exotermicky reaguje s horkým železem a přispívá 30 až 40 procenty řezné energie u uhlíkové oceli, a proto řeže silnou nízkouhlíkovou ocel rychle, a to při tlaku pouhých 0.3 až 2 bary. Cenou je tmavá oxidová vrstva na hraně. Dusík je inertní a funguje čistě tak, že při tlaku 12 až 20 barů vystřikuje taveninu, čímž zanechává lesklou, bezoxidovou a svařitelnou hranu za několikanásobek ceny plynu. Kyslík u uhlíkové oceli zvyšuje rychlost, dusík kvalitu hrany všude.
Můžete řezat laserem stlačeným vzduchem?
Ano, a moderní dílny to stále častěji dělají. Sušený, bezolejový stlačený vzduch o tlaku 8 až 12 barů (často přetlakový na 17 barů) řeže tenkou až středně tvrdou měkkou ocel, pozink a tenký hliník za zhruba 0.01 až 0.03 $za minutu řezání v elektřině, oproti 0.20 až 0.40 $u dusíku. Vzhledem k tomu, že vzduch obsahuje 21 procent kyslíku, zanechává lehký oxidový nádech, takže je vhodný spíše pro lakované a nekozmetické díly než pro nerezovou ocel připravenou ke svařování. Vstupní vstupenkou je správně specifikovaný kompresor, sušička a filtrační zařízení, obvykle za 5 000 až 20 000 USD.
Proč je pro nerezovou ocel potřeba dusík?
Protože kyslík chemicky kontaminuje břit. Při řezné teplotě reaguje i stopové množství kyslíku s chromem v nerezové oceli a zanechává oxidovou vrstvu, která odpuzuje barvu a narušuje integritu svaru, čímž se každý díl stává obrobkem. Dusík udržuje řeznou plochu inertní a lesklou, s povrchovou úpravou jako řezaná. Vyšší tlak plynu je téměř vždy levnější než přepracovací linka, kterou eliminuje, a proto je dusík průmyslovým standardem u nerezové oceli, nikoli prémiovou volbou.
Jaký tlak pomocného plynu mám použít?
Podle materiálu a plynu: tlak kyslíku na uhlíkové oceli je nízký, 0.3 až 2 bary, a s rostoucí tloušťkou klesá, protože reakce vykonává práci. Tlak dusíku je vysoký a stoupá s tloušťkou, zhruba 10 až 16 barů na tenké nerezové oceli a hliníku, až do 16 až 20 barů s většími tryskami od 6 mm. Tlak vzduchu je u lehké nízkouhlíkové oceli 8 až 12 barů. Začněte v okně a poté nastavte nejnižší tlak, který zachovává kvalitu hran, protože spotřeba a náklady s každým dalším barem prudce rostou.
Kdy se vyplatí pořízení generátoru dusíku?
Když je spotřeba stabilní a vysoká. Dusík v lahvích a ve velkém množství s sebou nese náklady na objem plus pronájem nádrže, dopravu a ztráty způsobené odpařováním; těžké dvousměnné řezání dusíkem může ročně překročit šestimístnou částku jen u plynu. Membránové generátory nebo generátory PSA na místě tuto částku vymění za kapitálový nákup a elektřinu s návratností obvykle uváděnou na 1 až 3 roky pro provozy používající dusík jako primární plyn. Provozovny s jednosměnným nebo kyslíkovým primárním provozem obvykle zůstávají na dodaném plynu.
Bottom Line
Výběr pomocného plynu se zkracuje na 3 věty. Kyslík pro silnou uhlíkovou ocel, kde je reakce volná a oxidová hrana je přijatelná. Dusík všude, kde musí být hrana upravena po řezu: nerez, hliník, příprava svaru a kosmetické úpravy. Vzduch všude tam, kde díl odpustí slabý oxidový nádech a objem odměňuje nejlevnější plyn v dílně. Stanovte cenu za opravu, nejen za plyn, a správná odpověď obvykle ze seznamu dílů vypadne.
STYLECNC konfiguruje vláknové laserové řezačky s plynovým okruhem přizpůsobeným práci, od vzduchových řezaček plechů až po vysokotlaký dusík systémy řezání nerezové oceliZašlete nám svůj mix materiálů a objemy pro doporučení kombinace stroje a plynu na základě výše uvedeného výpočtu.