Vláknový laserový řezací stroj svými různými výhodami postupně nahrazuje jiné způsoby zpracování, stále více používané v průmyslu zpracování plechu. V současné době na trhu využívají malé a střední podniky na zpracování plechu 1000W vláknový laserový řezací stroj. 1000W vláknový laserový řezací stroj může řezat nerezovou ocel o tloušťce 4 mm a 8mm uhlíková ocel. Takže diskutujeme o tom, jak vyrobit 1000W vláknový laserový řezací stroj vyšší účinnost a rychlé řezání na základě záruky tloušťky řezu, aby se zvýšila přidaná hodnota produktu.
Po mnoha letech výzkumu a praktických zkušeností v oboru, STYLECNC inženýři shrnuli různé faktory takto: materiály pro řezání laserem, tlak plynu, součásti stroje, rychlost řezání a umístění ohniska.
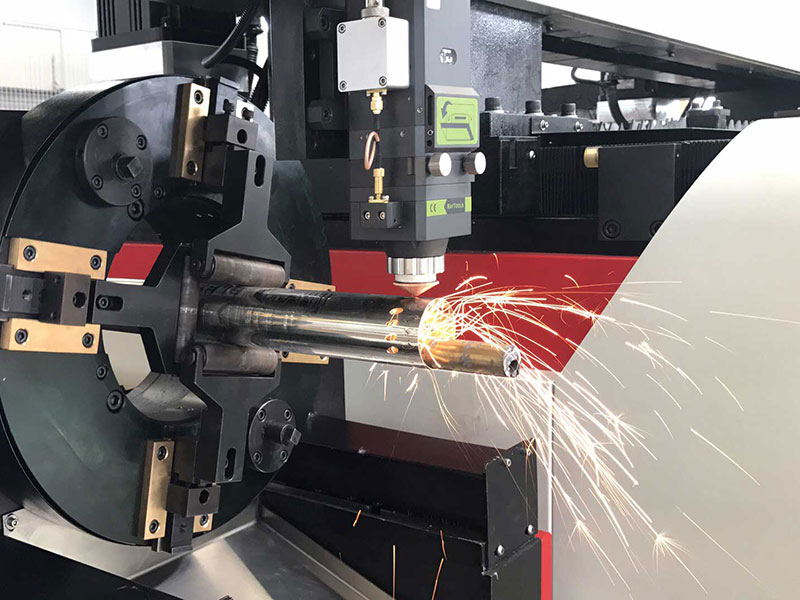
6 Faktory zhoršující kvalitu řezání laserem u vláknového laserového řezacího stroje
1. Výstupní výkon a režim laseru.
Čím vyšší je výstupní výkon laseru, tím lepší je kvalita řezu na desce stejné tloušťky. Čím vyšší je shoda mezi režimem řezání laserem a materiálem, tím lepší je kvalita řezání.
2. Materiál obrobku.
Vliv vláknového laserového řezacího stroje na různé materiály je odlišný. Různé kovové materiály mají různé vlastnosti a absorpce laserového tepla je také odlišná. Běžné materiály jako nerezová ocel, uhlíková ocel a železné pláty rychle absorbují teplo. Kvalita řezu je také vysoká. Naopak vysoce reflexní materiály (hliník, měď) se řežou obtížněji.
3. Tloušťka a hladkost povrchu obrobku.
Laserový řezací stroj na kovové vlákno je vhodný pro řezání tenkých plechů. Řezný účinek uhlíkové oceli níže 12mm a nerezová ocel níže 6mm je zřejmé, kvalita je nejlepší a účinnost může být zaručena. Obecně lze navíc říci, že čím hladší povrch materiálu, tím kvalitnější řez.
4. Výběr polohy zaostření.
Pro vláknový laserový řezací stroj je velmi důležité před opracováním určit odpovídající polohu ohniska a povrchu materiálu a přímo souvisí s kvalitou řezu. Síla v ohnisku je nejvyšší a většinu času je ohnisko na povrchu řezného materiálu. Když je ohnisko v nejlepší poloze, minimální řezání, nejvyšší účinnost a nejlepší řezná rychlost mohou dosáhnout nejlepšího řezání. výsledek.
5. Rychlost řezání.
Rychlost řezání má velmi přímý vliv na kvalitu. Příliš rychlý vláknový laserový řezací stroj snadno způsobí neprostupnost materiálu a příliš pomalý způsobí zbytkovou řeznou strusku a jev hoření hran. Proto musíme upravit parametry podle skutečného výpočtu tloušťky obrobku, abychom vyzkoušeli řezání pro dosažení nejlepší řezné rychlosti.
6. Tlak a druh pomocného plynu.
Určitý vliv na kvalitu řezu má také tlak pomocného plynu. Při použití laserového řezacího stroje k řezání některých tenkých kovových desek vysokou rychlostí je obecně vyžadován vyšší tlak plynu, aby se zabránilo tvorbě strusky na zadní straně řezu. Pokud se zvětší tloušťka materiálu nebo se sníží řezná rychlost, měl by se snížit tlak pomocného plynu. Současně, aby se zabránilo oxidaci řezné hrany, by měl být nastaven vhodný tlak plynu.
11 výhod vláknového laserového řezacího stroje
1. Vysoká přesnost řezání.
Přesnost polohování laserového řezacího stroje je 0.05mma přesnost přemístění je 0.03 mm.
2. Úzká štěrbina.
Laserový paprsek je zaostřen do malého bodu, takže ohnisko dosáhne vysoké hustoty výkonu, materiál se rychle zahřeje na stupeň odpařování a odpaří se a vytvoří díru. Při relativním lineárním pohybu světelného paprsku a materiálu otvor plynule vytváří štěrbinu s velmi úzkou šířkou. Šířka štěrbiny je obecně 0.10-0.20 mm.
3. Hladký řezný povrch.
Na řezné ploše nejsou žádné otřepy a drsnost povrchu řezu je obecně řízena v rámci Ra6.5.
4. Vysoká rychlost řezání.
Rychlost řezání může dosáhnout 10 m/min a maximální rychlost polohování může dosáhnout 30 m/min, což je mnohem rychlejší než rychlost řezání drátu.
5. Dobrá kvalita řezu.
Bezkontaktní řezání, řezná hrana je málo ovlivněna teplem, v podstatě nedochází k žádné tepelné deformaci obrobku a je zcela zabráněno zborcení materiálu vytvořeného při děrování a stříhání. Řezný šev obecně nevyžaduje sekundární zpracování.
6. Žádné poškození obrobku.
Laserová řezací hlava se nebude dotýkat povrchu materiálu, aby se zajistilo, že nepoškrábe obrobek.
7. Není ovlivněn tvarem obrobku.
Laserové zpracování má dobrou flexibilitu, dokáže zpracovat jakoukoli grafiku a může řezat trubky a jiné profily.
8. Úspora investice do formy.
Laserové zpracování nevyžaduje formy, nespotřebovává žádné formy, nepotřebuje opravy forem a šetří čas na výměnu formy, čímž šetří náklady na zpracování a snižuje výrobní náklady. Je vhodný zejména pro zpracování velkých výrobků.
9. Uložte materiály.
Pomocí počítačového programování lze řezat výrobky různých tvarů, aby se maximalizovalo využití materiálů.
10. Zlepšete rychlost dodání vzorku.
Po vytvoření výkresu produktu lze okamžitě provést laserové zpracování a fyzický objekt nového produktu lze získat v nejkratším čase.
11. Bezpečnost a ochrana životního prostředí.
Laserové zpracování má méně odpadu, nízkou hlučnost, je čisté, bezpečné a bez znečištění, což výrazně zlepšuje pracovní prostředí.