Co je CNC plazmová řezačka a jak to funguje?
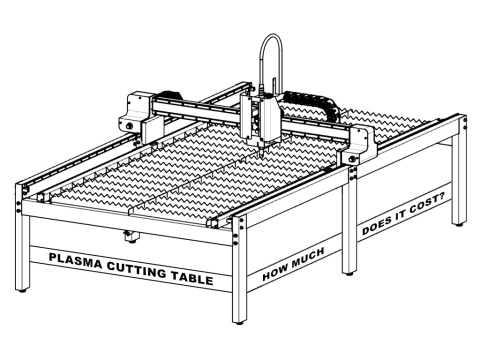
Kombinace plazmové řezačky a CNC řadič se nazývá CNC plazmový řezací stroj. CNC plazmová řezačka kombinuje jednoduchý a snadno použitelný CNC systém k ionizaci vysokorychlostního proudu vzduchu vystřikovaného z trysky při vysoké teplotě za účelem vytvoření elektrických vodičů. Při průchodu proudu vodič vytvoří vysokoteplotní plazmový oblouk a teplo oblouku způsobí, že se kov v místě řezu obrobku lokálně roztaví (a odpaří) a roztavený kov je odstraněn silou vysoké -rychlost proudění plazmového vzduchu k vytvoření způsobu zpracování řezu. Protáhlý a stabilní plazmový oblouk tvořený technologií prstencového proudění plynu zajišťuje hladké a ekonomické řezání jakéhokoli vodivého kovu.
Problémy a řešení
V procesu obsluhy CNC plazmového řezacího stroje se setkáte s různými poruchami. Tváří v tvář problémům by měl operátor nejprve zachovat klid, analyzovat příčiny poruch v kombinaci s příznaky problémů a najít řešení pro odstraňování problémů.
Příliš nízký tlak pracovního vzduchu.
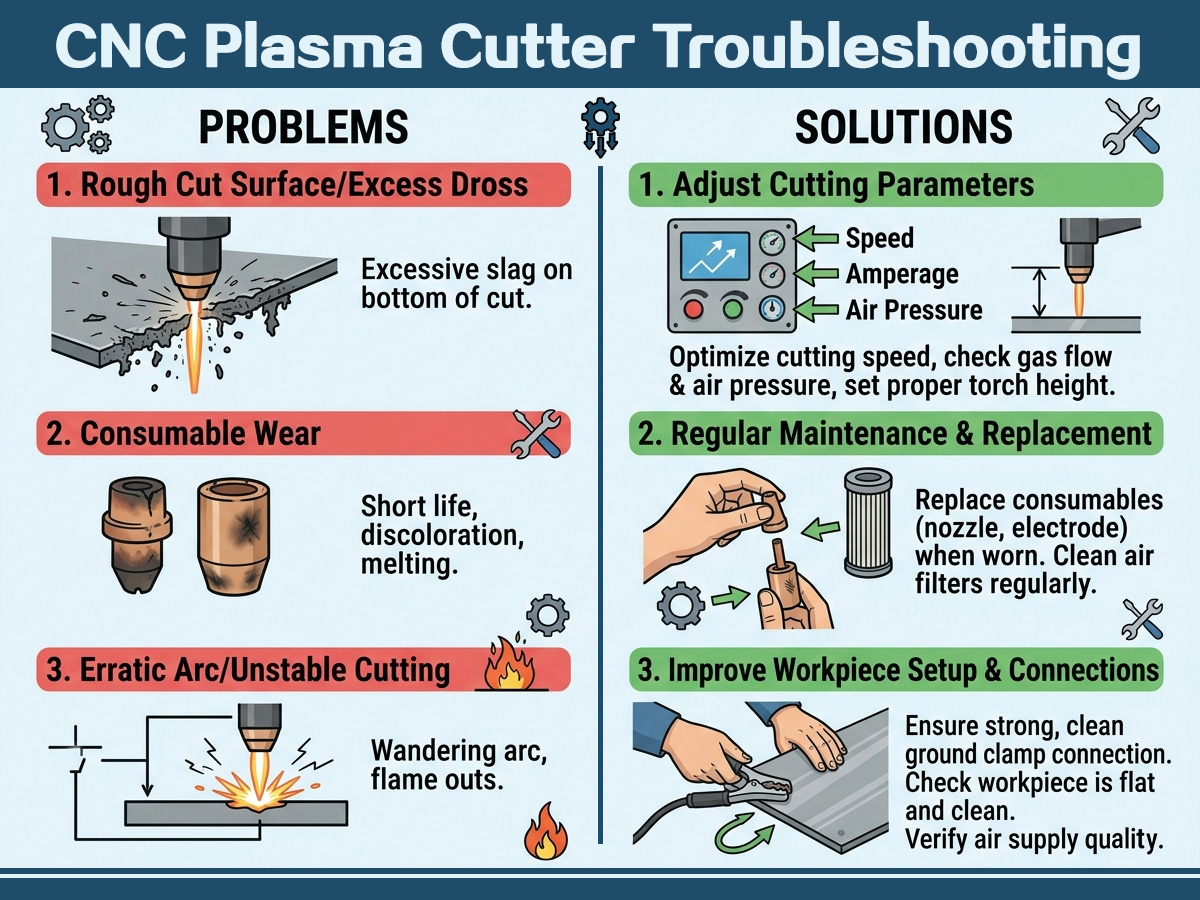
Když je plazmová řezačka v provozu, pokud je tlak pracovního vzduchu mnohem nižší než tlak vzduchu požadovaný manuálem, znamená to, že rychlost vyhazování plazmového oblouku je oslabená a proud vstupního vzduchu je menší než požadovaná hodnota. V tomto okamžiku nelze vytvořit vysokoenergetický vysokorychlostní plazmový oblouk. V důsledku toho je kvalita řezu špatná, řez není proražen a řez se hromadí. Důvody nedostatečného tlaku vzduchu jsou: nedostatečný přívod vzduchu ze vzduchového kompresoru. Regulace tlaku vzduchového regulačního ventilu řezačky je příliš nízká, v solenoidovém ventilu je znečištění olejem a dráha vzduchu není hladká. Proto je nutné z těchto hledisek postupně prověřovat a nacházet problémy a včas je zlepšovat.
Příliš vysoký tlak pracovního vzduchu.
Pokud je vstupní tlak vzduchu příliš vysoký, po vytvoření plazmového oblouku nadměrný proud vzduchu odfoukne koncentrovaný obloukový sloupec, rozptýlí energii obloukového sloupce a oslabí řeznou sílu plazmového oblouku. Hlavní důvody jsou: nesprávné seřízení vstupního vzduchu, nadměrné seřízení redukčního ventilu vzduchového filtru nebo porucha redukčního ventilu vzduchového filtru.
Nesprávná instalace opotřebitelných dílů, jako jsou elektrodové trysky.
Tryska elektrody má závit a je třeba ji přišroubovat. Nesprávná instalace trysky, jako je nedotažený závit šroubu a kroužek s vířivými proudy není správně nainstalován, způsobí příliš rychlé nestabilní řezání a poškození opotřebitelných dílů.
Vstupní střídavé napětí je příliš nízké.
Před uvedením do provozu a použitím zkontrolujte, zda elektrická síť připojená k plazmovému řezacímu stroji má dostatečnou nosnost a zda specifikace napájecího kabelu splňují požadavky. Místo instalace plazmového řezacího stroje by mělo být daleko od velkých elektrických zařízení a míst s častým elektrickým rušením.
Špatný kontakt mezi uzemňovacím vodičem a obrobkem.
Uzemnění je nezbytnou přípravou před řezáním. Pokud není použit žádný speciální uzemňovací nástroj, na povrchu obrobku je izolace a dlouhodobé používání zemnicího vodiče s vážným stárnutím způsobí špatný kontakt mezi zemnicím vodičem a obrobkem.
Řezná rychlost a svislost rukojeti hořáku.
Rychlost řezání by měla být rychlá nebo pomalá, podle různých materiálů a tlouštěk, a aktuální velikost by měla být konzistentní. Příliš rychlé nebo příliš pomalé způsobí nerovný řezný povrch a vznik strusky na horní a spodní hraně. Řezný hořák navíc není držen svisle a stříkaný plazmový oblouk je také stříkán šikmo, což také způsobí, že řezná plocha bude mít sklon.
Odstraňování poruch
| Problémy | Příčina vydání | Platforma |
| Zapněte hlavní vypínač, kontrolka napájení nesvítí | 1. Kontrolka „Power Indicator“ je rozbitá | nahradit |
| 2. Pojistka 2A je špatná | nahradit | |
| 3. žádné vstupní 3-fázové napětí 380V | Generální oprava | |
| 4. vstupní 380V 3-fázové napětí ztráta fáze. Kontrolka "chybějící indikátor fáze". | Použijte multimetr k měření 3-fázového napětí by mělo splňovat požadavky | |
| 5. moc a tak dále | nahradit | |
| 6. špatný ovládací panel nebo hostitel | Generální oprava | |
| Po zapnutí vstupního 3fázového napájení se ventilátor netočí, ale svítí kontrolka "Power Indicator" | 1. vstupní 3-fázová ztráta fáze napájení | Stavební materiály přistupují podle tabulky 1.4 |
| 2. listy ventilátoru jsou přilepené cizími tělesy | Odstraňte cizí těleso | |
| 3. je uvolněná napájecí zástrčka ventilátoru | Znovu vložte | |
| 4. Odpojte přívod ventilátoru | Generální oprava | |
| 5. ventilátor je poškozen | Vyměňte nebo proveďte generální opravu | |
| Zapněte 3-fázové vstupní napájení, kontrolka napájení, otáčení ventilátoru je normální, ale otevřete spínač "testovací plyn", tryska hořáku bez proudění vzduchu | 1. žádný vstup stlačeného vzduchu | Údržba plynofikace a plynovodu |
| 2. nevyváženost "regulátoru tlaku vzduchového filtru" hostitele, manometr ukazuje nulu. "Podtlak" označuje červené světlo | Znovu upravte tlak. Metoda: otočte ve směru hodinových ručiček ručním kolečkem "reduktor tlaku vzduchového filtru" pro zvýšení, jinak snížení. | |
| 3. "zkušební plyn" špatné světlo | nahradit | |
| 4. elektromagnetický ventil hostitele je špatný | Proveďte generální opravu nebo výměnu | |
| 5. netěsnosti plynovodu nebo zkrat | Generální oprava | |
| Zapněte spínač "zkušebního plynu", tryskou proudí vzduch, při zavření "cut" kontrolka sepne spínač hořáku, ale ani proud vzduchu, ani akce hostitelského programu | 1. přerušený spínač hořáku nebo přerušený spínač | Vyměňte nebo proveďte generální opravu |
| 2. "cut" přepínač je špatný | nahradit | |
| 3. poškození obvodové desky hostitelského řídicího systému | Generální oprava | |
| 4. Poškozený hostitelský řídicí transformátor nebo související vedení nebo součásti | Generální oprava | |
| 5. hostitele z důvodu nedostatku tlaku nad teplotou a dalších důvodů v době výpadku ochrany | Dokud se tlak vzduchu nevrátí do normálu nebo se teplota hostitele vrátí do normálu po jeho návratu k normálu | |
| 6. Vodou chlazený řezací hořák vybavený systémem vodního chlazení nefunguje správně nebo nedostatek vody v nádrži, což způsobuje nedostatek tlaku, takže hostitel je v chráněném stavu | Zkontrolujte a vyřešte, zda by měl být tlak vody zvýšen | |
| Zapněte vypínač hořáku s prouděním vzduchu v trysce, ale neřezejte „nahoru“ ani „nahoru“. | 1. vstupní 3-fázová ztráta fáze napájení | Generální oprava |
| 2. tlak vzduchu menší než 0.45Mpa | Upravte do normálu metodou popsanou v tabulce 3.2 | |
| 3. vstupní proud vzduchu je příliš malý | Zvyšte průtok vstupního vzduchu 300 l / min | |
| 4. sklíčidlo "odřízněte zem" a obrobek špatně vodivý nebo zlomený drát "přeřízněte zemnicí drát". | Znovu svorka nebo servisní vodič | |
| 5. elektroda trysky řezacího hořáku nebo jiné části poškozené | Výměna nových dílů | |
| 6. metoda řezání není správná | Tryska hořáku by měla být umístěna na počáteční bod řezání obrobku před zapnutím spínače hořáku | |
| 7. Přerušený obvod kabelu řezacího hořáku | Pomocí souboru multimetru R * 10 změřte cestu mezi vodivou částí hostitelského "výstupního rozhraní" a elektrodou hořáku, jinak je povrchový kabel přerušen | |
| 8. jiskřiště hostitele "FD" je příliš velké nebo zkrat | Znovu nastavte mezeru wolframové tyče 0.5mm-0.8mm, pokud ministerstvo struktury wolframové tyče, 2 mezery se rovnat 0.5mm-0.8mm | |
| 9. poškození hostitelské části vedení nebo součásti, jako je regulátor tlaku | Generální oprava | |
| 10, poruchy nebo poškození hostitelské řídicí desky | Proveďte generální opravu nebo výměnu | |
| 11. poškození pochodní | Použijte multimetrový držák elektrody řezacího hořáku na pilník R * 10K a hodnota odporu vnějšího závitu M32 nebo M35 by se měla blížit ∽ až stovkám K, pokud je odpor příliš malý (například několik Ka několik Ω) znamená poškození nebo vlhkost, by Po měření mytí a sušení je třeba pro potvrzení poškození vyměnit | |
| Kontakt může být řezán, ale bezkontaktní nemůže být řezán, experimentální tryska bez přenosu oblouku nejiskřící | 1.15A pojistka pojistka přerušený obvod | nahradit |
| 2. "reduktor tlaku vzduchového filtru" znamená, že hodnota je příliš vysoká | Upravte podle metody uvedené v tabulce 3.2 | |
| 3. Poškozená tryska elektrody hořáku nebo jiné části | nahradit | |
| 4. Vlhkost řezacího hořáku, vlhkost stlačeného vzduchu je příliš velká | Hořák se vysuší a stlačený vzduch se vysuší a poté se dostane do stroje | |
| 5. "rozhraní pilotního oblouku" pro přerušení drátu mezi hořákem | Pomocí souboru multimetru R * 10 změřte svorku „rozhraní pilotního oblouku“ a řezací hořák s kovovým hořákem by měl projít | |
| 6. poškození řezacího hořáku | Metoda kontroly je stejná jako v této tabulce 5.11 | |
| Přepínač volby tloušťky řezu umístěný v souboru lze řezat, ale druhý soubor nefunguje | 1. Řez silný přepínač nebo výběr vodiče špatný | nahradit |
| 2. jeden z hostitelských AC stykačů CJ1 nebo CJ2 je špatný | Vyměňte nebo opravte | |
| 3. Hlavní transformátor usměrňovače B1 je vadný nebo související přerušený obvod | servis | |
| Elektrický oblouk při práci nestabilní | 1. tlak je příliš nízký nebo příliš vysoký | Přenastavení, metoda viz tabulka 3.2 |
| 2. tryska řezacího hořáku nebo hoření elektrody | nahradit | |
| 3. vstupní střídavé napětí je příliš nízké | Upravte vstupní střídavé napětí | |
| 4. "řezání země" a špatná práce mezi vodivými | Správně připojeno | |
| 5. řezání se pohybuje pomalu | Upravte rychlost pohybu | |
| 6. generátor jisker nemůže automaticky přerušit oblouk | Normální, otevřete hořák spínač jiskry vybíjecí čas generátoru by měla být 0.5-1s, a pak se automaticky zastaví, jinak, že ovládací obvody poruchy; porucha řídicího obvodu nebo součásti by měla být revidována | |
| 7. příslušné komponenty v hostiteli nefungují správně | Generální oprava | |
| Tloušťka plazmového řezání až do jmenovitých ukazatelů | 1. vstupní 3-fázové napětí do 380V | Upravte vstupní napětí |
| 2. kapacita vstupního výkonu je příliš malá, pokles řezného tlaku je příliš velký | Mělo by se zvýšit vstupní kapacita | |
| 3. zadejte tlak stlačeného vzduchu je příliš nízký nebo příliš vysoký | Nastavte na 0.4 MPa, metoda viz tabulka 3.2 | |
| 4. vstupte do průtoku stlačeného vzduchu je příliš malý, tlakoměr ukazuje pokles z normálu na asi 0.3 MPa, přestaňte pracovat vypněte hlavní vypínač, tlak se okamžitě vrátí do normálu | Plus vstupní průtok stlačeného vzduchu až 300 l / min; pokud je systém založen na tom, že otvor potrubí je příliš malý, měl by být větší než φ8mm vrt v potrubí | |
| 5. "volba tloušťky řezu" přepněte převodový stupeň zvolený nevhodným způsobem | Vyměňte za "upscale" | |
| 6. příliš vysoká řezná rychlost | Zpomalte řeznou rychlost | |
| 7. pracovní materiál neodpovídá tabulce 2 | Parametry nastavení | |
| 8. otvor trysky byl vypálen | Nastavte novou trysku | |
| 9. elektroda byla spálena | nahradit | |
| 10. model trysky je špatný | Nastavte správný typ trysky | |
| 11. poškození vzduchového systému nebo kabelu řezacího hořáku netěsnost, pak se výrazně snížil průtok tryskou | Opravte nebo vyměňte | |
| Zkreslení materiálu | 1. elektroda trysky je poškozená | nahradit |
| 2. montážní poloha elektrody trysky je jiná osa | Znovu nainstalujte správně | |
| 3. řezání příliš rychle | Přiměřeně zpomalit | |
| 4. osa trysky a rovina obrobku nejsou svislé | Upravte a vyřešte | |
| Řez příliš široký, nekvalitní řez | 1. řezná rychlost je příliš nízká | Upravte rychlost |
| 2. tryska, elektroda byla spálena | aktualizováno | |
| 3. pracovní materiál, tloušťka a poloha přepínače "volba řezané tloušťky" neodpovídají | Nastavení | |
| 4. model trysky není správný, otvor je příliš velký | Vyměňte správný typ trysky | |
| Plazmový řezací hořák vyhořel | 1. kovový tlakový uzávěr není stlačený | Obvykle výměna elektrody tryska by měla být rychle stlačena |
| 2. volné vodivé spoje řezacího hořáku, přerušená průdušnice kabelu, únik rozhraní vodou chlazeného hořáku | Zkontrolujte a včas vyřešte | |
| 3. řezání spojů hořáku špatná izolace | Mělo by zajistit, že izolace na křižovatce dobré | |
| 4. Keramický ochranný kryt řezacího hořáku je poškozen, ale nebyl okamžitě vyměněn | Měl by být okamžitě vyměněn | |
| 5. stlačený vzduch v přebytečné vodě | Včas vypusťte "reduktor tlaku vzduchového filtru" do vody, pokud je obsah vlhkosti stlačeného vzduchu | |
| 6. řezání bot, model řezacího hořáku je špatný | Pro paralelní řezání by měl být zvolen vodou chlazený řezací hořák, nosnost vzduchem chlazeného řezacího hořáku je příliš malá, nelze jej použít | |
| 7. elektroda se po spálení nevyměňuje | Popálení elektrody by mělo být neprodleně aktualizováno | |
| 8. vodou chlazená svítilna pracovní vodní systém není normální nebo okolní teplota je příliš nízká, rozhraní netěsní | Zkontrolujte a vyřešte a nemůže pracovat v prostředí s teplotou mrazu | |
| Usměrňovací diody D1-D6 často vyhoří | 1. nové reverzní napětí diody je příliš nízké | Měla by být zvolena odolnost proti zpětnému napětí > 1200V dioda |
| 2. C101-C103; C104; C106 nebo R101; R102 v jednom nebo několika poškozených | nahradit | |
| 3. Usměrňovací transformátor B1 je poškozen | Vyměňte nebo opravte | |
| 4. Plazmový řezací hořák je poškozený | Vyjměte hořák z hlavní jednotky pomocí multimetrové měřicí elektrody na pilník R * 10K a vnějšího závitu hořáku M32 nebo M35. hodnota odporu by se měla blížit ∽, pokud došlo k poškození pod desítky K |
Upozornění
Při použití CNC plazmové řezačky je kvalita řezu nestabilní a opotřebitelné díly se často vyměňují. Zjišťuje se, že obsluha není během provozu dostatečně standardizována a zároveň nevěnuje dostatečnou pozornost některým detailům. Shrnuli jsme několik tipů pro každodenní používání CNC plazmových řezacích strojů a doufali, že vám přinesou pohodlí:
Řezání by mělo začínat od okraje.
Pokud je to možné, začněte řezat spíše od okraje než perforovat řez. Použití hrany jako výchozího bodu prodlouží životnost spotřebního materiálu, správným způsobem je namířit trysku přímo na hranu obrobku před spuštěním plazmového oblouku.
Snižte zbytečnou dobu „oblouku (nebo pilotáže)“.
Tryska i elektroda se spotřebovávají velmi rychle při zahájení oblouku a hořák by měl být před spuštěním umístěn v docházkové vzdálenosti od řezaného kovu.
Nepřetěžujte trysku.
Přetížení trysky (tedy překročení provozního proudu trysky) způsobí rychlé selhání trysky. Intenzita proudu by měla být 95 % pracovního proudu trysky. Například: proud trysky 100A by měl být nastaven na 95A.
Používejte přiměřenou vzdálenost řezu.
Podle požadavků návodu k použití je přijata přiměřená vzdálenost řezání. Řezná vzdálenost je vzdálenost mezi řeznou tryskou a povrchem obrobku. Při perforaci se snažte použít vzdálenost dvojnásobku normální řezné vzdálenosti nebo maximální h8, kterou lze přenést plazmovým obloukem.
Tloušťka perforace by měla být v povoleném rozsahu systému stroje.
Řezací stroj nemůže prorazit ocelovou desku, která přesahuje pracovní tloušťku. Obvyklá tloušťka piercingu je 1/2 normální řezné tloušťky. Snažte se udržovat svítilnu a spotřební materiál v čistotě. Jakékoli nečistoty na hořáku a spotřebním materiálu výrazně ovlivní funkci plazmy systému. Při výměně spotřebního materiálu je položte na čistý flanel, často kontrolujte spojovací žebro hořáku a očistěte kontaktní plochu elektrody a trysku čističem na bázi peroxidu vodíku.
Problémy a řešení s CNC plazmovou řezačkou: 10 nejčastějších otázek
1. Proč moje CNC plazmová řezačka produkuje na spodní hraně nadměrné množství strusky?
Struska ze spodní části je způsobena nesprávnou rychlostí pojezdu. Pomalé řezání vytváří měkkou struku; rychlé řezání vytváří tvrdou struku, kterou je třeba brousit. Upravte rychlost 10% přírůstky z vašeho průvodce plazmovou řezačkou tabulka řezů.
2. Co způsobuje, že můj plazmový hořák ztrácí oblouk uprostřed řezu?
Ztráta oblouku je obvykle způsobena nedostatečným tlakem vzduchu, špatným uzemněním nebo znečištěným povrchem desky. Ujistěte se, že kontakty svorek jsou čisté z holého kovu a že na nich je konzistentní přívod vzduchu. CNC plazmový řezací stůl.
3. Jak zabráním deformaci tenkého plechu během plazmového řezání?
Použijte nejnižší proud pro dosažení plného průvaru, maximalizujte rychlost posuvu a postupně řezejte tak, aby se umožnilo ochlazení mezi sousedními cestami. plazmová podzemní voda dramaticky snižuje deformaci materiálu tenčího než 16 gauge.
4. Proč jsou mé plazmově řezané otvory zúžené a nekulaté?
Zajistěte THC na doporučené délce řezu h8 pro otvory menší než jeden palec a snižte rychlost pojezdu na 60% obvodové rychlosti. To umožňuje zadní hraně oblouku dohnat oblouk a vytvořit tak více válcových otvorů.
5. Jak často bych měl/a vyměňovat spotřební materiál pro plazmové přístroje?
Vyměňte trysky a elektrody, když si všimnete zvětšeného otvoru, kráterů na elektrodě, bloudění oblouku nebo zvýšeného množství strusky. Nové spotřební materiály řeší více problémů s řezáním než jakákoli jiná změna. Dodržujte plán údržby plazmové řezačky sledovat opotřebení.
6. Co způsobuje nekonzistentní úhly zkosení na plazmově řezaných hranách?
Poškozený nebo opotřebovaný otvor trysky narušuje symetrii oblouku a vytváří nerovnoměrnou úhlovou polohu. Udržujte řez h8 v rozmezí ±0.010 palce a ověřte, zda vířivý kroužek a kryt správně dosedají, abyste dosáhli konzistentního výsledku. přesnost plazmového řezání.
7. Může vlhkost v mém stlačeném vzduchu ovlivnit kvalitu plazmového řezání?
Ano. Vlhkost narušuje ionizaci uvnitř hořáku, což způsobuje nestabilitu oblouku a rychlejší opotřebení spotřebních materiálů. Nainstalujte chlazený sušič vzduchu a koalescenční filtr před řezací řezačku.
8. Proč se hořák v rozích mého THC zanořuje do obrobku?
Když stroj zpomaluje v rozích, napětí oblouku se mění a THC nesprávně odečítá vzdálenost odstupu. Nakonfigurujte řídicí jednotku tak, aby THC během zpomalení deaktivovala dle vašich pokynů. Návod k obsluze CNC plazmové řezačky pro nastavení proti ponoru.
9. Mohu na svém CNC plazmovém stole použít ruční plazmový hořák?
Ruční hořáky mají vroubkované trysky, které se během mechanizovaného provozu ucpávají. Pro CNC použití je nezbytný strojní hořák s plochou tryskou. Porovnejte ruční vs. CNC plazmové řezačky před nastavením.
10. Kolik stojí CNC plazmový řezací systém pro malou dílnu?
Hobby stoly 4×4 začínají kolem $5,000–8 000 USD, zatímco výrobní systémy se pohybují v rozmezí $15 000–50 000 USD+. Rozpočet na spotřební materiál a CAM software.